Почему стяжки опалубки заклинивают и как это предотвратить
Коротко
- Заедание начинается при приёмке и проявляется при затяжке.
- Смазка и обращение обеспечивают большую часть предотвращения.
- inspection, который выявляет это, — резьбовой калибр, а не визуальный осмотр.
Гайка стяжки, которая не проворачивается, обычно считается следствием перетянутой стяжки. Это редко так. Схватывание резьбы заклинивает соединение при нагрузке в несколько раз ниже номинальной, без видимых предупреждений и без деформации, и оператор часто говорит, что гайка встала «почти без усилия». Понимание механизма и делает проблему предотвратимой: каждая рабочая мера действует на одно из трёх — на поверхность, на давление или на скорость.
Наши собственные производственные и испытательные данные доступны по запросу — см. как устроено наше производство и свяжитесь с инженерной командой.
Задиры относятся к холодной сварке между двумя металлическими поверхностями под давлением, приводящей к заклиниванию и постепенному повреждению. Давление на боковой поверхности резьбы означает силу, действующую между резьбами гайки и шпильки, которая может вызвать образование задиров при слишком высоком значении. Смазка сухой плёнкой — это покрытие, наносимое для снижения трения и предотвращения образования задиров, особенно в сборках из нержавеющей стали. Диапазон крутящего момента означает заданные нижний и верхний пределы затяжки, позволяющие предотвратить чрезмерную затяжку и образование задиров.
Что такое схватывание резьбы
Схватывание — это холодная сварка двух металлических поверхностей под давлением. Когда контактное давление между боковыми сторонами витков растёт, защитная оксидная плёнка на обеих поверхностях разрывается, и обнажённый металл схватывается. Образовавшаяся связь прочнее обоих исходных материалов, поэтому при дальнейшем вращении гайка вырывает металл с одной стороны витка и намазывает его на другую. Профиль резьбы разрушается прямо в процессе вращения — поэтому повреждение идёт нарастающе и гайка движется всё тяжелее.
Почему это происходит на опалубке
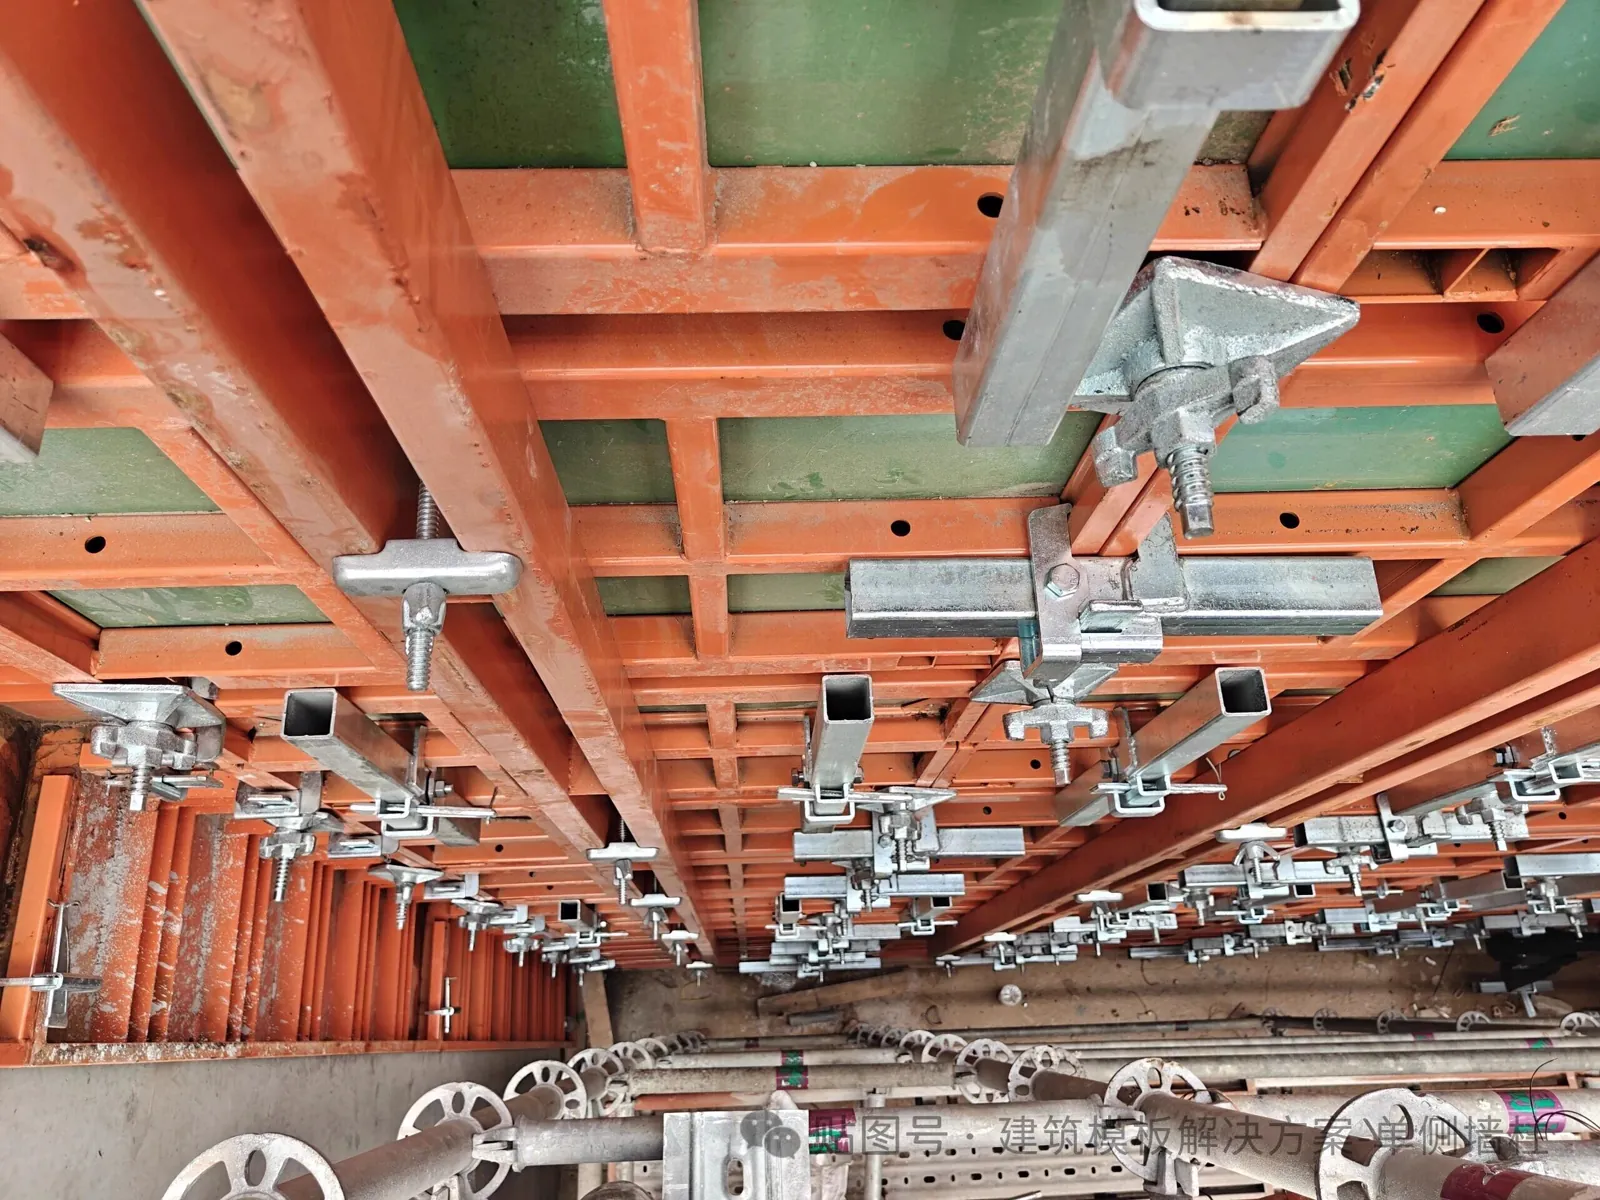
Узел стяжки опалубки близок к наихудшему случаю для такого отказа. Все условия, способствующие схватыванию, присутствуют одновременно:
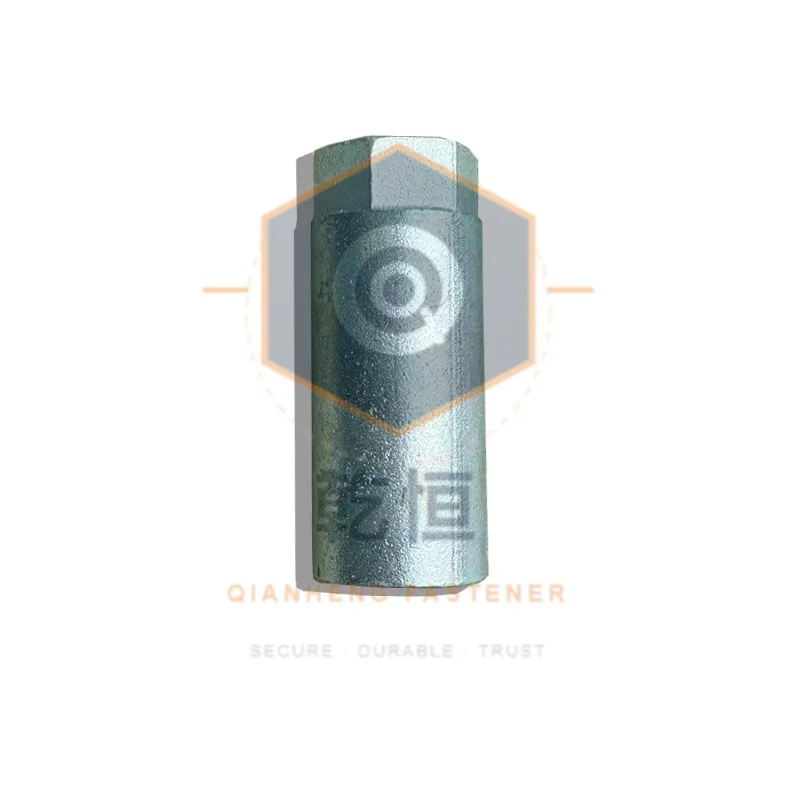
- Два одинаковых металла в прямом скользящем контакте — чаще всего оцинкованная стяжка в оцинкованной гайке.
- Высокое давление на боковых сторонах витков, потому что гайка совершает реальную работу, а не просто зажимает.
- Большая длина свинчивания: одна стяжка даёт множество пар витков, каждая из которых может начать сварку.
- Площадочные условия: абразив и засохшая бетонная пыль, забившиеся в резьбу.
- Затяжка механизированным гайковёртом, который одновременно поднимает температуру контакта и скорость скольжения.
Какие сочетания схватываются сильнее всего
Риск зависит от сочетания материалов, а не от прочности отдельных деталей. Более высокие классы прочности лучше сопротивляются растяжению, но не схватыванию.
| Стяжка | Гайка | Риск схватывания | Примечание |
|---|---|---|---|
| Оцинкованная углеродистая сталь | Оцинкованная углеродистая сталь | Средний | Покрытие работает как разделитель, пока не сотрётся |
| Чёрная углеродистая сталь | Чёрная углеродистая сталь | Средний | Обычно на окрашенном или промасленном металле, контакт одноимённых металлов |
| Аустенитная нержавеющая сталь | Аустенитная нержавеющая сталь | Высокий | Классическая пара для схватывания и причина, по которой нержавеющим системам нужна смазка |
| Аустенитная нержавеющая сталь | Оцинкованная углеродистая сталь | Средний | Разнородная пара снисходительнее, но появляется риск коррозии |
| Любой класс с сухой плёночной смазкой | Тот же класс | Низкий | Работу выполняет смазка, а не материал |
Предотвращение на этапе спецификации
Решения, принятые на этапе предложения, самые дешёвые: их реализация на площадке не стоит ничего.
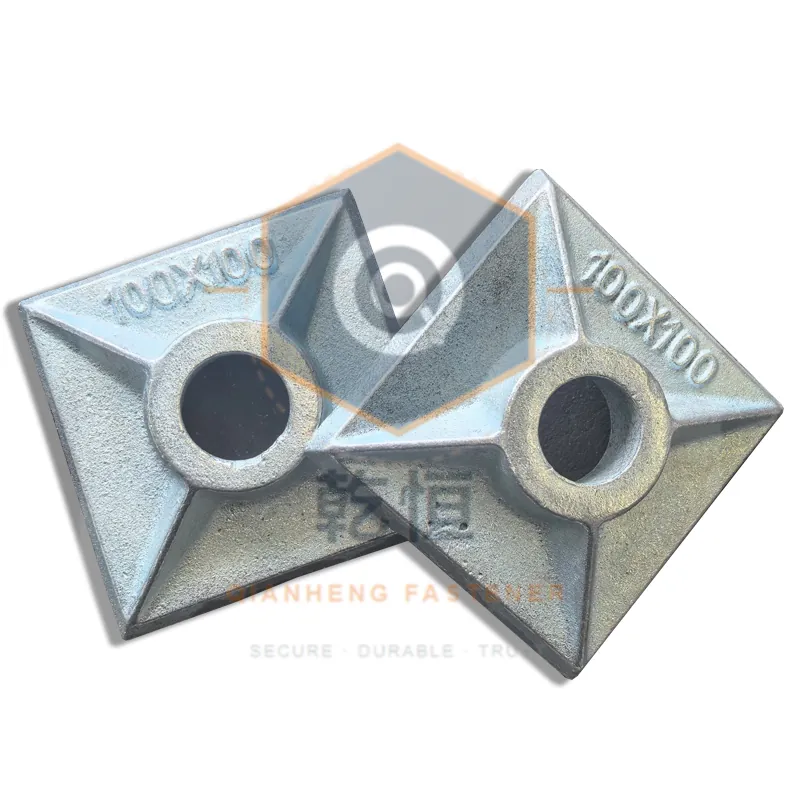
- Задайте покрытие хотя бы на одной из двух деталей, чтобы контактирующие поверхности были разнородными.
- Задайте сухую плёночную смазку или противозадирную пасту на молибденовой основе для нержавеющих узлов как условие поставки, а не как опцию для площадки.
- Держите исполнение резьбы одинаковым у стяжки и гайки: катаная резьба в паре с резаной ведёт себя не так, как согласованная пара.
- Заказывайте гайку в паре со стяжкой, чтобы длина свинчивания и шаг были известны, а не предполагались.
- Указывайте в заявке диапазон момента затяжки, а не одно значение, чтобы у площадки был и нижний, и верхний предел.
Нормативная база: ISO 1461
Предотвращение на площадке
- Держите резьбу чистой. Абразив в гайке — это и истирающий материал, и точка высокого местного давления, и одной загрязнённой пары витков достаточно, чтобы заклинить всю стяжку.
- Работайте гайковёртом на низкой, ровной скорости, а не на полном курке. Скорость и контактное давление — те две переменные, которыми оператор действительно управляет.
- Останавливайтесь в тот момент, когда сопротивление неожиданно выросло. Схватывание развивается нарастающе, и первые затугие пол-оборота — самая дешёвая точка, чтобы остановиться.
- Не используйте повторно гайку, у которой покрытие на боковых сторонах витков стёрлось до чистого металла.
- Никогда не «добивайте» затугую гайку большим моментом. Момент выше заданного диапазона не садит опалубку лучше, и именно так чаще всего восстановимое соединение становится невосстановимым.
Нормативная база: OSHA 1926.70
Если стяжка уже заклинила
Первая попытка должна быть химической и мягкой: проникающая смазка, короткая пауза и покачивание гайки на долю оборота в обе стороны, а не в одну. Вторая — контролируемый нагрев только гайки, которая от этого расширяется и отходит от стяжки; нагрев самой стяжки только ухудшает положение. Если витки схватились на целый оборот, стяжка потеряна, и правильное действие — вырезать её. Продолжать давить — значит рисковать срывом стяжки внутри опалубки, а это превращает пятнадцатиминутную работу в демонтаж щита.
Что указать в следующий раз
Две строки в заявке предотвращают большую часть проблемы: состояние покрытия или смазки обеих сопрягаемых деталей и диапазон момента затяжки вместо одного значения. Поставщик, который знает, что стяжки будут тянуть механизированными гайковёртами и использовать несколько циклов бетонирования, может предложить и сочетание материалов, и смазку, выдерживающие такой режим. Поставщик, которому задали только диаметр, класс прочности и целевую цену, привезёт позиционно верную стяжку, которая заклинит в первый же загруженный день.
Параметры резьбы, классы прочности и покрытия для обоих диаметров собраны на странице высокопрочных шпилек D15 / D20.
Нормативные ссылки и стандарты.
- EN 10204:2004 — Типы документов по инспекции
- ISO 898-1 — Механические свойства крепежа из углеродистой стали
- ISO 3501 — Коррозионная стойкость крепежа из нержавеющей стали
- NIST — стандарты измерения материалов
- ISO 2859-1 — Методы выборочного контроля по признакам
- ISO 9001:2015 — Системы менеджмента качества
О нас: В этой статье рассматриваются причины возникновения заедания и меры по его предотвращению для шпилек опалубки на основе наших производственных и испытательных данных. На нашем заводе имеется возможность предоставить подробную документацию по свойствам материалов и результатам испытаний. Наш страница контактов обеспечивает прямой доступ к нашей инженерной команде для решения конкретных вопросов, а страница «О компании» содержит описание наших производственных процессов и возможностей. Статья была проверена инженерной командой Qianheng Formwork.