
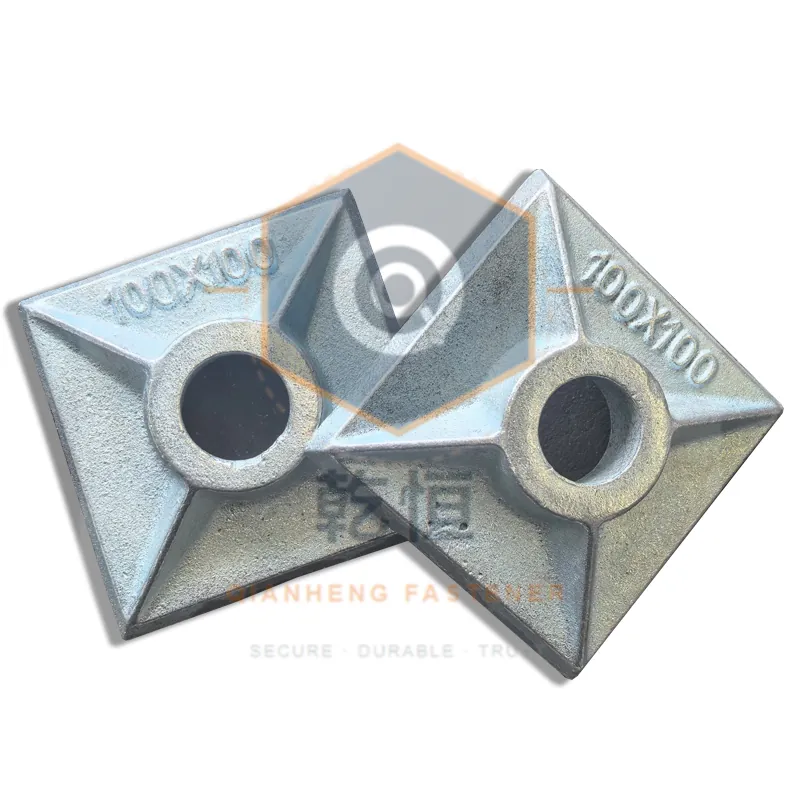
Покрытие: чёрное оксидирование, цинк, Dacromet
> Коротко > - Шаг зажимов рассчитывается от испытанной на прочность несущей способности стяжки. > - Два способа замкнуть стену различаются по структуре и отделке. > - Толщина стены и труд обычно решают, а не цена детали.
Покрытия выбирают по трём осям: как долго деталь должна служить, должна ли резьба оставаться собираемой и чувствителен ли класс стали к водороду. Оптимизация одной оси за счёт других — обычная причина претензий к покрытию.
Наши собственные производственные и испытательные данные доступны по запросу — см. как устроено наше производство и свяжитесь с инженерной командой.
Толщина покрытия относится к физической глубине защитного слоя, нанесённого на крепёжное изделие, что напрямую влияет на его долговечность и эксплуатационные характеристики. Срок службы в солевом тумане означает продолжительность времени, в течение которого покрытое крепёжное изделие способно выдерживать воздействие испытания в солевом тумане, что свидетельствует об его стойкости к коррозии. Посадка резьбы — это совместимость между наружной и внутренней резьбой после нанесения покрытия, что имеет решающее значение для обеспечения правильной сборки. Водородное охрупчивание относится к процессу, при котором высокопрочная сталь поглощает водород в ходе гальванического покрытия, что может привести к возникновению задержанного растрескивания при отсутствии надлежащей термообработки.
Четыре распространённых покрытия
ЧЁРНОЕ ОКСИДИРОВАНИЕ: преобразующее покрытие толщиной 1-2 мкм. Декоративное, слабо удерживающее масло, стойкость в солевом тумане — счёт на часы. Применяйте в помещении, для сухого хранения и там, где изменение размеров должно быть нулевым.
ГАЛЬВАНИЧЕСКОЕ ЦИНКОВАНИЕ: 5-25 мкм цинка, наносимых равномерно и щадящих резьбу благодаря предсказуемой толщине. Стойкость в солевом тумане — примерно 100-300 часов в зависимости от толщины и пассивации. Стандарт для защищённого наружного применения и для деталей, которые должны свободно собираться.
ГОРЯЧЕЕ ЦИНКОВАНИЕ (HDG): 45-85 мкм, металлургически связанное, стойкость в солевом тумане выше 1000 часов в сельской и городской атмосфере. Правильный выбор для постоянной заделки — анкеров, опорных плит, преднапряжённых стержней, оставляемых в конструкции, — и для прибрежных объектов. Плата — в размерах: покрытие нарастает на резьбе и требует нарезанных с увеличением гаек или перенарезки после покрытия.
ЦИНК-ЛАМЕЛЛЯРНОЕ (напр. типа Dacromet): 8-12 мкм хлопьев цинк-алюминия в связующем. Стойкость в солевом тумане около 500-1000 часов, нет водородного охрупчивания, поскольку процесс не электролитический, и нет закупорки резьбы. Стандартный ответ для класса 10.9 и выше, где HDG неприменимо.
Нормативная база: ISO 1461
Ловушка водородного охрупчивания
Любая очищенная кислотой и гальванически покрытая высокопрочная деталь поглощает водород. Класс 10.9 и выше должен быть подвергнут отпуску в заданном окне после нанесения покрытия — обычно в течение четырёх часов, при 190-220 °C в течение четырёх часов или более в зависимости от стандарта, — и поставщик обязан зафиксировать это. Без отпуска замедленное растрескивание может появиться через 24-72 часа. Если вы покупаете гальванически покрытые крепежи 10.9, требуйте запись об отпуске. Если поставщик не может её предоставить, смените покрытие.
Нормативная база: ISO 10683:2018 — Крепёж — Системы цинковых чешуйчатых покрытий
Арифметика посадки резьбы
Метрическая резьба с углом 60° имеет две боковые стороны, поэтому покрытие на обеих сторонах уменьшает средний диаметр примерно в четыре раза по сравнению с толщиной покрытия. Покрытие HDG толщиной 60 мкм снижает эффективный зазор примерно на 240 мкм по среднему диаметру — достаточно, чтобы сделать сопряжение 6g/6H невозможным. Обычные решения: нарезать гайки с увеличением после покрытия, предусмотреть зазор с учётом покрытия в классе или указать покрытие, которое не нарастает.
Правила выбора
В помещении, сухо, часто повторно используется: чёрное оксидирование или тонкое гальваническое цинкование; ничего, что закупоривает резьбу.
Защищённое наружное применение, временные работы, частая сборка: гальваническое цинкование 12-25 мкм.
Постоянная заделка, прибрежный или влажный объект, большой срок службы: горячее цинкование 45-85 мкм с подобранными гайками увеличенного размера.
Высокопрочная сталь (10.9+), когда требуется покрытие: цинк-ламеллярное или механическое цинкование; избегайте гальванического.
Смешанные сборки: одна система покрытия на стык. Оцинкованный стержень с гайкой из чистой стали образует гальваническую пару; гайка корродирует преимущественно, и соединение ослабляется.
Формулировки в спецификации, предотвращающие споры
Пишите покрытие как стандарт плюс измеренный диапазон, а не как слово. «Оцинковано по ISO 1461, минимальная местная толщина 45 мкм, средняя 55 мкм» — проверяемо. «Оцинковано» — нет, и это фраза, чаще всего оказывающаяся в центре отклонённой партии.
| Тип покрытия | Срок службы в солевом тумане (часы) | Последствия для проектирования и эксплуатации |
|---|---|---|
| Черный оксид | Часы | Применение в помещениях, сухое хранение, отсутствие заклинивания резьбы |
| Электролитическое цинкование | 100–300 | Защищённые открытые площадки, частая сборка, совместимость с резьбой |
| Горячее цинкование | >1000 | Прибрежные объекты, постоянное бетонирование, требуется использование гаек увеличенного размера |
| Цинк-ламеллярное покрытие | 500–1000 | Высокопрочная сталь, отсутствие водородного охрупчивания, отсутствие заклинивания резьбы |
Нормативные ссылки и стандарты.
- ISO 1461:2022 — Горячее цинкование изделий из чугуна и стали
- ISO 10683:2018 — Крепёж — Невыпрямленные цинковые чешуйчатые покрытия
- ASTM A36/A36M — Стандартная спецификация на углеродистую конструкционную сталь
- ASTM A615 — Стандартная спецификация на арматурные стержни из углеродистой стали
- NIST — данные по коррозии и материалам
- EN 10204:2004 — Типы документов по инспекции
- ISO 898-1 — Механические свойства крепежа из углеродистой стали
О нас: В этой статье сравниваются варианты покрытий для крепежных элементов опалубки на основе наших производственных и испытательных данных. На нашем заводе имеется оборудование для нанесения и испытания всех рассмотренных в статье покрытий. Наш страница контактов предоставляет доступ к инженерной команде для получения подробной информации, а страница «О компании» содержит описание наших производственных возможностей. Эта статья была проверена инженерной командой Qianheng Formwork.