
Качественные стяжные шпильки дороже не просто так: четыре признака, которые можно проверить до оплаты
> Коротко > - Четыре метки можно проверить примерно за десять минут при приёмке. > - Номер плавки, формирование резьбы, толщина покрытия, записи по партии — в таком порядке. > - Запишите все четыре в заказ, чтобы проверка была обоснованной.
Заказ на шпильки-тяги обычно поступает с указанием диаметра, длины и марки стали. На первый взгляд он выглядит полным. Два поставщика дают расчёты по этому заказу, и один из них оказывается на 30 % дешевле другого. При этом покупатель не в состоянии определить, обусловлена ли разница более высоким качеством продукта, его более низкой стоимостью или просто иной стратегией формирования торговой наценки поставщика в пятницу.
Наши собственные производственные и испытательные данные доступны по запросу — см. как устроено наше производство и свяжитесь с инженерной командой.
Это типичная ситуация при закупке опалубочных изделий. Шпильки-тяги относятся к немногим конструкционным элементам на стройплощадке, которые поставляются оптом, затем «захораниваются» внутри замкнутой стены и больше никогда не подвергаются осмотру. Никто не вскрывает уже смонтированную опалубочную поверхность, чтобы проверить, изготовлена ли скрытая за ней шпилька из сертифицированной стали или просто вырезана из того, что оказалось на складском стеллаже. Оплата шпильки производится единожды — в момент таможенного оформления контейнера, — а последствия проявляются значительно позже, если вообще проявятся: например, в виде протечек стены или необходимости переделывать бетонную заливку.
Хорошая новость заключается в том, что различия между качественной и некачественной шпилькой-тягой носят физический и измеримый характер. Для их проверки не требуется лаборатория. Достаточно знать четыре ключевых признака и заранее прописать их в заказе — до начала производства, а не после прибытия груза.
Порядковый номер плавки — это серия цифр, выбитых на шпильке, которая связывает её с конкретным химическим анализом и результатами механических испытаний. Формирование резьбы — это метод нарезки резьбы, либо накаткой, либо резанием, который влияет на усталостную долговечность. Толщина покрытия — это измерение толщины защитного слоя на шпильке в микронах, обычно 45 мкм или более для горячего цинкования. Журналы партий — это документы прослеживаемости на уровне партии, которые можно получить по порядковому номеру плавки и которые гарантируют качество и происхождение материала.
Что на самом деле отличает высококачественную шпильку-тягу от дешёвой
Отбросьте маркетинговую шумиху: высококачественная конструкционная шпилька-тяга определяется четырьмя параметрами, каждый из которых может быть проверен покупателем или инспектором менее чем за минуту. Ниже приведён порядок, приблизительно соответствующий степени значимости этих параметров: во-первых — материал, поскольку он определяет всё последующее; во-вторых — формирование резьбы, поскольку именно оно влияет на усталостную долговечность; в-третьих — покрытие, поскольку оно определяет срок службы шпильки во влажной бетонной среде; и, в-четвёртых — документация, поскольку она определяет, имеете ли вы юридические основания для предъявления претензий, если первые три параметра окажутся несоответствующими.
| Признак | Что проверять | Подтверждающие данные | Тревожный сигнал |
|---|---|---|---|
| Прослеживаемость материала | Номер плавки, выбитый на шпильке и связанный с конкретной плавкой | Заводской сертификат EN 10204 3.1, в котором указан тот же номер плавки | Только маркировка класса прочности без номера плавки |
| Формирование резьбы | Состояние боковых поверхностей (фланков) и вершин резьбы | Накатанная резьба, непрерывная спираль, отсутствие заусенцев | Видимые следы резца, ступенчатый профиль диаметра резьбы |
| Покрытие | Толщина покрытия, измеренная на поставленной партии | Горячее цинкование по ISO 10683 с толщиной не менее 45 мкм | Указано «цинкованное», но толщина менее 12 мкм |
| Пакет документов по партии | Прослеживаемость на уровне партии после поставки | Отчёт об испытаниях, доступный по номеру плавки в течение нескольких дней | Только фирменный сертификат компании на бланке с печатью |
Ни один из этих признаков не является экзотическим. Любой компетентный производитель конструкционных шпилек-тяг обеспечивает все четыре. Причина, по которой покупатели получают некачественный товар, заключается в том, что они никогда не требовали их наличия в форме, допускающей проверку.
Признак 1: прослеживаемость материала — единственный признак, который невозможно подделать задним числом
Сталь поступает на завод в виде прутков или катушек от металлургического завода и покидает его в виде шпилек с рядом цифр, которые связывают её с конкретным химическим анализом и результатами механических испытаний. Эти цифры — это номер плавки, и именно он обеспечивает прослеживаемость шпильки.
Прослеживаемая шпилька-тяга имеет номер своей плавки, выбитый непосредственно на ней — обычно на одном из концов или на бирке, прикреплённой к пачке. Этот номер не декоративен. Когда вы запрашиваете сертификат EN 10204 3.1, в нём указывается номер плавки, и если номер на сертификате не совпадает с номером на шпильках, находящихся на вашем складе, вы держите в руках документ, относящийся к стали другого поставщика.
Это имеет большее значение, чем кажется на первый взгляд, поскольку маркировка класса прочности легко подделывается. Штамп с обозначением «45» или «8.8» можно поставить на любую сталь. А вот сертификат, в котором химический состав и результаты испытаний на растяжение соответствуют конкретной плавке стали, фактически закупленной вашим поставщиком, подделать невозможно. В нашем руководстве по выбору класса прочности шпилек-тяг подробно объясняется, какие значения должны быть указаны в сертификате для классов прочности, применяемых в опалубке, и почему сертификат без номера плавки скорее напоминает рекламный буклет, чем официальный документ.
Практический тест прост. Прежде чем произвести оплату, возьмите по одной шпильке из трёх разных пачек, прочитайте номера их плавок и запросите у поставщика сертификат на одну из них. Поставщик с настоящей системой прослеживаемости ответит в течение минут, поскольку нужные данные хранятся в его архивной системе. Поставщик без такой системы сменит тему разговора — и этот ответ стоит дороже любого сравнения цен, которое вы собирались провести.
Марка 2: нарезка резьбы — именно здесь определяется усталостная прочность
Резьба на шпильке для опалубки — это не косметическая деталь. При циклической нагрузке основная часть напряжений концентрируется в корне резьбы, и способ формирования этого корня определяет поведение стали в течение тысяч циклов нагружения.
Холодная накатка резьбы осуществляется путём прижима плоской матрицы к шпильке с боковым вытеснением и уплотнением материала. Поверхностный слой шпильки подвергается пластической деформации, а не резанию. В результате получается резьба с гладким, слегка полированным профилем, непрерывной спиральной линией, простирающейся от конца шпильки до выхода резьбы, и уплотнённым (а не вырезанным) корнем. Поскольку поверхность упрочняется за счёт наклёпа, она препятствует зарождению трещины именно в том месте, где трещина обычно начинает образовываться.
Нарезка или метчиковая обработка резьбы удаляют материал с помощью режущего инструмента. Такой способ быстрее в наладке, дешевле на погонный метр, однако корень резьбы остаётся в состоянии растяжения с нарушенной структурой металла. Нарезанная резьба успешно выдержит статическое испытание на нагрузку. Однако она не обеспечит того же запаса прочности при десятках тысяч циклов, которым подвергается опалубочная конструкция из-за сезонных деформаций, перепадов температур и медленного «усадочного» воздействия бетона.
Различие заметно невооружённым глазом. Переверните шпильку и проведите ногтем по боковой поверхности резьбы. У накатанной резьбы профиль ощущается как непрерывный и слегка гладкий, без выраженных следов инструмента. У нарезанной резьбы чётко видна более грубая спиральная линия по боковой поверхности, а в местах, где производитель уменьшил диаметр резьбы для облегчения нарезки, наблюдается заметный ступенчатый переход. На несущей шпильке такая ступенька также является концентратором напряжений — именно поэтому спецификация допусков имеет гораздо большее значение для таких шпилек, чем для обычных резьбовых стержней общего назначения.
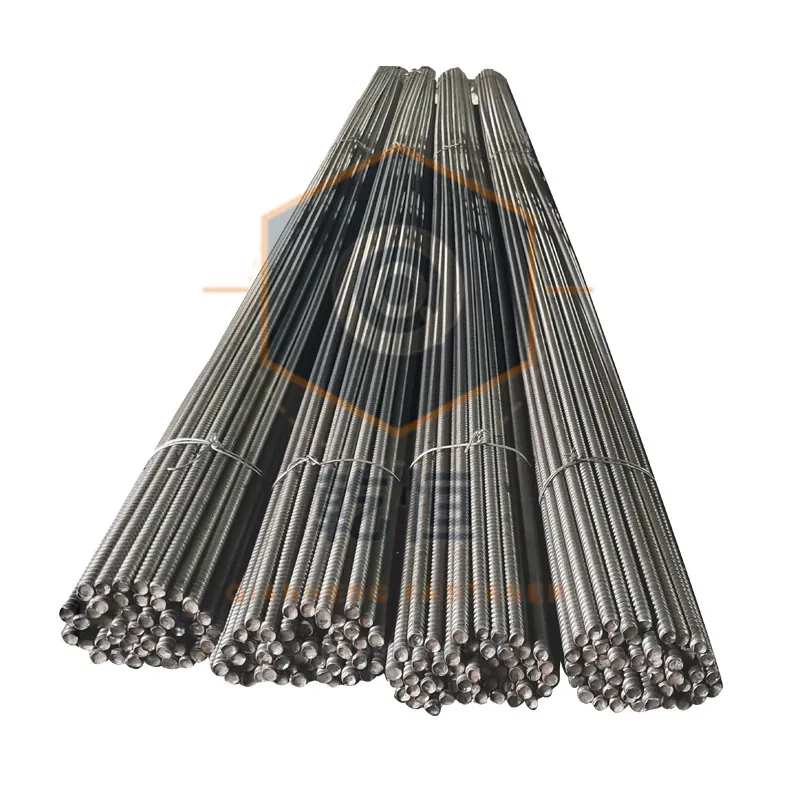
Это самый практичный и информативный физический контроль качества шпильки, и он не требует никаких затрат. В то же время его чаще всего пропускают, поскольку он требует перевернуть шпильку и осмотреть её, а не просто прочитать сертификат. Именно поэтому поставщики с низкими ценами предпочитают его игнорировать.
Нормативная база: ISO 965-1
Марка 3: покрытие — здесь количество микрон важнее названия
Покрытие на шпильке для опалубки выполняет две функции: защищает сталь в условиях влажной щелочной среды при бетонировании стены и защищает резьбу при транспортировке, хранении и в течение месяцев между поставкой и монтажом.
Толщина покрытия указывается в микронах, а наименования, используемые на рынке, не всегда надёжно отражают фактическое значение. Электрогальваническое покрытие на несущей шпильке обычно составляет от 5 до 12 мкм: тонкая, часто слегка синеватая плёнка, которая выглядит убедительно, но исчезает при первом же признаке абразивного износа. Горячее цинкование по стандарту ISO 10683 наносит слой толщиной 45 мкм и более, с явно более толстой, матовой и слегка «звёздчатой» поверхностью. Существуют обоснованные причины выбора любого из этих вариантов, однако это принципиально разные изделия с различным сроком службы. Заказ, в котором указано лишь «цинкованное», оставляет выбор покрытия на усмотрение поставщика.
Существует ещё одна особая ловушка, характерная для высокопрочных марок стали. Процессы электрогальванического цинкования, и особенно кислотное травление, применяемое для подготовки стали к нанесению покрытия, могут привести к проникновению водорода в сталь. В шпильках класса прочности 8.8 или 10.9, которые подвергаются закалке и чувствительны к напряжениям, водородное охрупчивание может вызвать задержанное разрушение, проявляющееся спустя несколько дней после монтажа и не сопровождающееся видимыми дефектами на момент установки. Именно поэтому спецификация покрытия и состояние резьбы должны рассматриваться совместно, а не выбираться независимо друг от друга, а также почему при расчёте допустимой рабочей нагрузки для высокопрочной шпильки следует использовать расчётную несущую способность всей сборки, а не номинальную несущую способность стержня.
Толщину покрытия можно измерить непосредственно на стройплощадке с помощью магнитного толщиномера или, менее точно, взвешиванием известной длины шпильки до и после нанесения покрытия. Если поставщик не может назвать толщину покрытия для конкретной партии, которую он отгружает, это говорит вам многое и о других трёх марках качества.
Нормативная база: ISO 1461
Марка 4: партийные документы — их ценность проявляется только тогда, когда что-то пошло не так
Первые три марки — это то, что можно увидеть. Четвёртая определяет, возможна ли вообще претензия.
Партийный документ связывает конкретную поставку с конкретным комплектом результатов испытаний: данными плавки, измерениями толщины покрытия, размерными выборками и любыми отчётами сторонних инспекторов. Его практическая ценность проявляется не при приёмке, когда всё выглядит нормально. Она становится очевидной спустя месяцы, когда стена в одной части объекта ведёт себя иначе, чем остальные, и необходимо установить, относятся ли эти шпильки к другой плавке или к другому циклу нанесения покрытия.
Удобная договорённость проста в согласовании: поставщик хранит партийные документы в течение трёх лет и может предоставить отчёт по заявленной партии в течение пяти рабочих дней с момента предъявления претензии. Других требований к формату не предъявляется. Взамен на такое обязательство поставщик должен иметь возможность направить вам до отгрузки отчёт об испытаниях, охватывающий номера плавок, указанные на паллете.
Если стоимость заказа этого заслуживает, отчёт стороннего инспектора добавляет уровень контроля, не зависящий ни от одной из сторон. В нашем руководстве по партийным отчётам об испытаниях и заводским сертификатам подробно объясняется, какие документы следует требовать и как интерпретировать сертификат после его получения, включая различие между сертификатом типа 2.1 (самообъявление производителя) и сертификатом типа 3.1 (независимо проверенный заводом).
Откуда на самом деле берётся низкая цена
Поставщик, предлагающий D15 шпильки по цене на сорок процентов ниже рыночной, не проявляет щедрости. Он, скорее всего, применяет как минимум два из четырёх перечисленных ниже методов — и каждый из них можно обнаружить, если знать, на что обращать внимание.
Замена материала. Сталь сертифицированного качества стоит дороже за тонну, чем немаркированный прокат, и экономия распространяется на весь заказ, а не только на отдельный компонент. После цинкового покрытия визуально невозможно отличить одну сталь от другой — именно поэтому такая замена наиболее распространена и труднее всего выявляется после поставки.
Нарезка резьбы вместо накатки. При нарезке резьбы часть металла удаляется, сокращается время работы станка и исключаются отходы, образующиеся при накатке резьбы. Это реальная производственная экономия и главная причина, по которой стоимость некоторых шпилек на тридцать процентов ниже, чем у внешне идентичных изделий.
Снижение толщины покрытия. Уменьшение толщины цинкового слоя с 45 до 8 мкм даёт меньшую экономию на единицу изделия, чем ожидают многие покупатели, поскольку цинк составляет лишь небольшую долю общей себестоимости. Тем не менее это снижение часто применяется просто потому, что оно технически легко реализуемо.
Отказ от ведения документации. Это не требует никаких затрат на производстве, поэтому при сжатии маржи такие записи отменяются в первую очередь. Последствия ложатся на покупателя — позже и в одиночку.
Пятого варианта, при котором подобная цена возникает исключительно за счёт более дешёвого выполнения одинаковой работы, не существует. Поставщик, утверждающий обратное, описывает процесс, который он не может продемонстрировать вам. Практический тест, который мы рекомендуем, изложен в нашей статье «Контроль шпилек при получении груза»: проверьте формирование резьбы на трёх шпильках, сверьте номера плавок на трёх связках, измерьте толщину покрытия один раз и запросите сертификат на одну плавку. Десять минут работы позволяют отделить обоснованную цену от надуманного оправдания.
Что подтверждает и чего не подтверждает сертификация ISO
Сертификация ISO имеет ценность, и важно чётко понимать её суть, поскольку её зачастую используют таким образом, что она маскирует риски, а не снижает их.
ISO 9001 подтверждает наличие системы менеджмента качества. Аудитор проверяет, существуют ли документированные процедуры и соблюдаются ли они: как осуществляется входной контроль материалов, как контролируются и калибруются резьбовые калибры, как измеряется толщина покрытия, как происходит изоляция несоответствующих материалов. Это заявление о процессах, выданное компании в целом, а не конкретному артикулу, и оно ничего не говорит о шпильках, находящихся в конкретном контейнере.
Там, где сертификация действительно полезна, — это снижение объёма вашего собственного контроля. У сертифицированного поставщика есть письменные процедуры по всем четырём вышеуказанным пунктам, поэтому выборочная проверка при получении груза служит подтверждением, а не полноценным расследованием. Это реальная экономия при крупных заказах и крайне слабая замена любому контролю при мелких.
Документы, которые действительно характеризуют продукт, иные: сертификат прокатного завода по EN 10204 3.1 для конкретного номера плавки, отчёт о геометрических параметрах и толщине покрытия по выборке из вашей партии, а при высокой стоимости изделия — отчёт независимой лаборатории (SGS, Bureau Veritas или аналогичной). ISO 9001 говорит вам, что поставщик, вероятно, способен подготовить такие документы. Но он не гарантирует, что они были подготовлены именно для вашей партии.
Как формулировать пункты о качестве так, чтобы их реально можно было проверить
Требования к качеству в заказе-наряде терпят неудачу по одной из двух причин: либо они настолько расплывчаты, что любая поставка им соответствует, либо настолько жёстки, что ни один поставщик не согласится их выполнять. Четыре пункта, каждый из которых напрямую связан с одним из вышеупомянутых признаков, позволяют избежать обеих крайностей.
Формулируйте прослеживаемость материала как требование к документации, а не к описанию материала: *«Сталь горячекатаная класса 45 или эквивалентная. Сертификат прокатного завода по EN 10204 3.1 предоставляется, с привязкой по номеру плавки к шпилькам, поставленным в данной партии»*. Теперь поставщик знает, что вы будете сверять цифры, и сможет честно решить, браться ли за этот заказ.
Формулируйте формирование резьбы как метод, а не только как размер: *«Резьба М15×2,5, накатанная холодным способом. Нарезанная резьба не допускается»*. Это стандартное требование для конструкционных шпилек и тот самый пункт, который устраняет наибольшую скрытую стоимость.
Формулируйте требования к покрытию как измеряемую величину: *«Горячее цинкование по ISO 10683, минимальная толщина 45 мкм, либо цинк-никелевое покрытие с согласованной минимальной толщиной. Толщина покрытия проверяется на выборке из поставленной партии и подтверждается отчётом»*. Укажите стандарт, числовое значение — и спор окончен.
Формулируйте требования к документации как обязательство по их хранению: *«Партийные записи хранятся в течение трёх лет и предоставляются в течение пяти рабочих дней с момента предъявления претензии по качеству»*. Это не требует дополнительных затрат от поставщика, который уже ведёт такие записи, и будет отклонено поставщиком, который их не ведёт — а именно эту информацию вы и хотели получить.
Ни один из этих пунктов не является необычным. Поставщик, который принимает все четыре без повышения цены, сообщает вам нечто важное. Поставщик, который значительно повышает цену, сообщает то же самое — но в противоположном смысле. Оба ответа полезны; молчание — нет.
Ловушки, в которые попадают покупатели, ориентирующиеся исключительно на цену
Три типа несоответствий встречаются настолько часто, что их можно выделить в отдельные категории. Все три проходят поверхностный визуальный осмотр без замечаний.
Смешанные плавки в одной поставке. Поставщик с хорошей системой управления складскими запасами объединяет частичные плавки, полученные от разных металлургических заводов, в одну партию. Каждый пруток подлинный, каждый пруток имеет собственный номер плавки, и ни один сертификат не охватывает всю партию целиком. Проблема проявляется только тогда, когда при предъявлении претензии вам необходимо доказать, какие прутки получены из какой именно плавки. Укажите в заказе, что «одна партия» означает «одна плавка», либо примите тот факт, что вам придётся проводить выборочную проверку поставки, у которой отсутствует единая идентификация.
Уменьшение диаметра резьбы для соответствия параметрам инструмента. Некоторые производители обтачивают концевую часть прутка до диаметра, меньшего номинального диаметра резьбы, чтобы ускорить процесс нарезки и снизить износ инструмента. Пруток проходит контроль резьбовым калибром на конце, но не проходит его в средней части, и на строительной площадке это выясняется только тогда, когда гайка не навинчивается до упора. Это вопрос допусков, имеющий реальные последствия, и он подробно рассмотрен в статье о спецификации допусков на анкерные тяги.
Покрытие, указанное лишь по названию. Термины «электролитически цинкованное», «цинкованное», «цинковое гальваническое покрытие», «горячеоцинкованное» и «DACRO» используются в коммерческих предложениях и счетах-фактурах как взаимозаменяемые. Однако они не являются взаимозаменяемыми. Коммерческое предложение, в котором указано лишь «цинкованное», должно быть возвращено поставщику для уточнения, а полученное уточнение должно быть чётко зафиксировано в заказе.
Что это означает для вашего следующего заказа
Цель указания четырёх ключевых характеристик — вовсе не сделать всех поставщиков дорогими. Её цель — обеспечить содержательное сравнение между ними. Два коммерческих предложения, составленных по одной и той же технической спецификации, сопоставимы лишь в том случае, если оба поставщика предлагают одинаковый материал, одинаковую форму резьбы, одинаковую толщину покрытия и одинаковый комплект документации. Без этих четырёх пунктов вы сравниваете не продукты, а степень, в которой разные поставщики решили «угадать» требуемые параметры.
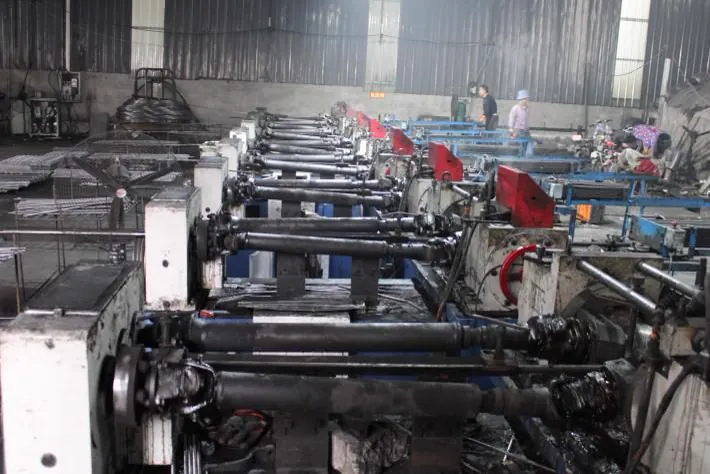
Анкерная тяга — это конструктивный элемент, который будет находиться внутри стены в течение всего срока службы, удерживая бетон, находящийся под нагрузкой десятилетиями. Перечисленные выше проверки занимают около десяти минут на каждую поставку и являются разницей между уверенностью в том, что находится в вашей опалубке, и простым надеянием. Если вы хотите увидеть, как эти четыре характеристики реализуются на производственной линии, а не просто описываются в брошюре, обратитесь к статье о мастерской по накатке резьбы, где подробно описан весь процесс, а также к нашей странице продукции «Анкерные тяги», где перечислены марки стали, диаметры и типы покрытий, поставляемые компанией Qianheng Formwork вместе с прилагаемой документацией.
Нормативные ссылки и стандарты.
- EN 10204:2004 — Типы документов по инспекции
- ISO 898-1 — Механические свойства крепежа из углеродистой стали
- ISO 3501 — Коррозионная стойкость крепежа из нержавеющей стали
- NIST — стандарты измерения материалов
- ISO 2859-1 — Методы выборочного контроля по признакам
- ISO 9001:2015 — Системы менеджмента качества
О нас: В этой статье описаны четыре маркировки, позволяющие проверить высокое качество шпилек-тяг, а также указано, какие данные следует включить в заказ на покупку. Наши производственные и испытательные данные предоставляются по запросу. Наш страница контактов предоставляет возможность связаться с нашей инженерной командой, а страница «О компании» содержит описание работы нашего завода. Эта статья была проверена инженерной командой Qianheng Formwork.