
Приёмка крепежа для опалубки: чек-лист проверки поставки в закупках
> Коротко > - Окно приёмки узкое и неумолимое. > - Три источника должны совпадать: заказ, упаковочный лист и сертификат. > - Зафиксируйте приёмку так, чтобы она выдержала аудит.
Краткий обзор: решение о приёмке крепёжных изделий принимается у двери контейнера в течение нескольких часов, на основании заказа, оформленного месяцами ранее. Поэтому процедура приёмки должна быть подготовлена заранее — ведь в этот момент коммерческое давление побуждает как можно быстрее разгрузить груз, а технические данные необходимо собрать до вскрытия контейнера. Три параллельных потока проверки: документы, количество и состояние. Документы подтверждают, что было заказано; количество — сколько прибыло; состояние — пригодна ли поставка к использованию. Если хотя бы один из трёх потоков не проходит проверку, поставка не принимается, а меры по её урегулированию существенно различаются в зависимости от того, какой именно поток дал сбой.
Заказ опалубочных крепёжных изделий означает принятие товаров, которые вы не производили сами, изготовление которых выполнено по вашей спецификации, упаковка осуществлена сотрудниками склада другого предприятия, а транспортировка длилась неделями через порты и грузовики. Сбои носят не драматический характер. Это может быть марка стали, указанная в сертификате, не совпадающая с маркой, выбитой на прутке; расхождение между количеством пучков и заявленным весом; резьба, повреждённая из-за недостаточно прочного разделителя внутри контейнера; или царапины на покрытии от вилочного захвата погрузчика при погрузке. Каждый из этих дефектов легко обнаружить при приёмке, но дорого — после первой бетонной заливки, когда недостаток проявится как невозможность надёжно закрепить опалубку. В настоящем документе описывается, что делает команда приёмки при прибытии груза; отдельную процедуру предварительной проверки перед отгрузкой независимым инспектором мы рассматриваем в статье объём и сроки проведения независимой инспекции. Опасности, связанные с обращением с тяжёлыми пучками на стройплощадке, регулируются электронным руководством OSHA по бетонным конструкциям, а нормативная база, лежащая в основе технических требований, изложена в европейской директиве по строительным изделиям.
Проверка документации относится к процессу проверки соответствия заказа на покупку, упаковочного листа и сертификата производителя друг другу и договорным техническим требованиям. Контроль количества по весу означает использование общей заявленной массы и средней массы одного изделия для подтверждения количества изделий в партии. Визуальный осмотр состояния — это проверка выборки на соответствие резьбы, покрытия и геометрических параметров. EN 10204 — международный стандарт, определяющий типы документов о контроле качества стальных изделий, причём тип 3.1 является наиболее часто указываемым при закупках для строительства.
1. Окно приёмки узкое и не допускающее ошибок
Демередж за контейнер начисляется ежедневно с момента прибытия судна, независимо от готовности получателя. Поставка, вскрытая, проверенная и отклонённая утром первого дня, обойдётся в один день хранения. А если поставка будет разгружена, а нехватка двухсот шайб обнаружится только во время второй заливки, это повлечёт за собой повторную отправку, вторую таможенную очистку и просто задержку. Экономика приёмочной проверки напрямую вытекает из этой асимметрии, поэтому процедура приёмки составляется ещё до загрузки груза, а не импровизируется у ворот.
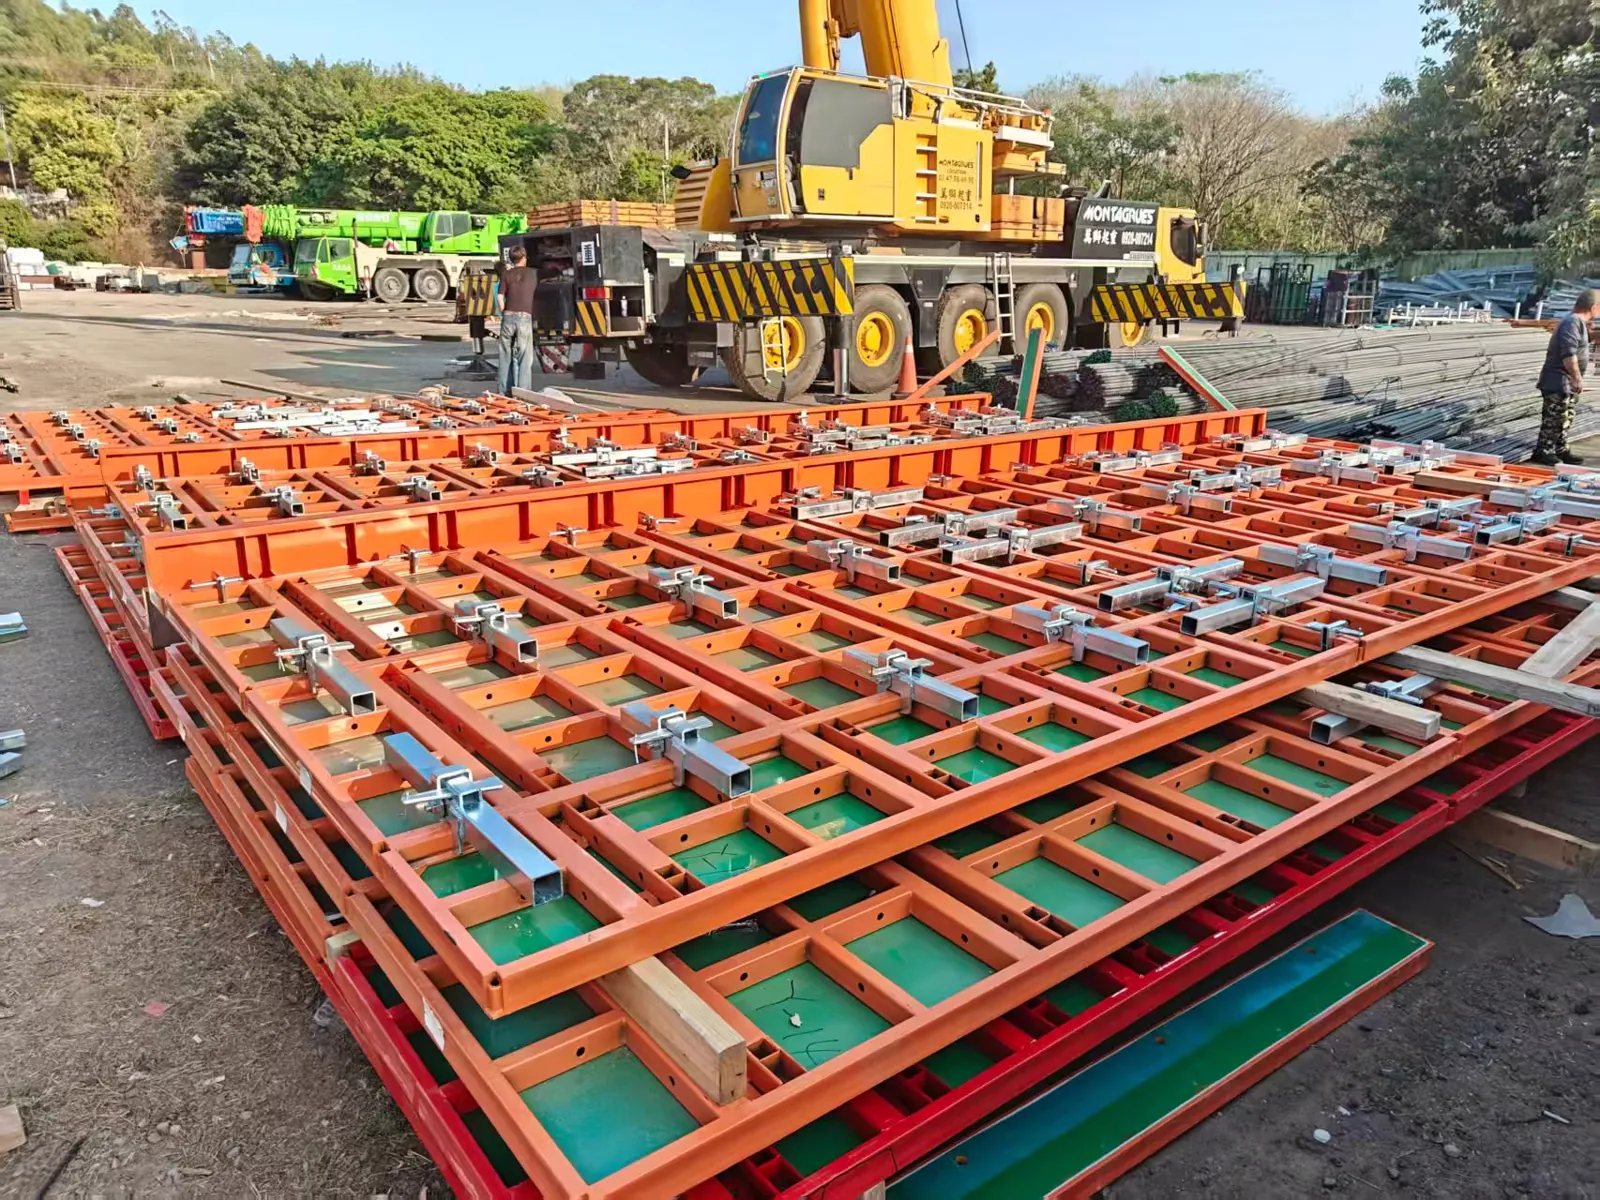
Второе давление — физическое. В двадцатифутовом контейнере с анкерными стержнями находится несколько тонн стали в пучках, которые трудно переворачивать, а полная проверка рулеткой и резьбомером займёт больше времени, чем ожидают рабочие по разгрузке. Каждый час, затраченный на проверку, — это час, в течение которого контейнер простаивает пустым. Компании, проводящие проверку должным образом, заранее бронируют слот для работы с контейнером и формируют двухчеловеческую команду приёмки, превращая проверку из помехи в запланированную операцию.
2. Сверка сопроводительных документов: три источника, которые должны совпадать
Документальная проверка — наиболее результативная часть приёмки, поскольку она не требует времени, но выявляет самые серьёзные дефекты. Три документа должны соответствовать друг другу и заказу на покупку: сам заказ на покупку, упаковочный лист, вложенный в поставку, и заводской сертификат, выданный на плавку или партию, из которой изготовлены детали. EN 10204 — это международный стандарт, определяющий типы документов по результатам контроля для стальных изделий; его тип 3.1 представляет собой документ, проверенный самим производителем и поставляемый вместе с товаром — именно такой уровень документации обычно требуется при закупках в строительстве. Подробнее см. EN 10204:2004.
| Документ | Что подтверждает | Типичное расхождение, выявляемое у ворот |
|---|---|---|
| Заказ на покупку | Заказанную марку стали, диаметр, длину, покрытие, форму резьбы и уровень сертификации | Изменён путём дополнения без подтверждения поставщиком |
| Упаковочный лист | Количество пучков, количество штук, вес, маркировка коробок | Количество штук согласуется с весом, но количество пучков отличается от плана упаковки в сертификате |
| Заводской сертификат 3.1 | Химический состав, механические свойства, номер плавки | Обозначение марки использует другую национальную систему, поэтому Q345 может быть указан как St52 или эквивалентное обозначение |
| Товарно-транспортная накладная | Номер грузовой единицы перевозчика, брутто- и нетто-вес | Брутто-вес не соответствует заявленной упаковке, что указывает на необъявленную распорку или иную конфигурацию упаковки |
Обозначение марки стали — самая распространённая документальная проблема, поскольку китайская марка, такая как Q345 или Q235, часто сертифицируется под эквивалентным европейским обозначением, и поставщик может направить сертификат без перевода. Инженер по приёмке должен подтвердить соответствие заявленных значений техническим требованиям, а не полагаться на совпадение названий. Стандарт ISO 9001 требует, чтобы сертификат соответствовал поставленному товару, поэтому необъяснённое расхождение является законным основанием для приостановки приёмки до его устранения.
Нормативная база: EN 10204:2004
3. Проверка количества по весу, а не по подсчёту
Подсчёт нескольких тысяч анкерных стержней вручную — медленный и неточный процесс, а лист подсчёта, составленный в спешке, хуже, чем бесполезен, поскольку фиксирует цифру, которую никто не проверял. Метод сверки по весу быстрее и более обоснован. Взвесьте репрезентативное количество пучков, рассчитайте средний вес одного изделия по количеству штук в пучках, указанному в упаковочном листе, затем сравните заявленный общий вес с расчётным весом для заявленного количества штук. Расхождение в пределах примерно одного процента указывает на целостность поставки; большее отклонение говорит о ошибке в количестве штук, о поставке другой марки стали или об отсутствии распорки.
| Этап проверки | Метод | Признак приёмки |
|---|---|---|
| Сверка количества пучков | Сравнение фактического количества пучков с количеством, указанным в упаковочном листе | Полное совпадение количества пучков; любое расхождение требует расследования до начала разгрузки |
| Средний вес одного изделия | Взвешивание трёх пучков и деление на количество штук в каждом | Отклонение в пределах одного процента от теоретического веса для заявленных диаметра и длины |
| Сравнение брутто- и нетто-веса | Вычитание заявленного веса распорки и упаковки из брутто-веса транспортного средства | Остаток равен заявленному нетто-весу в пределах погрешности измерения |
| Выборочная проверка длины | Измерение полной длины десяти случайных изделий плюс двух торцов | Соответствие установленному допуску по длине, который приведён в нашей спецификации допусков |
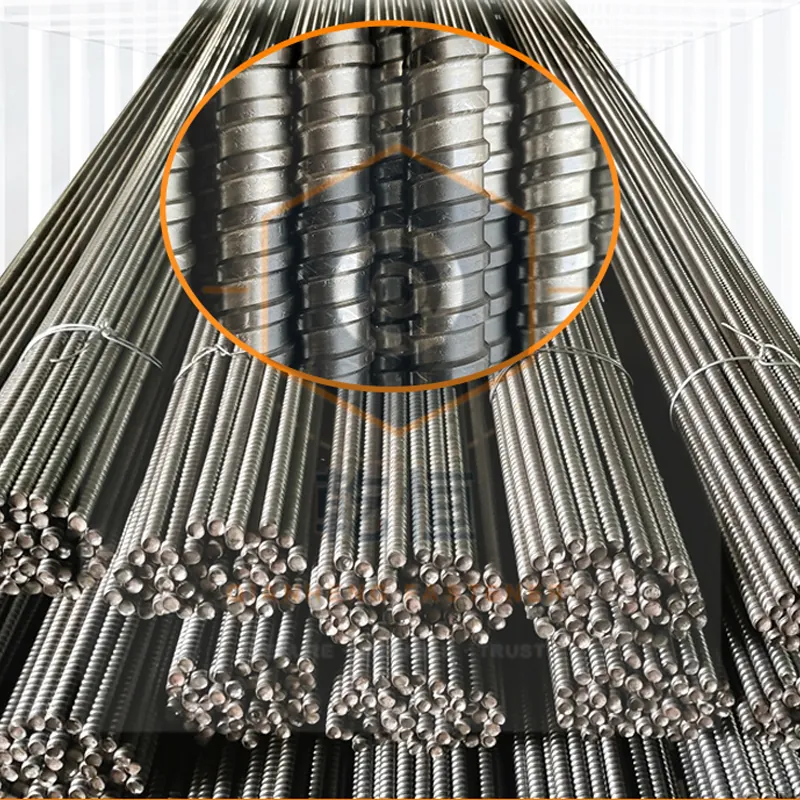
Особое внимание следует уделить двум торцам, поскольку даже правильно выполненный анкерный стержень может оказаться непригодным к использованию. Резьба на торцах может быть скрыта внутри пучка из-за неправильной упаковки, согнута вилочным захватом погрузчика или деформирована так, что гайка не может быть навинчена. Состояние торцов стержня видно без разборки пучка и определяет, может ли вообще быть использована данная поставка. Мы выпускаем наши анкерные стержни по маркам Q235, Q345, 45# и QT450 по запросу, и марку можно подтвердить у ворот только в том случае, если команда приёмки знает, какую марку она заказывала.
4. Проверка состояния: резьба, покрытие и соответствие размеров
Проверка состояния выполняется на выборке, отобранной по заранее определённому плану, а не на каждом изделии. Проверка каждого изделия в экспортной поставке экономически нецелесообразна и не требуется, поскольку производственные отклонения в пределах партии не являются случайными, а группируются в рамках одной плавки и производственного цикла. Команда приёмки должна зафиксировать применённый план, поскольку незадокументированная проверка впоследствии будет трудно обосновать.
Проверка состояния резьбы — самая важная физическая проверка среди всех компонентов, представленных в нашем ассортименте анкерных стержней D15 и D20. Резьба, повреждённая абразивным износом, ржавчиной или деформацией, может не позволить навинтить гайку без перекоса, а гайка, которая перекосилась при первом обороте, повредит стержень в процессе эксплуатации. Проверка состоит в том, чтобы навинтить гайку на всю длину резьбы на выбранных образцах и наблюдать, свободно ли она вращается, есть ли царапины на боковых поверхностях резьбы и присутствует ли ржавчина в основании резьбы. Форма и посадка резьбы в системах, которые мы поставляем, описаны в нашем справочнике стандарты резьбы: метрическая, UNC, Уитворт, трапецеидальная. Состояние покрытия оценивается визуально на предмет абразивного износа, особенно на нижней стороне пучков, где происходит контакт с грузоподъёмным оборудованием, а также на наличие белой ржавчины на поверхности горячеоцинкованного покрытия, что указывает на хранение во влажных условиях, а не на повреждение при транспортировке. Системы покрытия, рассматриваемые в данной проверке, сравниваются в нашем руководстве выбор покрытия для крепёжных изделий.
| Проверяемый параметр | Применяемый метод | Основание для отклонения |
|---|---|---|
| Форма и посадка резьбы | Навинчивание гайки на всю длину резьбы на выбранных образцах | Любое изделие, на которое гайка не навинчивается или перекашивается при навинчивании |
| Коррозия резьбы | Визуальный осмотр и осмотр основания резьбы под увеличением | Наличие ржавчины в основании резьбы или какие-либо признаки хранения во влажных условиях |
| Непрерывность покрытия | Визуальный осмотр на предмет абразивного износа и белой ржавчины; при необходимости — замер толщины покрытия, если класс покрытия был оговорён в договоре | Потеря покрытия, достаточная для обнажения основного металла на измеримой площади |
| Соответствие размеров | Проверка длины, длины резьбы и диаметра на выбранных образцах | Отклонение от допуска, превышающее согласованную погрешность измерения |
| Физические повреждения | Проверка прямолинейности, вмятин, повреждений стяжных ремней пучков | Искривлённый стержень или сплющенный участок, препятствующий движению гайки |
Число приёмки — это пороговое значение, при котором выборочная партия не проходит проверку по плану, и именно оно определяет, прошла или не прошла поставка проверку. Выборка осуществляется в соответствии с признанным стандартом, а не по импровизированному правилу, и ISO 2859-1 определяет планы выборки, объёмы выборок и числа приёмки, обеспечивающие юридическую обоснованность решения. Главное — заранее определить план и применять его одинаково, поскольку результаты выборки сопоставимы только при идентичности метода. Если толщина покрытия включена в договорную спецификацию, то измерение толщины покрытия портативным прибором занимает менее минуты на одну точку и стоит провести как минимум на трёх изделиях из каждого проверяемого пучка.
Нормативная база: ISO 2859-1 — Методы выборочного контроля по признакам
5. Решение о приёмке: отклонение, частичная приёмка или приёмка с отступлением от требований
Каждая проверка завершается одним из трёх решений, и выбор между ними — это коммерческое решение, подкреплённое техническими данными, а не чисто технический результат. Данные, собранные в предыдущих разделах, определяют, какое решение является адекватным.
Три подготовительных шага значительно сокращают время приёмки:
- Согласование плана выборки и шаблона решения о приёмке с поставщиком до оформления заказа
- Назначение двухчеловеческой команды приёмки и бронирование слота для работы с контейнером в пункте назначения
- Предоставление команде приёмки списка документов, которые будут проверяться, включая требуемый тип сертификата
Отклонение применяется, когда дефект нельзя устранить или обойти. Неправильная марка стали, неустранимое расхождение в документах или повреждение резьбы на значительной части выбранных изделий означают, что поставка не соответствует заказу на покупку и не может быть введена в эксплуатацию. Отклонение у ворот сохраняет возможность замены, поскольку товары всё ещё находятся в порту.
Частичная приёмка применяется, когда дефект ограничен конкретными партиями в рамках иначе соответствующей поставки — это типичный случай при повреждении покрытия только на нижнем слое стопки или при ошибке в количестве, ограниченной одним пучком. Физически отделите принятую часть, сфотографируйте и взвесьте отклонённую часть, зафиксируйте оба показателя с привязкой к маркировке пучков в упаковочном листе. Фрахт и пошлины рассчитываются только на принятую часть, а отклонённая часть возвращается или утилизируется в соответствии с условиями договора.
Приёмка с отступлением от требований применяется, когда отклонение носит косметический характер или не влияет на функциональность. Абразивный износ покрытия на небольшой площади, незначительное отклонение размеров в пределах допуска измерения или незначительное нарушение формата документа, которое поставщик устраняет в письменной форме, обычно подходят для такого решения. Отступления должны быть зафиксированы в письменной форме обеими сторонами в момент приёмки, поскольку устное отступление, данное у ворот, превратится в спор при расчётах по счёту-фактуре.
6. Фиксация приёмки для прохождения аудита
Акт приёмки — это конечный результат всей этой процедуры. Каждая процедура на нашем предприятии проходит повторную проверку вторым инженером перед утверждением, и тот же принцип применяется к шаблонам, используемым командой приёмки. Информация о компании, сфере действия сертификатов и производственных возможностях приведена на нашей странице «О компании», а описанная здесь процедура приёмки составлена с учётом этих задокументированных возможностей. Акт должен содержать идентификацию поставки, заказа на покупку и всех его изменений, перечень полученных и отсутствующих документов, применённый план выборки с указанием объёма выборки, все выявленные несоответствия с фотографиями, принятое решение о приёмке и подписи обеих сторон. Сохраняйте фотографии паллет в том виде, в каком они были получены, маркировки пучков и каждого дефекта, поскольку снимки, сделанные до разгрузки, являются единственным объективным подтверждением состояния поставки при прибытии.
Чек-лист приёмки также является первым документом, с которым работает поставщик после заключения контракта, поэтому имеет смысл направить ему соответствующее краткое описание одновременно с заказом. В нашей статье как составить запрос на предложение (RFQ) для крепёжных изделий рассматриваются технические аспекты этого же процесса. Если команда приёмки хочет получить шаблон или подтверждение со стороны поставщика до прибытия судна, направьте детали поставки нашу инженерную команду, и набор документов будет возвращён с приложенным чек-листом. Акты также служат основанием для любых последующих претензий. Если поставщик принимает отступление, письменный документ об отступлении ссылается на акт приёмки, что исключает споры о том, было ли отклонение известно в момент разгрузки. При отклонении поставки акт поддерживает как претензию о замене, так и заявку на освобождение от демереджа, поскольку он подтверждает точное время вскрытия груза и выявления несоответствия.
Хранение после приёмки требует одного заключительного указания. Стальные крепёжные изделия, принятые на открытый склад, начинают подвергаться риску коррозии с момента разгрузки, особенно если поверхность горячеоцинкованного покрытия контактирует со стоячей водой. Пучки следует укладывать на поддоны, наклонять для стока воды и отделять от изделий из нержавеющей стали, поскольку частицы углеродистой стали, контактирующие с нержавеющими поверхностями, вызывают питтинг, проявляющийся спустя недели. Это особенно важно для компонентов, предназначенных для повторного использования, поскольку анкерный стержень с питтингом в основании резьбы уже потерял часть своего срока службы. В нашей статье эксплуатация анкерных стержней как активов стройплощадки рассматривается бухгалтерская сторона этого решения.
Нормативные ссылки и стандарты.
- ISO 2859-1 — Методы выборочного контроля по признакам
- ISO 9001:2015 — Системы менеджмента качества
- EN 10204:2004 — Типы документов по инспекции
- NIST — стандарты измерения материалов
- EN 13670 — Возведение бетонных конструкций
- ACI 347 — Руководство по опалубке для бетона
О нас: В этой статье рассматриваются проверка поставки крепежных элементов для опалубки и контрольный перечень приемки. Наша команда специализируется на производстве высококачественных крепежных элементов для опалубки. Наш страница контактов предоставляет возможность связаться с нашей службой поддержки, а страница «О компании» содержит информацию об истории компании и её возможностях. Эта статья была проверена инженерной командой Qianheng Formwork.