Una tuerca de barra que no gira suele achacarse a una barra sobreapretada. Casi nunca lo es. El gripado agarrota la rosca con una fracción de la carga nominal, sin aviso visible y sin deformación que lo delate, y el operario suele decir que se bloqueó «casi sin esfuerzo». Entender el mecanismo es lo que hace que sea evitable, porque toda contramedida eficaz actúa sobre una de tres cosas: la superficie, la presión o la velocidad.
Qué es realmente el gripado
El gripado es una soldadura en frío entre dos superficies metálicas sometidas a presión. Cuando la presión de contacto entre los flancos de la rosca sube, la película de óxido protectora de ambas superficies se rompe y el metal expuesto se suelda. El enlace resultante es más resistente que cualquiera de los dos materiales, así que al seguir girando la tuerca arranca metal de un flanco y lo embute en el otro. El perfil de la rosca se destruye a medida que gira, y por eso el daño es progresivo y la tuerca se vuelve más dura cuanto más avanza.
Por qué ocurre en el encofrado
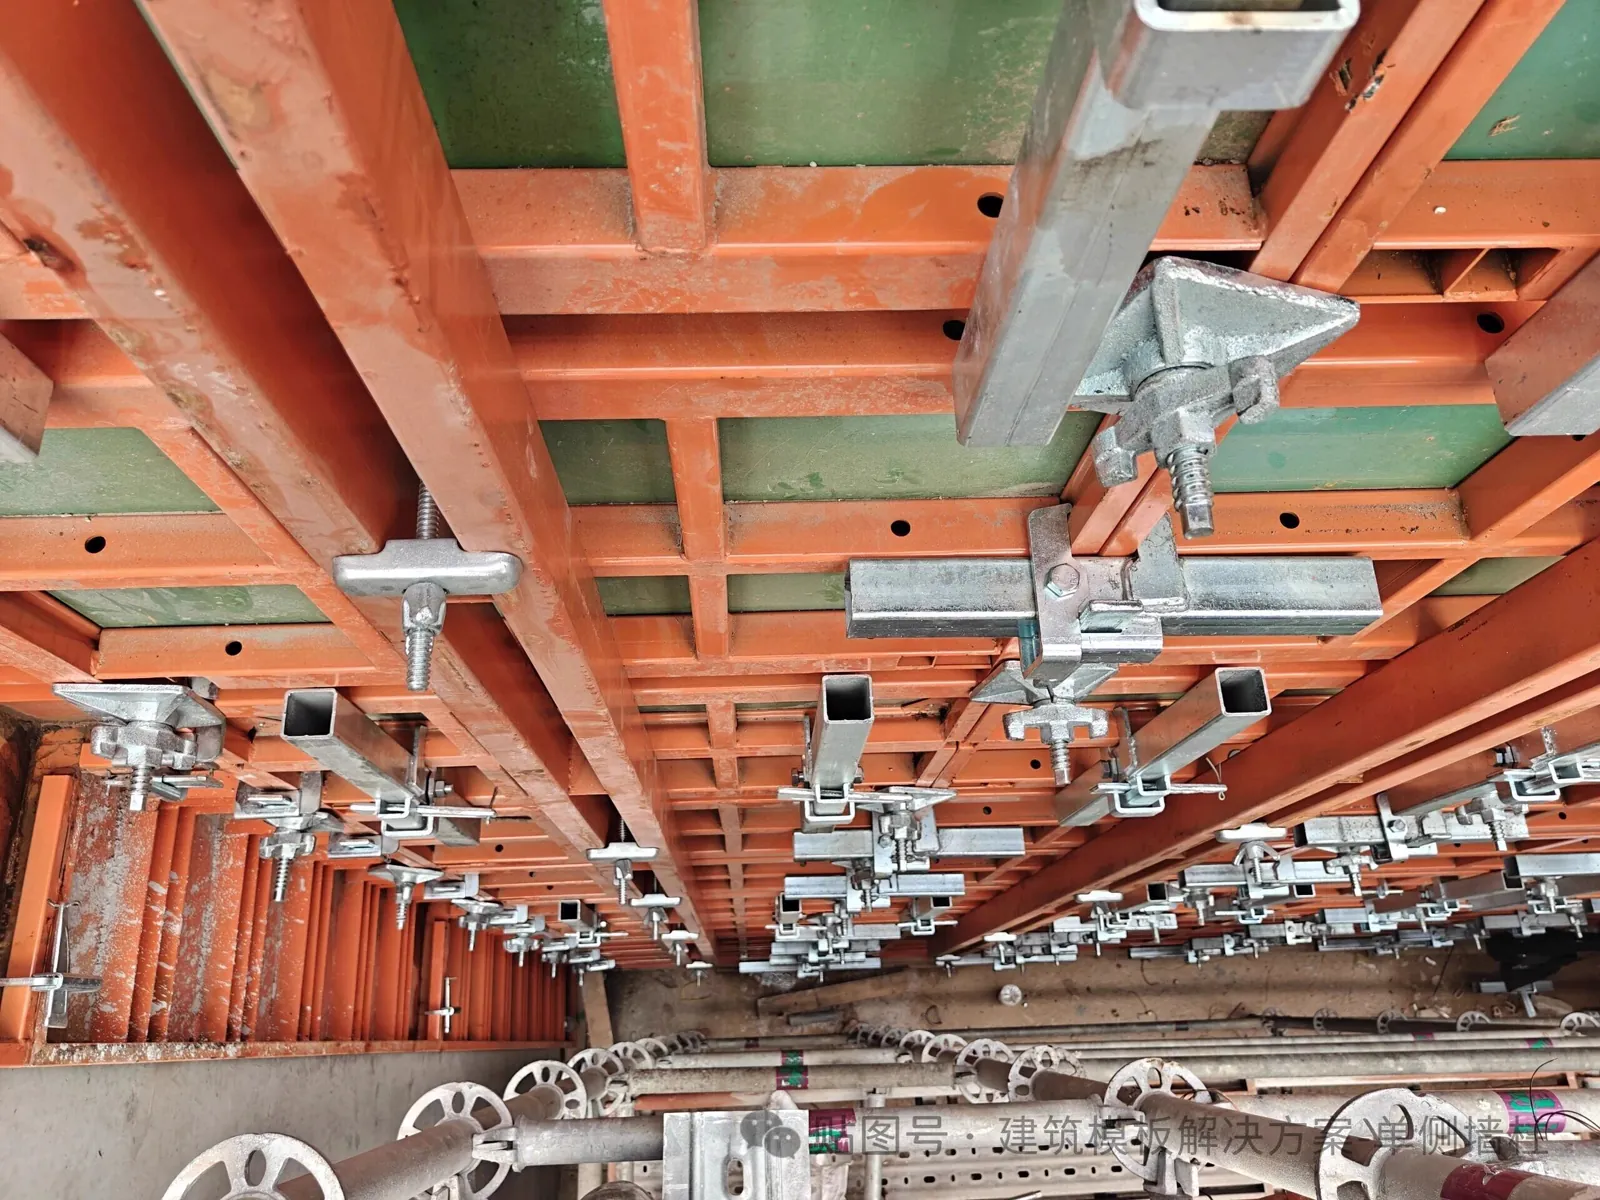
El conjunto de barra de encofrado está cerca del peor caso para este fallo. Las condiciones que favorecen el gripado se dan todas a la vez:
- Dos metales similares en contacto deslizante directo, casi siempre una barra galvanizada dentro de una tuerca galvanizada.
- Alta presión en los flancos de la rosca, porque la tuerca trabaja de verdad y no solo aprieta.
- Gran longitud de roscado, de modo que una sola barra presenta muchas parejas de flancos, cada una capaz de iniciar una soldadura.
- Condiciones de obra, con arenilla y polvo de hormigón seco alojados en la rosca.
- Apriete con llave mecánica, que eleva a la vez la temperatura de contacto y la velocidad de deslizamiento.
Qué combinaciones se agarrotan más
El riesgo depende del emparejamiento de materiales, no de la resistencia de cada pieza. Las clases más altas resisten mejor la tracción, pero no el gripado.
| Barra | Tuerca | Riesgo de gripado | Nota |
|---|---|---|---|
| Acero al carbono galvanizado | Acero al carbono galvanizado | Medio | El recubrimiento separa mientras no se desgaste |
| Acero al carbono desnudo | Acero al carbono desnudo | Medio | Habitual en material pintado o aceitado, con contacto de metales idénticos |
| Acero inoxidable austenítico | Acero inoxidable austenítico | Alto | La pareja clásica de gripado y la razón de que los sistemas inoxidables necesiten lubricante |
| Acero inoxidable austenítico | Acero al carbono galvanizado | Medio | La pareja disímil perdona más, pero introduce riesgo de corrosión |
| Cualquier clase con lubricante seco de película | La misma clase | Bajo | El trabajo lo hace el lubricante, no el material |
Prevención en la especificación
Las decisiones que se toman al cotizar son las más baratas, porque no cuestan nada en obra.
- Especifique recubrimiento en al menos una de las dos piezas, para que las superficies en contacto sean disímiles.
- Exija lubricante seco de película o pasta antiagarrotamiento de base molibdeno en los conjuntos inoxidables como condición de suministro, no como opción de obra.
- Mantenga el acabado de rosca igual entre barra y tuerca; una rosca laminada contra otra cortada no se comporta como una pareja igualada.
- Pida que la tuerca se suministre emparejada con la barra, de modo que la longitud de roscado y el paso sean datos y no suposiciones.
- Incluya un rango de par en el pedido en lugar de una cifra única, para que la obra tenga límite inferior y superior.
Prevención en obra
- Mantenga la rosca limpia. La arenilla alojada en una tuerca es a la vez abrasivo y punto de alta presión local, y una sola pareja contaminada puede bloquear toda la barra.
- Trabaje con la llave a velocidad baja y constante en lugar de a gatillo pleno. La velocidad y la presión de contacto son las dos variables que el operario controla de verdad.
- Deténgase en el momento en que la resistencia suba de forma inesperada. El gripado es progresivo, y el primer medio giro duro es el punto más barato para parar.
- No reutilice una tuerca cuyo recubrimiento se haya desgastado hasta el metal desnudo en los flancos.
- Nunca insista en una tuerca dura con más par. Un par por encima del rango especificado no asienta mejor el encofrado, y es la forma más habitual de convertir una unión recuperable en irrecuperable.
Cuando la barra ya se ha agarrotado
El primer intento debe ser químico y suave: aceite penetrante, una breve espera y hacer oscilar la tuerca una fracción de vuelta en ambos sentidos, no en uno solo. El segundo es un calentamiento controlado únicamente de la tuerca, que se dilata y se separa de la barra; calentar la barra empeora el problema. Si los flancos se han soldado a lo largo de una vuelta completa, la barra está perdida y lo correcto es cortarla. Seguir forzando arriesga cizallar la barra dentro del encofrado, lo que convierte una reparación de quince minutos en un desmontaje de panel.
Qué especificar la próxima vez
Dos líneas en un pedido evitan la mayor parte del problema: el estado de recubrimiento o lubricación de ambas piezas de acoplamiento, y un rango de par en lugar de un valor único. Un proveedor al que se le dice que las barras se tensarán con llaves mecánicas y se reutilizarán durante varios ciclos de hormigonado puede proponer una pareja de materiales y un lubricante que aguanten ese servicio. Un proveedor al que solo se le da un diámetro, una clase y un objetivo de precio entregará una barra dimensionalmente correcta que se agarrotará el primer día cargado.