
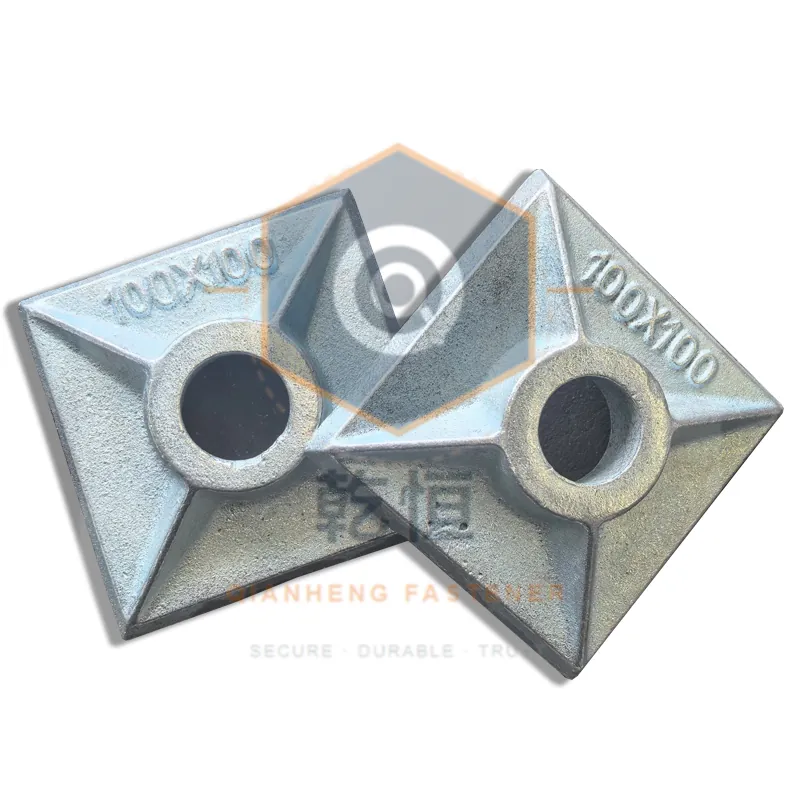
Recubrimiento: óxido negro, cinc, galvanizado y Dacromet
> En resumen > - "Galvanizado" no es una especificación — el espesor y el método sí lo son. > - El galvanizado en caliente según ISO 1461 significa al menos 45 micras; el electrochapado comúnmente significa de 5 a 12. > - El espesor del recubrimiento es lo que decide la vida de la pieza, no el nombre en la factura.
Los recubrimientos se eligen según tres ejes: cuánto debe durar la pieza, si la rosca debe seguir ensamblando y si la clase de acero es sensible al hidrógeno. Optimizar un eje a expensas de los demás es la causa habitual de las quejas de recubrimiento.
Nuestros propios datos de producción y ensayo están disponibles bajo petición — consulte cómo funciona nuestra fábrica y contacte con el equipo técnico.
Espesor del recubrimiento se refiere a la profundidad física de la capa protectora aplicada al elemento de fijación, lo que afecta directamente su durabilidad y rendimiento. Duración de la prueba de niebla salina significa el tiempo durante el cual un elemento de fijación recubierto puede resistir la exposición a una prueba de niebla salina, indicando su resistencia a la corrosión. Ajuste de la rosca es la compatibilidad entre las roscas macho y hembra tras el recubrimiento, fundamental para garantizar un montaje adecuado. Embrittlement por hidrógeno se refiere al proceso mediante el cual el acero de alta resistencia absorbe hidrógeno durante la galvanización, lo que puede provocar grietas diferidas si no se somete a un tratamiento térmico posterior adecuado.
Los cuatro acabados comunes
ÓXIDO NEGRO: un recubrimiento de conversión de 1-2 µm de espesor. Decorativo, ligeramente retenedor de aceite, vida en niebla salina medida en horas. Úselo en interior, para almacenamiento seco y donde el cambio dimensional deba ser nulo.
GALVANIZADO ELECTROLÍTICO: 5-25 µm de cinc, aplicado de forma uniforme y favorable a la rosca porque el espesor es previsible. Vida en niebla salina de unas 100-300 horas según espesor y pasivación. La opción por defecto para exterior resguardado y para piezas que deben ensamblar libremente.
GALVANIZADO EN CALIENTE (HDG): 45-85 µm, unido metalúrgicamente, vida en niebla salina superior a 1000 horas en atmósferas rurales y urbanas. La elección correcta para embebimiento permanente — anclajes, placas base, barras pretensadas dejadas en la estructura — y para emplazamientos costeros. El coste es dimensional: el recubrimiento crece en las roscas y exige tuercas roscadas en sobremedida o re-roscado tras el recubrimiento.
LAMINAR DE CINC (p. ej. tipo Dacromet): 8-12 µm de escamas de cinc-aluminio en un aglutinante. Vida en niebla salina en torno a 500-1000 horas, sin fragilización por hidrógeno porque el proceso no es electrolítico y sin bloqueo de rosca. La respuesta estándar para clase 10.9 y superior donde HDG no es práctico.
Base normativa: ISO 1461
La trampa de la fragilización por hidrógeno
Cualquier pieza de alta resistencia decapada con ácido y electrochapada absorbe hidrógeno. La clase 10.9 y superior debe hornearse en una ventana definida tras el chapeado — normalmente en menos de cuatro horas, a 190-220 °C durante cuatro horas o más, según la norma — y el procesador debe registrarlo. Sin el horneado, la fisuración retardada puede aparecer a las 24-72 horas. Si compra fijaciones 10.9 electrochapadas, exija el registro de horneado. Si el procesador no puede aportarlo, cambie el acabado.
Base normativa: ISO 10683:2018 — Elementos de fijación — Sistemas de recubrimiento con escamas de zinc
Aritmética del ajuste de rosca
Una rosca métrica de 60° tiene dos flancos, por lo que el recubrimiento en ambos flancos consume el diámetro de paso en aproximadamente cuatro veces el espesor del recubrimiento. Un recubrimiento HDG de 60 µm reduce por tanto la holgura efectiva en unos 240 µm en el diámetro de paso — suficiente para hacer imposible un conjunto 6g/6H. Las soluciones habituales: roscar las tuercas en sobremedida tras el recubrimiento, permitir una holgura específica del recubrimiento en la clase, o especificar un recubrimiento que no crezca.
Reglas de selección
Interior, seco, reutilizado con frecuencia: óxido negro o galvanizado electrolítico fino; nada que bloquee las roscas.
Exterior resguardado, obras temporales, montaje frecuente: galvanizado electrolítico 12-25 µm.
Embebimiento permanente, emplazamiento costero o de alta humedad, larga vida de diseño: galvanizado en caliente 45-85 µm con tuercas de sobremedida acopladas.
Alta resistencia (10.9+) donde se requiere recubrimiento: laminar de cinc o chapado mecánico; evite el electrochapeado.
Conjuntos mixtos: un sistema de recubrimiento por unión. Una varilla galvanizada con una tuerca de acero desnudo crea una pareja galvánica; la tuerca se corroe preferentemente y la unión se afloja.
Lenguaje de especificación que evita disputas
Escriba el acabado como una norma más un rango medido, no como una palabra. "Galvanizado según ISO 1461, espesor local mínimo 45 µm, media 55 µm" es auditable. "Galvanizado" no lo es, y es la frase que con más frecuencia está en el centro de un envío rechazado.
| Tipo de recubrimiento | Duración en prueba de niebla salina (horas) | Consecuencias para el diseño y la utilización |
|---|---|---|
| Óxido negro | Horas | Uso en interiores, almacenamiento seco, sin obstrucción de roscas |
| Galvanizado por electrólisis | 100-300 | Exterior protegido, montaje frecuente, compatible con roscas |
| Galvanizado por inmersión en caliente | >1000 | Zonas costeras, empotramiento permanente, requiere tuercas sobredimensionadas |
| Lamelar de cinc | 500-1000 | Acero de alta resistencia, sin fragilización por hidrógeno, sin obstrucción de roscas |
Referencias y normas.
- ISO 1461:2022 — Recubrimientos de galvanizado en caliente sobre artículos de hierro y acero
- ISO 10683:2018 — Elementos de fijación — Recubrimiento con escamas de zinc no electrolíticas
- ASTM A36/A36M — Especificación estándar para acero al carbono estructural
- ASTM A615 — Especificación estándar para barras de acero al carbono deformadas y lisas
- NIST — datos de corrosión y materiales
- EN 10204:2004 — Tipos de documentos de inspección
- ISO 898-1 — Propiedades mecánicas de fasteners de acero al carbono
Sobre nosotros: Este artículo compara las opciones de recubrimiento para los elementos de fijación de encofrados, verificadas con nuestros datos de producción y ensayos. Nuestra fábrica está equipada para aplicar y ensayar todos los recubrimientos analizados. Nuestro página de contacto ofrece acceso al equipo de ingeniería para consultas detalladas, y el página sobre nosotros documenta nuestras capacidades de fabricación. Este artículo fue revisado por el equipo de ingeniería de Qianheng Formwork.