
Inspección de entrega de fasteners de encofrado: lista de verificación de aceptación en compras
> En resumen > - La ventana de aceptación es estrecha e implacable. > - Tres fuentes deben coincidir: el pedido, la lista de embalaje y el certificado. > - Registre la aceptación para que sobreviva a una auditoría.
Resumen: la aceptación de los accesorios se decide en la puerta del contenedor, durante una ventana de pocas horas, frente a una orden de compra cerrada meses atrás. Por tanto, la inspección debe prepararse antes de la llegada de las mercancías, ya que la presión comercial en ese momento favorece la descarga rápida y la evidencia técnica debe recopilarse mientras el contenedor aún esté sellado. Tres flujos de verificación se ejecutan en paralelo: documentos, cantidad y estado. Los documentos establecen lo que se contrató; la cantidad establece cuánto llegó; y el estado determina si el envío puede utilizarse. Un envío que falle cualquiera de estos tres aspectos no será aceptado, y la disposición final varía notablemente según qué flujo haya fallado.
Pedir accesorios para encofrados implica aceptar bienes que usted no fabricó, producidos conforme a una especificación redactada por usted, embalados por el personal de almacén de otra empresa y transportados durante semanas por puertos y plataformas de camiones. Los modos de fallo no son espectaculares. Se trata de un grado impreso en un certificado que no coincide con el grado estampado en la barra, un recuento de paquetes que no concuerda con el peso declarado, una rosca abrasionada por un separador inadecuado dentro del contenedor o un recubrimiento rayado por la horquilla de una carretilla elevadora durante la carga. Cada uno de estos problemas es económico de detectar en la puerta, pero costoso de identificar tras la primera colada, cuando la deficiencia se manifiesta como una pared que no puede amarrarse. Este procedimiento describe lo que realiza el equipo receptor al llegar; la disciplina independiente de la verificación previa al embarque realizada por un inspector externo se aborda en nuestro artículo sobre alcance y cronograma de la inspección por terceros. El contexto de riesgo para el manejo de paquetes pesados en obra se encuentra en la herramienta electrónica de OSHA para construcción de hormigón, y el marco de conformidad subyacente a la especificación figura en el marco de productos de construcción de la UE.
Verificación cruzada de documentos se refiere al proceso de comprobar que la orden de compra, la lista de empaque y el certificado de fábrica coinciden entre sí y con las especificaciones contratadas. Verificación del recuento por peso significa utilizar el peso total declarado y el peso medio por pieza para confirmar el número de piezas en el envío. Inspección de estado es el examen de una muestra para verificar la conformidad de la rosca, el recubrimiento y las dimensiones. EN 10204 es la norma internacional que define los tipos de documentos de inspección para productos de acero, siendo el tipo 3.1 el más comúnmente especificado para la adquisición en construcción.
1. La ventana de aceptación es estrecha e implacable
Los cargos por demora en la devolución del contenedor (demurrage) se aplican por día y comienzan desde la llegada del buque, independientemente de que alguien esté listo para recibirlo. Un envío abierto, inspeccionado y rechazado la primera mañana supone un día de almacenamiento. Un envío descargado y cuya falta de doscientas arandelas se descubre durante la segunda colada implica un segundo envío, una segunda declaración aduanera y el retraso mismo. La economía de la inspección de aceptación deriva directamente de esta asimetría, razón por la cual el procedimiento de recepción se redacta antes de cargar las mercancías, y no se improvisa en la puerta.
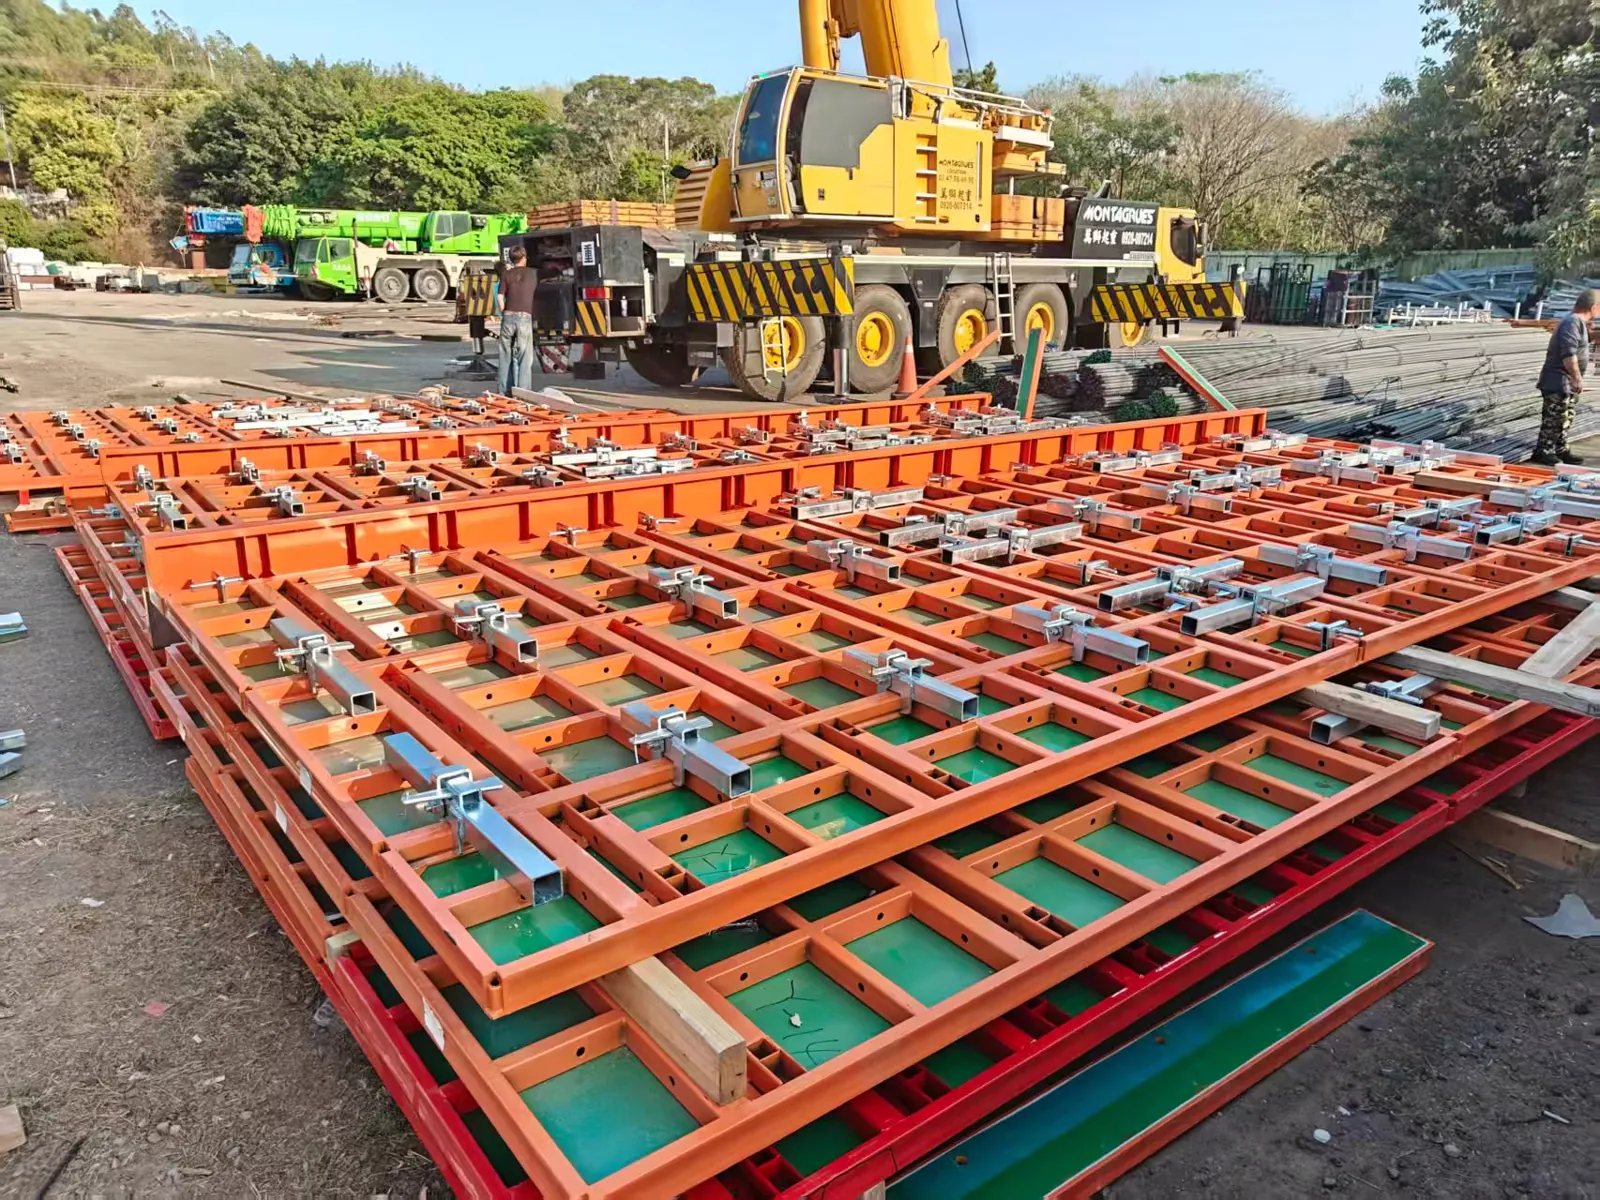
La segunda presión es física. Un contenedor de veinte pies lleno de barras de amarre contiene varias toneladas de acero en paquetes difíciles de voltear, y una inspección completa con cinta métrica y calibrador de roscas lleva más tiempo del que espera el equipo de descarga. Cada hora dedicada a la inspección es una hora en que el contenedor permanece vacío. Las empresas que inspeccionan correctamente reservan una franja horaria para el manejo del contenedor y asignan un equipo receptor de dos personas, transformando así la inspección de una interrupción en una operación programada.
2. Verificación cruzada de documentos: tres fuentes que deben coincidir
La verificación documental es la parte de mayor rendimiento de la inspección, pues no requiere tiempo y detecta los defectos más graves. Tres documentos deben coincidir entre sí y con la orden de compra: la propia orden de compra, la lista de empaque incluida en el envío y el certificado de fábrica emitido para el calor o lote del que provienen las piezas. EN 10204 es la norma internacional que define los tipos de documentos de inspección para productos de acero, y su tipo 3.1 es un documento verificado por la propia planta y entregado junto con las mercancías, nivel habitualmente especificado en la contratación de obras. Véase detalles de EN 10204:2004.
| Documento | Establece | Discrepancia típica detectada en la puerta |
|---|---|---|
| Orden de compra | Grado, diámetro, longitud, recubrimiento, forma de rosca y nivel de certificación contratados | Modificada mediante enmienda sin que el proveedor reconozca el cambio |
| Lista de empaque | Número de paquetes, número de piezas, peso, marcas de cajas | El recuento de piezas concuerda con el peso, pero el número de paquetes difiere del plan de empaque del certificado |
| Certificado de fábrica 3.1 | Composición química, propiedades mecánicas, número de calor | La designación del grado utiliza un sistema nacional distinto, por lo que Q345 aparece como St52 o como una denominación equivalente |
| Nota de entrega | Referencia de consignación del transportista, peso bruto y neto | El peso bruto es inconsistente con el empaque declarado, lo que indica dunnage no declarado o una configuración de empaque diferente |
La designación del grado es el problema documental más frecuente, porque un grado chino como Q345 o Q235 suele certificarse bajo una denominación europea equivalente y el proveedor puede transmitir el certificado sin traducirlo. El ingeniero receptor debe confirmar que los valores declarados cumplen la especificación, en lugar de asumir que los nombres coinciden. ISO 9001 exige que el certificado coincida con las mercancías entregadas, por lo que una discrepancia sin explicación constituye un fundamento válido para retener la aceptación hasta su resolución.
Base normativa: detalles de EN 10204:2004
3. Verificación del número de unidades mediante pesaje, no mediante recuento manual
Contar varios miles de barras de amarre a mano es lento e impreciso, y la hoja de recuento elaborada bajo presión de tiempo es peor que inútil, pues registra un número que nadie ha verificado. El método de conciliación es más rápido y más defendible. Pese un número representativo de paquetes, calcule el peso medio por pieza a partir del recuento de paquetes indicado en la lista de empaque y compare el peso total declarado con el peso calculado correspondiente al número de piezas declarado. Una concordancia dentro de aproximadamente un 1 % indica un envío coherente; una desviación mayor apunta a un error en el recuento de piezas, al envío de un grado distinto o a la ausencia de dunnage.
| Paso de verificación | Método | Indicador de aceptación |
|---|---|---|
| Conciliación de paquetes | Comparar el número físico de paquetes con el número de paquetes indicado en la lista de empaque | Coincidencia exacta en el número de paquetes; investigue cualquier diferencia antes de descargar |
| Peso medio por pieza | Pesar tres paquetes y dividir por el número de piezas que contienen cada uno | Dentro de un 1 % del peso teórico para el diámetro y longitud declarados |
| Comparación peso bruto/peso neto | Restar del peso bruto del vehículo el dunnage y el peso del empaque declarados | El residuo equivale al peso neto declarado dentro de la tolerancia de medición |
| Comprobación aleatoria de longitud | Medir la longitud total de diez piezas seleccionadas al azar, además de los dos extremos expuestos | Dentro de la tolerancia de longitud especificada, detallada en nuestra especificación de tolerancias |
Los dos extremos merecen especial atención, porque una barra de amarre correcta en su conjunto puede seguir siendo inutilizable. Las roscas de los extremos pueden quedar enterradas en el paquete por una disposición incorrecta del empaque, doblarse por la horquilla de una carretilla elevadora o deformarse de modo que una tuerca no pueda enroscarse. El estado de los extremos de la barra es visible sin necesidad de desmontar y determina si el envío puede usarse o no. Fabricamos nuestras barras de amarre según los grados Q235, Q345, 45# y QT450 bajo solicitud, y el grado solo puede verificarse en la puerta si el equipo receptor sabe qué grado solicitó.
4. Inspección de estado: rosca, recubrimiento y conformidad dimensional
La inspección de estado se realiza sobre una muestra extraída según un plan definido, no sobre cada pieza. Inspeccionar cada pieza de un envío de exportación no es ni económicamente posible ni necesario, ya que la variación de fabricación no es aleatoria en un lote, sino que se agrupa dentro de los calores y las series de producción. El equipo receptor debe registrar qué plan aplicó, porque una inspección no documentada es difícil de defender posteriormente.
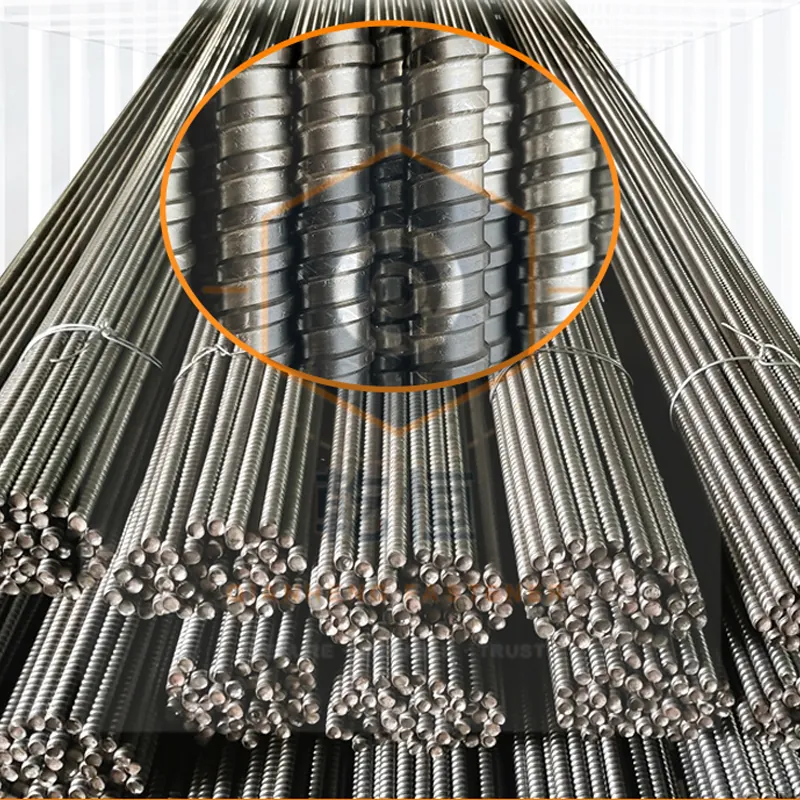
El estado de la rosca es la verificación física más crítica de cualquiera de los componentes mostrados en nuestra gama de barras de amarre D15 y D20. Una rosca abrasionada, oxidada o deformada puede no aceptar una tuerca sin roscarla de forma cruzada, y una tuerca que se roscará de forma cruzada en la primera vuelta dañará la barra durante su uso. La inspección consiste en hacer girar una tuerca a lo largo de toda la rosca en las piezas muestreadas y observar si gira suavemente, si los flancos presentan marcas de raspado y si hay óxido presente en la raíz de la rosca. La forma y ajuste de las roscas en los sistemas que suministramos se describen en nuestra referencia sobre normas y formas de rosca. El estado del recubrimiento se evalúa buscando abrasión, especialmente en la parte inferior de los paquetes donde actúa el equipo de carga, y óxido blanco en superficies galvanizadas en caliente, lo que indica almacenamiento húmedo y no daño por manipulación. Los sistemas de recubrimiento objeto de esta inspección se comparan en nuestra guía sobre selección de recubrimientos para accesorios.
| Elemento verificado | Prueba aplicada | Criterio de rechazo |
|---|---|---|
| Forma y ajuste de la rosca | Giro completo de la tuerca sobre las piezas muestreadas | Cualquier pieza en la que la tuerca no se inicie o se roscene de forma cruzada |
| Corrosión de la rosca | Inspección visual y de la raíz con aumento | Óxido en la raíz de la rosca o cualquier indicio de almacenamiento húmedo |
| Continuidad del recubrimiento | Inspección visual de abrasión y óxido blanco; verificación del espesor donde se especificó la clase de recubrimiento | Pérdida de recubrimiento suficiente para alcanzar el sustrato en un área medible |
| Conformidad dimensional | Longitud, longitud de rosca y diámetro en las piezas muestreadas | Fuera de tolerancia más allá de la tolerancia de medición acordada |
| Daño físico | Rectitud, abolladuras, daño en las cinchas de los paquetes | Barra doblada o sección aplastada que impide el avance de la tuerca |
El número de aceptación es el punto en que un lote muestreado incumple el plan y es la cifra que determina si un envío pasa o falla. El muestreo sigue una norma reconocida y no una regla improvisada, y ISO 2859-1 define los planes, los tamaños de muestra y los números de aceptación que hacen que una decisión de muestreo sea defendible. La disciplina clave consiste en declarar el plan por adelantado y aplicarlo de forma idéntica, porque un resultado de muestreo solo es comparable si el método es idéntico. Cuando el espesor del recubrimiento forma parte de la especificación contractual, una lectura del espesor del recubrimiento con un medidor portátil tarda menos de un minuto por punto y vale la pena realizarla en al menos tres piezas por paquete muestreado.
Base normativa: ISO 2859-1 — Procedimientos de muestreo para inspección por atributos
5. Decisión sobre la disposición final: rechazo, aceptación parcial o aceptación con concesión
Toda inspección concluye en una de estas tres disposiciones finales, y elegir entre ellas es un juicio comercial respaldado por evidencia técnica, no un resultado puramente técnico. La evidencia recopilada en las secciones anteriores determina qué disposición es proporcional.
Tres pasos de preparación acortan materialmente la ventana de inspección:
- Acordar el plan de muestreo y la plantilla de disposición con el proveedor antes de colocar el pedido
- Designar un equipo receptor de dos personas y reservar una franja horaria para el manejo del contenedor en el destino
- Emitir la lista de documentos que el equipo receptor verificará, incluyendo el tipo de certificado requerido
El rechazo se aplica cuando el fallo no puede solventarse. Un grado incorrecto, una discrepancia documental que no puede resolverse o un daño en la rosca que afecta a una parte significativa de las piezas muestreadas significa que el envío no corresponde a la orden de compra y no puede ponerse en servicio. El rechazo en la puerta conserva la opción de sustitución, que sigue disponible porque las mercancías aún están en el puerto.
La aceptación parcial se aplica cuando el fallo está confinado a lotes identificables dentro de un envío que, en lo demás, cumple con los requisitos, caso común cuando el daño al recubrimiento se localiza en la parte inferior de una pila o los errores de conteo se limitan a un paquete. Separe físicamente la parte aceptada, fotografíe y pese la parte rechazada, y registre ambas contra las marcas de la lista de empaque. Los fletes y derechos se liquidarán sobre la cantidad aceptada, y la parte rechazada se devolverá o desechará según los términos contractuales.
La aceptación con concesión se aplica cuando la desviación es cosmética o irrelevante para la función. La abrasión del recubrimiento en una pequeña superficie, una desviación dimensional menor dentro de la tolerancia de medición o una irregularidad en el formato documental que el proveedor subsane por escrito suelen ser casos válidos. Las concesiones deben registrarse por escrito por ambas partes en el momento de la aceptación, porque una concesión otorgada verbalmente en la puerta se convierte en una disputa al liquidar la factura.
6. Registro de la aceptación para que sobreviva a una auditoría
El registro de la inspección es el producto final de todo este procedimiento. Cada procedimiento en nuestras instalaciones es revisado por un segundo ingeniero antes de su emisión, y la misma disciplina se aplica a las plantillas que utiliza el equipo receptor. Los antecedentes de la empresa, el alcance de la certificación y la capacidad productiva figuran en nuestra página «Acerca de», y el procedimiento de inspección aquí descrito se redacta en función de esa capacidad documentada. El registro debe identificar el envío, la orden de compra y sus enmiendas, los documentos recibidos y los pendientes, el plan de muestreo aplicado con su tamaño de muestra, cada no conformidad encontrada con fotografías, la disposición concedida y los nombres de ambos firmantes. Guarde fotografías de los palets tal como fueron recibidos, las marcas de los paquetes y cada defecto, ya que las imágenes tomadas antes de la descarga constituyen el único registro imparcial de cómo llegó el envío.
La lista de verificación de recepción también es el primer documento con el que trabaja el proveedor tras la adjudicación del contrato, por lo que vale la pena emitir una breve descripción complementaria junto con el pedido. Nuestro artículo sobre cómo redactar una solicitud de cotización para accesorios aborda el lado de la especificación de dicha transacción. Si el equipo receptor desea una plantilla o una confirmación por parte del proveedor antes de la llegada del buque, envíe los detalles del envío a nuestro equipo de ingeniería; le devolveremos el conjunto de documentos adjuntando la lista de verificación. Los registros también constituyen la base de cualquier reclamación posterior. Cuando el proveedor acepta una concesión, el documento escrito de concesión hace referencia al registro de inspección, lo que evita una disputa posterior sobre si la desviación era conocida en el momento de la descarga. Cuando se rechaza el envío, el registro respalda tanto la reclamación de sustitución como cualquier solicitud de exención de cargos por demora, ya que aporta evidencia de la hora exacta en que se abrió el envío y se detectó la no conformidad.
El almacenamiento tras la aceptación merece una instrucción final. Los accesorios de acero aceptados en un patio abierto empiezan a acumular riesgo de corrosión desde el momento de la descarga, especialmente cuando las superficies galvanizadas en caliente quedan expuestas a agua estancada. Las partidas deben apilarse elevating del suelo, inclinadas para que expulsen el agua y separadas del acero inoxidable, ya que las partículas de acero al carbono en contacto con superficies inoxidables producen corrosión por picadura que aparece semanas después. Esto importa sobre todo para los componentes destinados a reutilizarse, porque una barra de amarre recuperable que presenta picaduras en la raíz del roscado ya ha perdido parte de su vida útil. Nuestro artículo sobre gestionar las barras de amarre como activos de obra cubre el aspecto contable de esa decisión.
Referencias y normas.
- ISO 2859-1 — Procedimientos de muestreo para inspección por atributos
- ISO 9001:2015 — Sistemas de gestión de la calidad
- EN 10204:2004 — Tipos de documentos de inspección
- NIST — normas de medición de materiales
- EN 13670 — Ejecución de estructuras de hormigón
- ACI 347 — Guía de encofrado para hormigón
Sobre nosotros: Este artículo trata sobre la inspección de entrega y la lista de verificación de aceptación de los elementos de fijación para encofrados. Nuestro equipo se especializa en la fabricación de elementos de fijación para encofrados de alta calidad. Nuestro página de contacto ofrece una forma de contactar a nuestro equipo de soporte, y el página sobre nosotros documenta la historia y las capacidades de nuestra empresa. Este artículo fue revisado por el equipo de ingeniería de Qianheng Formwork.