
Patas de puntal de acero regulables: cómo la extensión, la superposición mínima y la placa base deciden si un forjado se mantiene en pie
> En resumen > - La pata ajustable es una ruta de carga, no una longitud. > - La capacidad de trabajo depende de la extensión y la placa base. > - La especificación debe decir a qué configuración se aplica la clasificación.
Un apeo de losas se adquiere como un número determinado de puntales, y dicha cantidad se obtiene mediante una simple división: el área del intradós dividida por el área de apoyo de una sola pata de puntal. Esta división es donde la mayoría de los paquetes de apeo fallan, porque trata cada pata de puntal como idéntica, cuando en realidad consta de tres componentes independientes que soportan tres exigencias muy distintas. Una pata de puntal de acero ajustable está formada por un tubo exterior, un tubo interior que se desliza dentro de él y un dispositivo de bloqueo que mantiene la superposición entre ambos. El tubo exterior soporta compresión y pandeo, mientras que el tubo interior soporta compresión y la flexión provocada por el borde de una losa que empuja hacia afuera. El dispositivo de bloqueo soporta la fuerza con la que el tubo interior intenta salirse. Si se compra únicamente según las características del tubo exterior, lo único que se ha adquirido es un simple tramo de tubería.
Por tanto, este artículo trata la pata de puntal como un componente estructural completamente especificado, y no como un accesorio contado. El rango de extensión es la distancia que cubre el puntal entre su configuración más corta y su más larga, y la capacidad permitida en el extremo largo es invariablemente la peor. La superposición mínima es la longitud de solapamiento restante entre los dos tubos con el pasador insertado, y este es precisamente el valor que el fabricante certifica efectivamente. La placa base es el componente que evita que todo el conjunto se deslice o se clave («punch») en su base. Si estos tres elementos se especifican correctamente, la pata de puntal se convierte en una magnitud conocida dentro del diseño del apeo; si se especifican incorrectamente, la altura del intradós fijada el primer día no será la altura del intradós durante el hormigonado.
En resumen: una pata de puntal se especifica mediante tres valores que deben ir siempre juntos: el rango de extensión, la superposición mínima y la construcción de la placa base. La clase de carga importa mucho más que el precio por unidad, porque un puntal económico a máxima extensión es simultáneamente el objeto más barato y más peligroso en la obra. Un lote de apeo se inspecciona según su tasa de defectos en el momento de la entrega, ya que un lote grande de artículos de valor unitario funciona, en su mayor parte, o bien correctamente o bien no funciona en absoluto.
Los tres componentes se comportan de forma muy distinta bajo carga, y esta división explica la mayor parte de los fallos posteriores en servicio:
| Componente | Carga que soporta | Modo de fallo | Lo que debe indicar el comprador |
|---|---|---|---|
| Tubo exterior | Compresión | Se pandea cuando su longitud efectiva supera el valor admisible para la sección | Tamaño de la sección y longitud articulada |
| Tubo interior | Compresión y flexión debida a carga lateral | Se flexiona en la longitud expuesta por encima del tubo exterior | Longitud expuesta a la extensión de trabajo |
| Dispositivo de bloqueo | Fuerza de deslizamiento del tubo interior | Se desplaza o libera bajo movimiento lateral | Tipo de bloqueo y separación entre los orificios para pasador |
| Placa base | Apoyo vertical y corte horizontal | Se desliza sobre terreno blando o se clave («punch») | Diámetro, espesor y geometría de resistencia al corte |
Rango de extensión es la distancia que cubre el puntal entre su configuración más corta y su configuración más larga. Solapamiento mínimo se refiere a la longitud de engranaje restante entre los dos tubos con el pasador insertado. Placa base significa el componente que evita que todo el conjunto se deslice o se clave en su base.
1. Por qué una pata de puntal consta de tres componentes y no de una sola longitud.
El error de especificación más frecuente consiste en tratar la pata de puntal como una única longitud telescópica, y esto importa porque los tres componentes fallan de tres maneras muy distintas. En absoluto se trata de una sola longitud: es un tubo exterior de un diámetro determinado, un tubo interior de menor diámetro que se desliza dentro de él y un mecanismo de bloqueo que fija la posición del tubo interior dentro del tubo exterior. Cada uno de esos tres componentes tiene su propio modo de fallo, y no fallan simultáneamente.
El tubo exterior falla por pandeo elástico, y lo hace una vez que su longitud efectiva supera el valor admisible para su sección. Por eso los tubos exteriores de los puntales tienen una pared notablemente más gruesa que los interiores, aun cuando el tubo interior soporte una tensión de compresión mayor. El tubo interior es el componente que realmente falla por flexión. Soporta la longitud expuesta entre el fondo del tubo exterior y la placa superior, y es precisamente ahí donde se introduce una carga lateral proveniente del borde de una losa o de una manguera de bombeo. Un puntal extendido a su máxima longitud se encuentra simultáneamente en su peor condición de pandeo y en su peor condición de flexión, razón por la cual la capacidad de cualquier puntal disminuye al aumentar su extensión.
El dispositivo de bloqueo es el tercer componente y también el que genera toda la documentación técnica. Un puntal extendido a su máxima longitud que pierde su pasador no experimenta una reducción de capacidad, sino una pérdida súbita y total de capacidad mientras la losa sigue descargando sobre él; por tanto, la geometría del bloqueo determina si una pata de puntal es adecuada para un hormigonado con vibración o queda restringida a un intradós estático.
2. La clase de carga es la especificación, y el precio por unidad no lo es.
Una pata de puntal llega con una marca de capacidad, y dicha marca suele ser la parte menos fiable de la entrega. Lo que necesita el comprador es una capacidad a la extensión real utilizada en la obra, probada como sistema completo y no como un valor máximo citado para una disposición particular.
La práctica europea aborda este tema mediante la norma EN 13163, que somete a ensayo los puntales de acero ajustables destinados a obras temporales y los clasifica en categorías. Fuera de Europa, el punto de referencia para las cargas en obras temporales es la norma estadounidense de andamios de la OSHA 1926.451. Su anexo A establece las clases de carga que una persona competente debe aplicar al montar una estructura de soporte temporal. La clasificación va desde la categoría de menor exigencia hasta la de mayor exigencia, y cada clase vincula una carga de trabajo permitida a un rango de extensión declarado. Esto reviste importancia comercial porque convierte la capacidad en una propiedad del producto certificado, y no en una afirmación publicitaria sobre un componente. En Estados Unidos, la disciplina equivalente proviene de las disposiciones sobre obras temporales incluidas en la norma OSHA 29 CFR 1926.703, que considera los encofrados y sus soportes como una estructura portante capaz de soportar las cargas sin deformaciones inaceptables.
Para un ingeniero de compras, la traducción práctica de todo ello es bastante sencilla. En la orden de compra se debe indicar explícitamente la clase, la norma de ensayo y luego leer la cifra de capacidad a la extensión requerida efectivamente por la altura del intradós. Una pata de puntal especificada como clase X pero cotizada como si todas las clases tuvieran el mismo precio llegará como un artículo de menor exigencia, y un artículo de menor exigencia que lleve marcada una clase sigue siendo simplemente un artículo de menor exigencia. Este es uno de los casos en los que el principio de la especificación de compra de conectores se aplica íntegramente a un componente de apeo: la especificación debe nombrar el valor, y dicho valor debe poder verificarse de forma independiente en el momento de la entrega.
3. La superposición mínima es el valor que realmente rige la capacidad.
¿Cuál de los tres valores rige efectivamente la capacidad? Es la superposición mínima, y también es el que con mayor frecuencia se omite por completo en la orden de compra. La superposición mínima es simplemente la longitud del tubo interior que permanece dentro del tubo exterior con el mecanismo de bloqueo activado. En esa configuración, los dos tubos actúan como un único miembro estructural y el conjunto puede soportar su carga nominal. Por debajo de dicha configuración, el conjunto actúa como dos tubos sujetos por un pasador, y su capacidad depende de la flexión del tubo interior y de la presión de contacto en el orificio del pasador.
Esto da lugar a una regla práctica que sorprende a los compradores acostumbrados a contar puntales por superficie. El número de puntales requeridos viene determinado por el área de apoyo a la extensión de trabajo, y no por el área de apoyo nominal del puntal. Un puntal que debe extenderse a 3,4 m para alcanzar un intradós de 3,5 m puede tener únicamente un rango de trabajo útil de 2,6 m una vez respetada la superposición mínima. Es precisamente a 2,6 m donde debe contarse el puntal. Si la altura del intradós supera por completo el rango de trabajo útil, la solución no es un puntal de mayor longitud. La solución es un apeo posterior (post-shore) o un sistema de apeo completamente distinto, y el enfoque de distribución de puntales y vigas para encofrados de losas es donde corresponde tomar esa decisión.
La diferencia entre el alcance nominal y el rango de trabajo útil merece anotarse explícitamente, porque es precisamente el valor que el proveedor no incluye en su cotización:
| Indicado en la cotización | Se interpreta como | Realmente disponible tras respetar la superposición mínima |
|---|---|---|
| Alcance total 3,5 m | 3,5 m de altura útil | Aproximadamente de 2,4 m a 3,2 m |
| Rango de extensión de 2,4 m a 3,3 m | Utilizable desde 2,4 m hacia arriba | De 2,4 m a 3,3 m, sujeto a la posición de los orificios |
| Rango de trabajo de 2,4 m a 3,3 m | Utilizable y certificado | De 2,4 m a 3,3 m, certificado a la carga de su clase |
Un proveedor que cotiza un «alcance total» está cotizando el dato más fácil de producir y el menos útil para el diseño, ya que únicamente la tercera fila es un valor que un diseñador de obras temporales puede incorporar responsablemente a un cálculo estructural.
La posición de los orificios para pasador forma parte de ese mismo valor rector, y es el detalle que con mayor frecuencia se pasa por alto por completo. Los puntales suelen suministrarse con una serie de orificios para pasador dispuestos a lo largo del tubo interior, y dichos orificios no son intercambiables entre sí. Algunos ofrecen ajustes gruesos y otros ajustes finos. No todos ellos quedan dentro del tubo exterior en cada extensión del puntal. Un puntal cuyos orificios se agotan antes de alcanzar la extensión máxima tiene un rango útil más corto que su rango impreso, y esa discrepancia es una causa frecuente de que un lote de apeo llegue con una carencia inesperada.
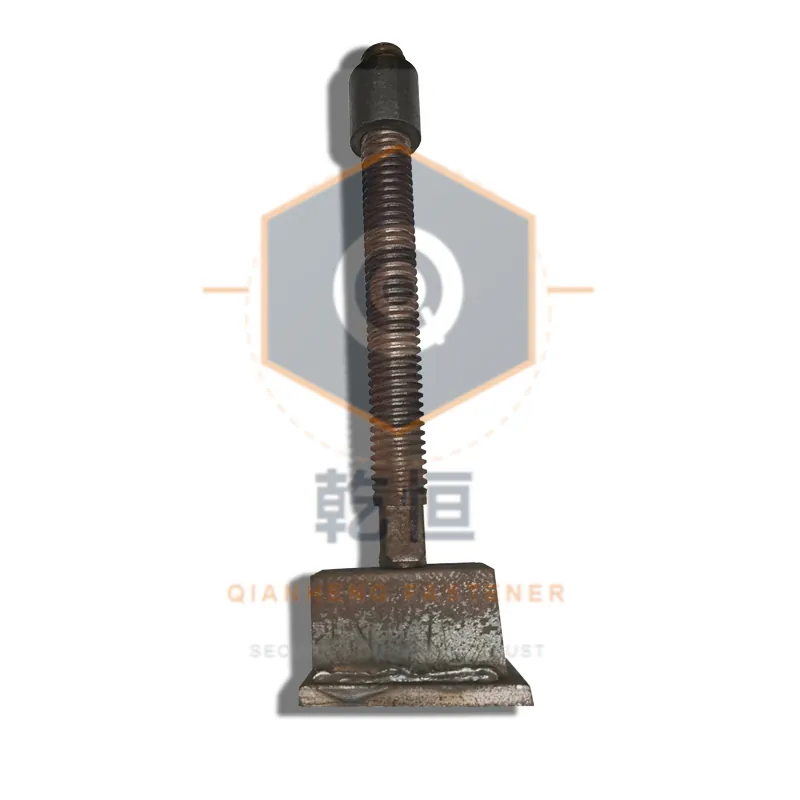
La fotografía muestra la característica que determina toda la especificación: la serie visible de orificios para pasador a lo largo del tubo interior expuesto. El espaciado entre dichos orificios y la posición del orificio utilizable más alto respecto al borde superior del tubo exterior hacen visible directamente la superposición mínima, y un comprador puede verificarla en obra en cuestión de segundos, razón por la cual debe figurar en la hoja de inspección de entrega como un control específico y no como una instrucción general.
Base normativa: EN 13163
4. La placa base soporta tanto la demanda vertical como la horizontal.
Un puntal transfiere dos cargas totalmente distintas al terreno de fundación, y la placa base debe gestionar ambas simultáneamente. La carga vertical es bastante sencilla: el hormigón, las vigas de apeo, el encofrado y el personal de fijación se acumulan, y la placa distribuye ese peso acumulado sobre una superficie suficiente para mantener la presión de contacto dentro de los límites tolerables del terreno de fundación.
La carga horizontal es precisamente donde las placas base suelen estar más subespecificadas, porque el intradós de una losa no actúa de forma aislada. Tres acciones diferentes empujan el apeo lateralmente, y ninguna de ellas es opcional. El borde de la losa ejerce una presión lateral que intenta desplazar el intradós hacia afuera. El apeo no constituye un entramado arriostrado a menos que alguien instale dicho arriostramiento. Y el vertido del hormigón produce una componente horizontal que ni siquiera aparece en el cálculo estático. La reacción a dicha demanda horizontal debe desarrollarse en la base del puntal. Una placa base con área de apoyo adecuada pero sin geometría de resistencia al corte permitirá que el puntal se deslice en su base mientras su parte superior permanece fija, lo que flexionará el tubo interior de una manera para la que nunca fue certificado. Una placa con una buena llave de corte pero una huella pequeña se clavará («punch») en terreno blando, inclinará el vano y modificará la altura efectiva del intradós.
Por tanto, la compra debe especificar la placa como cuatro atributos independientes y no como una única pieza, y los cuatro deben indicarse explícitamente. El diámetro de la placa determina el área de apoyo bajo la carga vertical, mientras que su espesor determina su rigidez frente al momento flector. El número y el espaciado de los orificios de fijación determinan si el puntal puede atornillarse a una tabla base o a una placa de apoyo. La geometría de resistencia al corte determina si la placa resiste un empuje horizontal sin deslizarse en su base. Este es también el punto en el que los elementos de fijación se integran con el apeo mismo. Los orificios de fijación de la placa y la disposición de placa base cuadrada y arandela cumplen funciones distintas, aunque con frecuencia se solicitan en un solo paquete. Un comprador que los agrupa tiende a recibir una placa con un patrón de orificios inadecuado para cualquiera de las dos funciones.
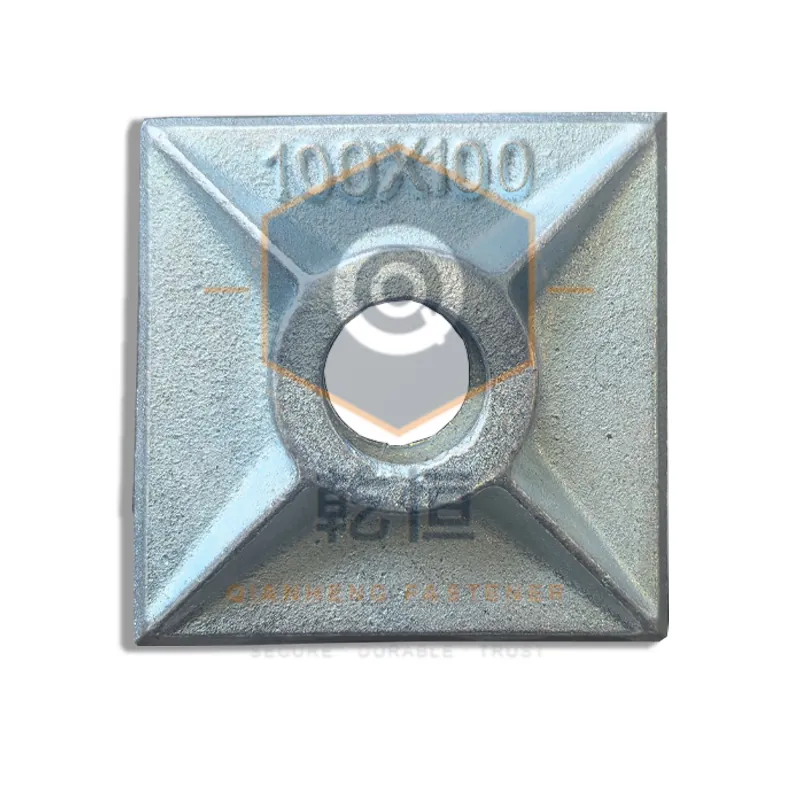
Lo que hay que buscar en este componente es específico y no genérico. La cara de apoyo debe ser plana y continua, sin salpicaduras de soldadura que la interrumpan, porque una salpicadura bajo la placa se convierte en un punto elevado que hace oscilar el puntal y concentra la carga en un borde de la base. La soldadura entre la placa y el tubo debe ser continua al menos en dos lados opuestos, porque una soldadura en ángulo en un solo lado deja libre a la placa para girar bajo un momento flector. Y los orificios de fijación deben ser simétricos respecto al eje del tubo, ya que un patrón asimétrico permite instalar el puntal desplazado respecto a la línea de carga sin que nadie lo advierta. Ninguno de esos detalles resulta caro de especificar, y los tres siguen siendo económicos de verificar en obra.
5. Pasador y tornillo, cuña o collar, y qué tolera cada uno.
¿Qué diseño de bloqueo debe elegir realmente un comprador? Depende exclusivamente de la carga lateral y no de la preferencia del equipo de instalación, y los tres diseños comunes fallan de forma lo suficientemente distinta como para que la elección pertenezca a la especificación y no a la comparación de precios.
Un diseño de pasador y tornillo atraviesa un pasador por un orificio coincidente en el tubo interior y lo fija con un tornillo que atraviesa el orificio correspondiente en el tubo exterior. Es positivo y no se desliza, pero depende enteramente de que los orificios estén correctamente alineados y de que el pasador no tenga holgura en servicio. Un orificio desgastado para pasador es una causa común de rechazo de un puntal en inspección, y un orificio desgastado no falla de forma segura: permite un pequeño deslizamiento que se traduce en una caída medible de la altura efectiva bajo carga.
Un diseño de cuña utiliza una pieza de bloqueo en forma de cuña que aproxima los dos tubos y los bloquea por fricción. Es rápido de operar y genuinamente ágil para ajustes, razón por la cual es popular en apeos que requieren ajustes repetidos. Lo que no puede hacer es tolerar ningún movimiento lateral sin desbloquearse gradualmente. Una cuña bajo un puntal sometido a carga horizontal se aflojará, y precisamente su velocidad de ajuste la hace inadecuada para un puntal sometido a carga lateral sostenida.
Un diseño de collar gira el tubo interior para engranar con roscas internas del tubo exterior. Es el más positivo de los tres y no se desbloquea, pero es más costoso y se ajusta más lentamente, razón por la cual aparece en apeos permanentes y de reapoyo (re-shoring), y no en apeos de losas de alto ciclo.
Para un ingeniero de compras, la regla práctica es que la selección del bloqueo debe seguir la carga lateral y no la preferencia del equipo de instalación. Un puntal situado bajo el borde de una losa que soporta una presión lateral sostenida hacia afuera necesita un bloqueo positivo. Un puntal en el centro de un vano sin carga lateral puede ser de tipo cuña. Y un puntal que se utilizará para reapoyo tras el desencofrado debe ser de tipo collar, porque permanecerá en su sitio sin vigilancia durante varios días. La cuestión temporal relacionada con este último punto pertenece al programa de desencofrado y a la planificación de las horas de trabajo del equipo, y no a la propia orden de compra.
Base normativa: EN 12812
6. Inspección en la entrega, por tasa de defectos y no por muestreo.
¿Cómo debe inspeccionarse realmente un lote de apeo? Un lote de apeo es una gran población de artículos de valor unitario, lo que lo hace comportarse como un lote de producción más que como una remesa de componentes intercambiables. Una pata de puntal o bloquea correctamente o no lo hace, y un lote de producción tiende a ser bueno o malo en este aspecto como lote completo. Tomar una pequeña muestra de unidades y aceptar el resto es simplemente el instrumento de inspección equivocado para este tipo particular de distribución.
Cualquier inspección de entrega de un lote de apeo debe estructurarse en dos etapas claramente diferenciadas. La primera es una inspección visual de cada puntal al descargarlo del camión, examinando los defectos visibles; cualquier puntal que no supere esta fase se rechaza directamente, y no se coloca en una pila pendiente de revisión.
Los defectos que provocan el rechazo inmediato de un puntal merecen listarse explícitamente, porque los equipos y los inspectores tienden a juzgar a simple vista, y la observación sin ayuda es poco fiable en un lote de apeo de este tamaño:
- Un tubo exterior doblado o arrugado, visible como una curvatura donde debería ser recto.
- Una sección inferior abollada u ovalada, causada con frecuencia por caídas y no por el transporte.
- Un orificio para pasador deformado o alargado, que permite que el tubo interior se deslice bajo carga.
- Una placa superior golpeada hasta quedar plana o partida en su borde.
- Un juego de pasador y tornillo ausente, inadecuado o sustituido.
- Un dispositivo de bloqueo que opera con rigidez o que se engancha sin que el pasador atraviese completamente el orificio.
- Una placa base con una soldadura en ángulo agrietada o un patrón de orificios deformado.
- Una marca de clase de carga ausente, ilegible o inconsistente con la documentación de entrega.
La segunda etapa es una verificación porcentual del resto del lote, cuyo propósito es confirmar los tres valores especificados efectivamente. Se toma aleatoriamente un 10 %, se extienden y se verifica el rango de extensión frente a la marca, se confirma que el bloqueo se engancha en todas las posiciones declaradas dentro del rango de trabajo y se verifica que la marca de clase de carga esté presente y sea legible. El propósito de esta segunda etapa no es volver a ensayar el lote, sino detectar un lote que no corresponda al producto pedido, lo cual es precisamente el fallo que una inspección visual inicial no puede revelar. Es la misma lógica aplicada a un componente de apeo que la de la inspección de entrega de conectores para encofrados, y también protege el registro de aceptación si el lote se ve posteriormente involucrado en una cuestión estructural.
7. Ejemplo práctico: un vano de losa de 600 metros cuadrados.
Considérese un vano de losa de 600 m² con una altura de intradós de 3,2 m, hormigonado en una sola capa y soportado por vigas secundarias de madera que descansan sobre vigas primarias H20.
Un primer cálculo aproximado de la cantidad divide el área de la losa por un área de apoyo nominal de puntal de aproximadamente 0,36 m² y arroja una cifra redonda y cómoda de 1.700 puntales. Esa cifra es errónea de una forma muy específica, y la naturaleza de su fallo merece analizarse con precisión, porque es el mismo error que se repite en todos los trabajos comparables.
La pata de puntal requerida aquí tiene un rango de extensión que cubre cómodamente los 3,2 m de altura del intradós hasta la cara inferior de las vigas de soporte. Pero una vez respetada la superposición mínima y una vez añadidos los espesores de la placa superior y de la tabla base a la altura total de la pila, el rango útil se reduce. Si el rango de trabajo especificado resulta ser de 2,4 m a 3,3 m, el puntal sigue siendo válido y 1.700 sigue siendo una cifra defendible. Si el rango de trabajo especificado resulta ser de 2,9 m a 3,4 m, entonces este puntal no puede utilizarse en absoluto a una altura de intradós de 3,2 m, y la acción correcta es recurrir a un apeo posterior (post-shore) o a un puntal distinto. El cálculo de la cantidad por sí solo no puede decirle cuál de esas dos opciones es la aplicable, porque la respuesta reside en la especificación de la pata de puntal y no en la geometría de la losa.
En esa configuración, la cantidad, la tasa de aceptación y los criterios de rechazo derivan todos de los mismos tres valores rectoras, lo que es precisamente lo que convierte a un lote de apeo en un problema de especificación y no en un simple problema de conteo. También es la razón por la que un proveedor que cotiza una pata de puntal únicamente por su alcance no está cotizando el mismo artículo que otro que cotiza una clase, una superposición y una placa.
8. Qué incluir en la orden de compra.
Una orden de compra de patas de puntal que sobreviva a la producción debe indicar explícitamente los siguientes elementos, y cada uno de ellos es un valor medible al que el proveedor podrá ser posteriormente sometido.
El rango de extensión debe indicarse como un rango de trabajo y no como un alcance total, porque el alcance total incluye secciones en las que simplemente no está disponible la superposición mínima. La superposición mínima debe indicarse en milímetros en el orificio utilizable más alto, y la clase de carga, junto con su norma de ensayo, debe nombrarse con la cifra de capacidad requerida a la extensión real de la obra y no a la extensión máxima de la clase. El tipo de bloqueo debe indicarse como pasador y tornillo, cuña o collar, y la placa base, como diámetro, espesor, número y espaciado de los orificios de fijación y geometría de resistencia al corte. El espaciado y el número de orificios para pasador importan porque determinan el rango de ajuste realmente disponible, mientras que la división de la cantidad por banda de extensión importa porque rara vez un lote consta de una sola medida en una obra con más de una altura de intradós. Finalmente, debe indicarse la disposición para la inspección de entrada, incluyendo con precisión qué constituye un rechazo.
Esa lista es larga, y lo es porque una pata de puntal es un componente estructural adquirido por número de pieza. Los ingenieros de compras que acortan la lista aceptando una referencia de catálogo no han ahorrado tiempo de compras; simplemente han trasladado la decisión a una inspección de aceptación que dará lugar a discusiones en lugar de mediciones. El enfoque de comparación de cotizaciones «equivalente por equivalente» se aplica con especial fuerza aquí, porque dos proveedores que cotizan «puntal ajustable D15» están cotizando únicamente un alcance, y un alcance por sí solo no es un producto.
9. Cuándo el apeo de acero deja de ser la respuesta adecuada.
El apeo de acero es la respuesta equivocada en tres situaciones reconocibles, y identificarlas temprano en la fase de diseño resulta considerablemente más económico que descubrirlas en la fase de montaje.
La primera es una altura de intradós que excede el rango de trabajo certificado del puntal suministrado. Se trata fundamentalmente de un problema de rango y no de resistencia, y no puede resolverse comprando una pata de puntal más robusta, porque una clase más pesada sigue teniendo su propia extensión máxima. Las respuestas correctas son un apeo posterior (post-shore) dejado en su sitio tras el desencofrado, un puntal telescópico de acero con un rango sustancialmente mayor o un sistema patentado de marca comercial. La decisión es tan técnica como de programación, porque determina cuánto tiempo permanece cualquier elemento bajo la losa.
La segunda es una operación repetitiva de alto ciclo en la que se vierte el mismo volumen de hormigón muchas veces en la misma huella. En esa situación, la economía de un apeo laborioso, montado y desmontado en cada ciclo, es deficiente, y un apeo de aluminio o de mesas de encofrado se vuelve competitivo en cuanto al costo total instalado, incluso con un precio de compra más elevado. Esta comparación debe realizarse sobre el costo instalado por ciclo y no únicamente sobre el precio de compra, y también debe incluir la logística de manipulación y almacenamiento que cualquier sistema desplegado repetidamente requiere necesariamente.
La tercera es un encofrado tan complejo que el número de longitudes distintas de puntales y posiciones de placas superiores supera lo que un equipo puede instalar con precisión a partir de un plano. En ese momento, el apeo se convierte en un montaje a medida, y los montajes a medida son precisamente donde tienden a concentrarse los fallos de apeo. La alternativa es un enfoque modular, y el método de distribución modular y lista de materiales proporciona la estructura adecuada para tomar esa decisión.
El hilo conductor común a las tres situaciones es que se está pidiendo a la pata de puntal que resuelva un problema para el que no fue diseñada. Es un puntal de compresión con longitud variable y bloqueo positivo, y es extremadamente eficaz precisamente para eso. El análisis de por qué fallan los conectores para encofrados se aplica al apeo tanto como a los componentes, y la causa más común en ambos casos es un componente solicitado para realizar algo fuera de su rango de especificación.
Una especificación de apeo merece ser revisada antes de emitir la orden, y nuestro departamento de ingeniería revisa paquetes de patas de puntal y sistemas de apeo contra la geometría que usted nos envíe. Si desea dicha revisión, o si quiere que revisemos el texto de la orden de compra frente a un plano que ya posea, consulte al equipo de ingeniería o lea cómo trabajamos. Este artículo fue revisado por el equipo de Ingeniería de Qianheng Formwork frente a la configuración de referencia citada en la sección 7.
Referencias y normas.
- EN 13670 — Ejecución de estructuras de hormigón
- ACI 347 — Guía de encofrado para hormigón
- OSHA 1926.703 — Equipos y encofrado para hormigón
- OSHA — temas de seguridad y salud en el trabajo con hormigón
- ISO 2859-1 — Procedimientos de muestreo para inspección por atributos
- ISO 9001:2015 — Sistemas de gestión de la calidad
Sobre nosotros: Este artículo trata sobre cómo la extensión, la superposición y las placas base afectan el rendimiento de las patas telescópicas de acero ajustables. Nuestro proceso de fabricación está certificado conforme a la norma ISO 9001. Nuestro página de contacto ofrece acceso directo a nuestro equipo de soporte técnico, y el página sobre nosotros documenta la historia y las capacidades de nuestra empresa. Este artículo fue revisado por el equipo de ingeniería de encofrados Qianheng.