Kalıp Çekme Çubukları Neden Kaynar ve Nasıl Önlenir
Kısaca
- Aşınma mal girişinde başlar ve sıkma sırasında ortaya çıkar.
- Yağlama ve taşıma önlemenin büyük kısmını sağlar.
- Bunu yakalayan denetim bir thread mastarıdır, görsel kontrol değildir.
Dönmeyen bir çekme somunu genellikle aşırı sıkılmış bir çubuk olarak bildirilir. Bu neredeyse hiç doğru değildir. Kaynama, bir dişi çubuğun nominal yükünün çok altında kilitler; görünür bir uyarı yoktur ve geride bir deformasyon kalmaz, üstelik operatör sık sık neredeyse hiç güç harcamadan kilitlendiğini söyler. Mekanizmayı anlamak onu önlenebilir kılan şeydir, çünkü etkili her önlem şu üç şeyden biri üzerinde çalışır: yüzey, basınç veya hız.
Kendi üretim ve test verilerimiz talep üzerine mevcuttur — fabrikamızın çalışma şeklini inceleyin ve mühendislik ekibiyle iletişime geçin.
Kabuklanma, basınç altında iki metal yüzey arasında meydana gelen soğuk kaynaklamayı ifade eder ve sıkışmaya ve ilerleyici hasara neden olur. Diş yanağı basıncı, bir somun ile çubuk arasındaki dişler üzerine uygulanan kuvveti ifade eder; bu kuvvet çok yüksekse kabuklanmaya neden olabilir. Kuru film yağlayıcısı, sürtünmeyi azaltmak ve özellikle paslanmaz çelik montajlarda kabuklanmayı önlemek amacıyla uygulanan bir kaplamadır. Tork aralığı, aşırı sıkma ve kabuklanmayı önlemeye yardımcı olan, sıkma işlemi için belirtilen alt ve üst sınırları ifade eder.
Kaynama gerçekte nedir
Kaynama, basınç altındaki iki metal yüzey arasında soğuk kaynaktır. Diş yanakları arasındaki temas basıncı yükseldiğinde her iki yüzeydeki koruyucu oksit filmi yırtılır ve altındaki çıplak metal birbirine bağlanır. Bağ, iki ana malzemenin her birinden de güçlüdür; bu nedenle somun dönmeye devam ettikçe bir yanaktan metal koparır ve onu diğerine sıvar. Diş profili dönerken tahrip olur; hasarın ilerleyici olmasının ve somunun ilerledikçe daha da zor hareket etmesinin nedeni budur.
Kalıpta neden olur
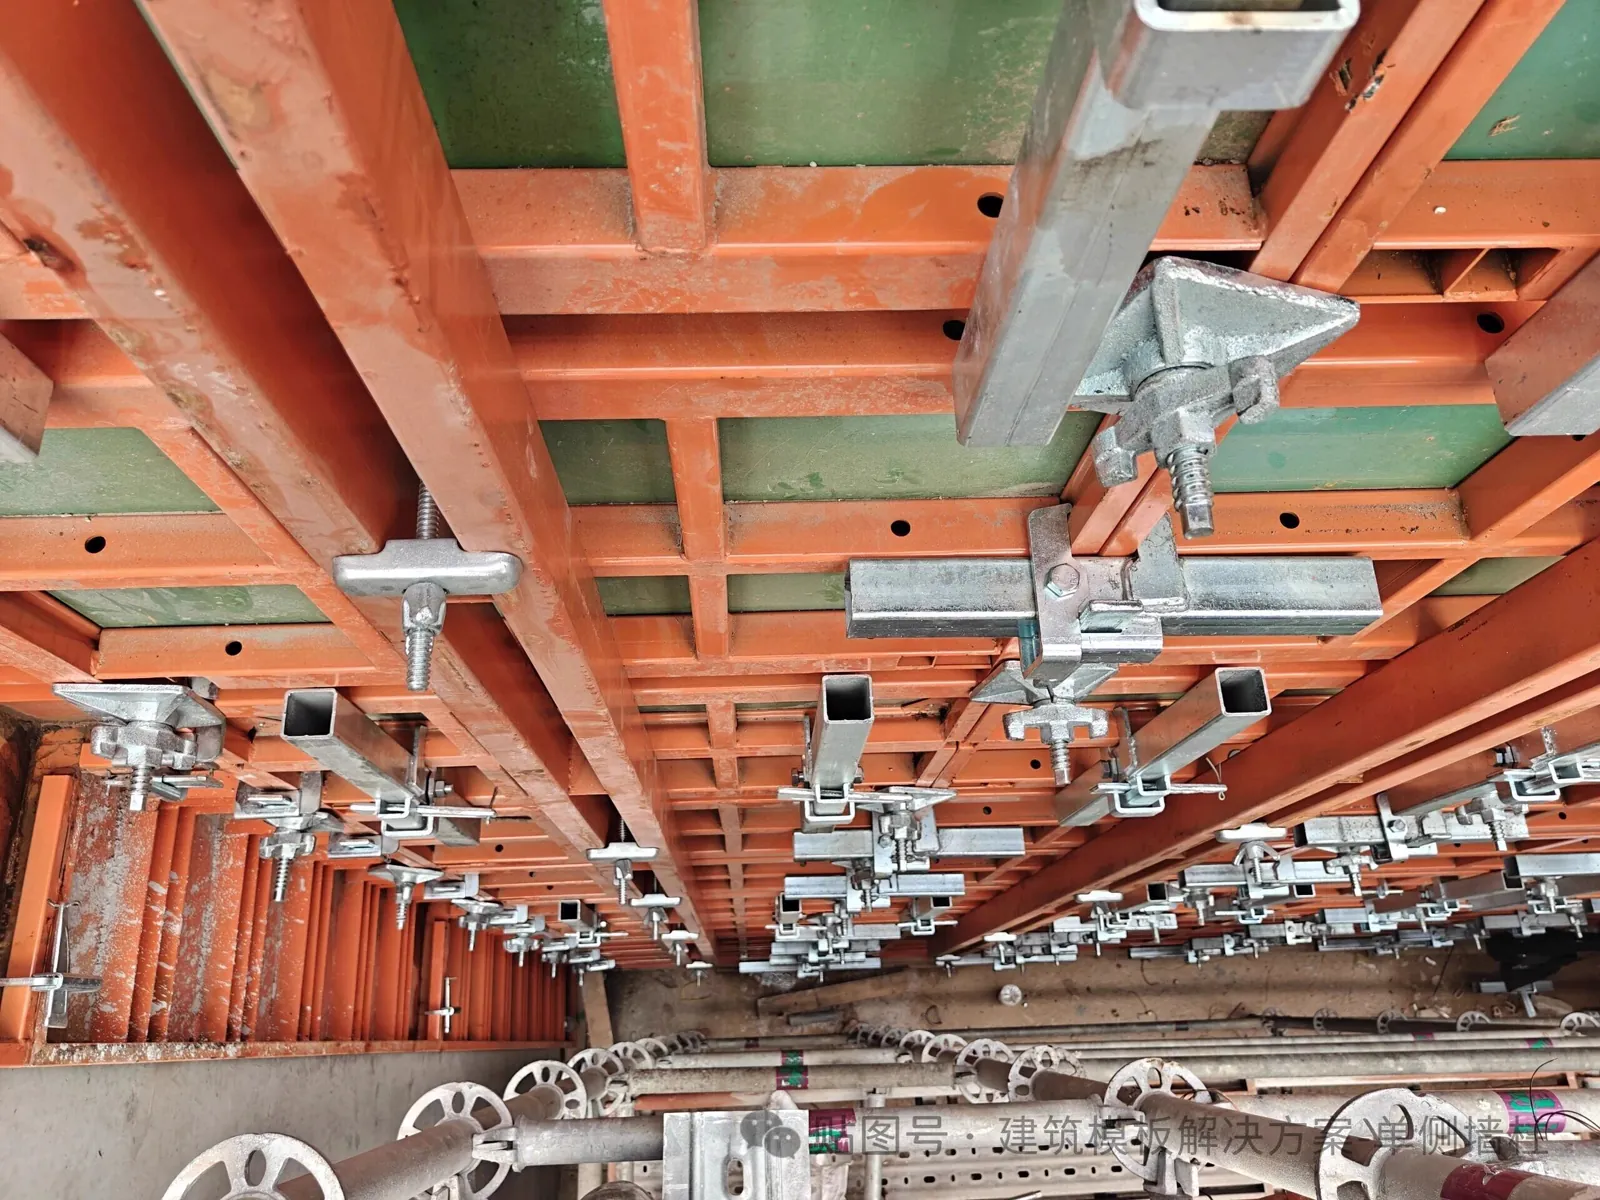
Kalıp çekme tertibatları bu arıza için neredeyse en kötü durumdur. Kaynamayı teşvik eden koşulların tümü aynı anda mevcuttur:
- Doğrudan kayma teması içinde iki benzer metal; en sık olarak galvanizli bir çubuğun galvanizli bir somuna girmesi.
- Yüksek diş yanağı basıncı, çünkü somun yalnızca sıkıştırmıyor, gerçek bir iş yapıyor.
- Uzun kavrama boyu; tek bir çekme, her biri bir kaynak başlatabilecek çok sayıda diş çifti sunar.
- Şantiye koşulları: dişlere gömülmüş kum ve kurumuş beton tozu.
- Elektrikli anahtarla sıkma; bu, temas sıcaklığını ve kayma hızını aynı anda yükseltir.
Hangi kombinasyonlar en çok kaynar
Risk, her bir parçanın dayanımına değil, malzemelerin eşleşmesine bağlıdır. Daha yüksek kaliteler çekme yüküne daha iyi dayanır ama kaynamaya karşı daha dirençli değildir.
| Çubuk | Somun | Kaynama riski | Not |
|---|---|---|---|
| Galvanizli karbon çelik | Galvanizli karbon çelik | Orta | Kaplama, aşınana kadar ayırıcı görevi görür |
| Çıplak karbon çelik | Çıplak karbon çelik | Orta | Boyalı veya yağlı stokta yaygın; metal metale temas eder |
| Östenitik paslanmaz | Östenitik paslanmaz | Yüksek | Klasik kaynama çifti; paslanmaz çekme sistemlerinin yağlayıcı gerektirmesinin nedeni |
| Östenitik paslanmaz | Galvanizli karbon çelik | Orta | Farklı eşleşme daha bağışlayıcıdır ama korozyon riski getirir |
| Kuru film yağlayıcılı herhangi bir kalite | Aynı kalite | Düşük | İşi malzeme değil, yağlayıcı yapar |
Şartname aşamasında önleme
Teklif aşamasında alınan kararlar en ucuz olanlardır, çünkü şantiyede uygulanmaları hiçbir maliyet getirmez.
- İki parçadan en az birinde kaplama şart koşun; böylece temas eden yüzeyler farklı olur.
- Paslanmaz tertibatlarda kuru film yağlayıcı veya molibden esaslı sıkışma önleyiciyi şantiye seçeneği olarak değil, tedarik şartı olarak isteyin.
- Çubuk ile somun arasındaki diş bitişini tutarlı tutun; haddelenmiş bir dişin kesilmiş bir dişle çalışması, eşleşmiş bir çiftten farklı davranır.
- Somunun çubukla eşleştirilmiş olarak verilmesini isteyin; böylece kavrama boyu ve hatve varsayılmak yerine bilinir.
- Talep formuna tek bir hedef değer yerine bir tork aralığı yazın; böylece şantiyenin bir üst sınır kadar bir alt sınırı da olur.
Norm dayanağı: ISO 1461
Şantiyede önleme
- Dişleri temiz tutun. Somuna gömülen kum hem aşındırıcıdır hem de yüksek yerel basınç noktasıdır ve kirlenmiş tek bir diş çifti bütün bir çekmeyi kilitleyebilir.
- Tetiğin tamamı yerine yavaş ve sabit bir anahtar hızı kullanın. Hız ve temas basıncı, operatörün gerçekten kontrol ettiği iki değişkendir.
- Direnç beklenmedik şekilde artar artmaz döndürmeyi durdurun. Kaynama ilerleyicidir ve ilk sertleşen yarım tur, durmak için en ucuz noktadır.
- Yanaklarında kaplaması çıplak metale kadar aşınmış bir somunu yeniden kullanmayın.
- Sıkışan bir somunu asla daha fazla torkla kovalamayın. Belirtilen aralığın üzerindeki tork kalıbı daha iyi oturtmaz ve kurtarılabilir bir bağlantıyı kurtarılamaz hale getirmenin en yaygın yolu budur.
Norm dayanağı: OSHA 1926.70
Çekme zaten kilitlendiğinde
İlk deneme kimyasal ve nazik olmalıdır: geçirgen yağ, kısa bir bekleme ve somunu tek yönde değil, turun bir kesri kadar ileri geri çalıştırma. İkincisi, yalnızca somuna kontrollü ısı uygulamaktır; bu onu çubuktan uzağa genişletir, çubuğu ısıtmak ise sorunu büyütür. Yanaklar tam bir tur boyunca soğuk kaynamışsa çekme kayıp bir parçadır ve doğru hamle onu kesip çıkarmaktır. Zorlamaya devam etmek çubuğu kalıbın içinde kesme riski taşır ve bu da on beş dakikalık bir onarımı komple panel sökme işine çevirir.
Bir dahaki sefere ne şart koşmalı
Satın alma talebindeki iki satır bunun çoğunu önler: eşleşen iki parçanın kaplama veya yağlayıcı durumu ve tek bir değer yerine bir tork aralığı. Çubukların elektrikli anahtarlarla gerileceği ve birkaç döküm çevrimi boyunca yeniden kullanılacağı kendisine söylenen bir tedarikçi, bu göreve dayanacak bir eşleşme ve yağlayıcı önerebilir. Kendisine yalnızca bir çap, bir kalite ve bir hedef fiyat verilen tedarikçi ise ölçüsel olarak doğru, ama ilk yoğun günde kilitlenen bir çekme teslim eder.
Her iki çapın diş formları, kaliteleri ve kaplamaları D15 / D20 yüksek mukavemetli çekme çubukları sayfasındadır.
Referanslar ve standartlar.
- EN 10204:2004 — Denetim belgelerinin türleri
- ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
- ISO 3501 — Paslanmaz çelik bağlantı elemanlarının korozyon dayanımı
- NIST — malzeme ölçüm standartları
- ISO 2859-1 — Nitelik muayenesi için numune alma yöntemleri
- ISO 9001:2015 — Kalite yönetim sistemleri
Hakkımızda: Bu makale, kalıp bağlantı çubuklarında yapışma (galling) olayının nedenlerini ve önlenmesini, üretim ve test verilerimiz doğrultusunda ele almaktadır. Fabrikamız, malzeme özelliklerine ve testlere ilişkin ayrıntılı belgeleri sağlayacak şekilde donatılmıştır. iletişim sayfası bağlantımız, özel sorularınız için doğrudan mühendislik ekibimize ulaşmanızı sağlar; hakkımızda sayfası belgeleri ise üretim süreçlerimizi ve kapasitemizi açıklar. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.