
Haddelenmiş ve kesilmiş diş: yorulma için neden önemli
> Kısaca > - Haddeleme tane yapısını deforme eder; kesme makaslar. > - Yorgunluk farkı, gerilmenin yoğunlaştığı thread kökünde ortaya çıkar. > - Kesilmiş thread meşrudur — ancak bu bir kaza değil, belirtilmiş bir tercih olmalıdır.
İki çubuk aynı boyutsal standardı karşılayabilir ve yine de hizmette farklı davranabilir. Fark, dişin nasıl oluşturulduğudur.
Kendi üretim ve test verilerimiz talep üzerine mevcuttur — fabrikamızın çalışma şeklini inceleyin ve mühendislik ekibiyle iletişime geçin.
Tane akışı, malzemenin mekanik özelliklerini etkileyen metal tanelerinin yönünü ifade eder. Yorulma mukavemeti, bir malzemenin hasar görmeksizin tekrarlanan yüklemelere dayanma yeteneğini ifade eder. Diş dibı, yorulma performansı açısından kritik olan, gerilme yoğunluğunun oluştuğu diş kısmıdır. Diş tepesi, yuvarlanmış ve kesilmiş dişler arasında farklar gösterebilen dişin üst yüzeyidir.
Şekillendirme yöntemleri
KESME DİŞİ malzeme uzaklaştırır. Bir kalıp veya tek uçlu takım, diş kökünde tane yapısını keser ve tane uçlarını bağlantı elemanının en yüksek gerilmeli bölümünde açıkta bırakır. Kök yarıçapı takım durumuna bağlıdır ve bir gerilme artırıcı olarak davranacak kadar keskin olabilir.
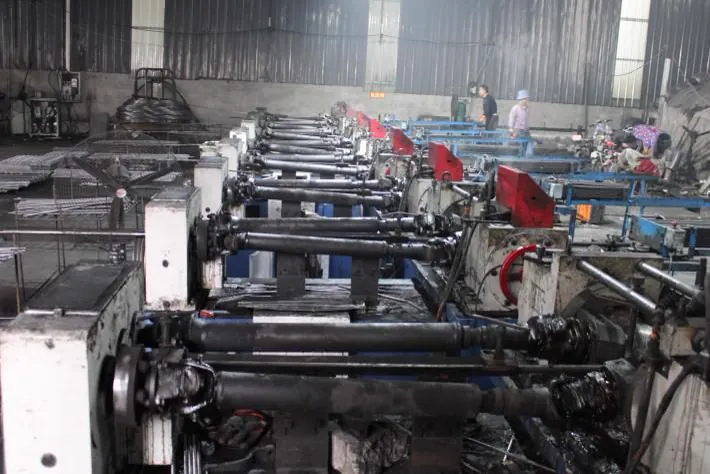
HADDELENMİŞ DİŞ malzemeyi yer değiştirir. Çubuk çapı adım çapına yakındır ve metal şekle sıkıştırılır, böylece tane akışı onun karşısından kesilmek yerine diş profilini izler. Süreç ayrıca yüzeyi soğuk işler ve kökte artık basma gerilmesi bırakır.
Norm dayanağı: ISO 965-1
Performans farkı
Yorulma dayanımı başlıca faydadır: haddelenmiş dişler, yorulma testlerinde kesilmiş dişlere göre kayda değer bir iyileşme gösterir ve kazanç, gerilme yığılmasının en kötü olduğu yerde — ilk kavranan diş kökünde — en büyüktür. Kalıp bağlantıları için bu önemlidir, çünkü bir bağlantı tek bir statik çekme görmez; döküm döngüsünü, titreşimi ve küçük yanal hareketlerle tekrarlanan yeniden kullanımı görür.
İkincil faydalar: daha iyi yüzey kalitesi, daha sıkı adım-çap kontrolü ve çubuk bitmiş boyuta yakın olduğu için daha az malzeme israfı.
Norm dayanağı: ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
Kesilmiş dişlerin hâlâ nerede anlamlı olduğu
Çok büyük çaplar, tek seferlik veya onarım işi, haddelemesi zor diş formları ve süreçten daha gevşek toleranslı işler. Kesme ayrıca şantiyede hasarlı bir çubuğu yeniden diş açmanın olağan yöntemidir — bunun, tam olarak önemli olan konumda haddelemenin faydasını yerel olarak ortadan kaldırdığı uyarısıyla.
Sahada nasıl ayırt edilir
Tepeye bakın. Haddelemmiş bir dişin pürüzsüz, hafif yuvarlatılmış bir tepesi vardır, bazen kalıbın kapandığı yerde soluk bir boyuna çizgiyle. Kesilmiş bir diş genellikle yanında ince takım izleri ve başlangıçta küçük bir çapakla keskin bir tepe gösterir; düşük açılı ışık altında yanlar parlak ve yırtık görünür.
Çubuk ucunu kontrol edin: haddelemmiş bir diş, küçültülmüş bir çubuktan oluşturulur, böylece dişsiz gövde genellikle adım çapından biraz daha büyük ama dış çaptan daha küçüktür. Kesilmiş bir diş tam çaplı çubuktan döndürülür, böylece gövde nominal çapa eşittir.
Sertifikada prosesi sorun. "Dişler haddelenmiş" veya "dişler kesilmiş", herhangi bir yapısal bağlantı için meşru bir kalemdir.
Yeniden kullanım sonuçları
Haddelenmiş dişler yeniden kullanımı daha iyi tolere eder, ancak hiçbir diş yok edilemez değildir. Yeniden kullanılan çubuklarda olağan arıza, şekillendirme yönteminden kaynalan yorulma yerine mekanik hasardır — düşürülen bir panelden çentik, çekiçlenen bir somundan çapak. Her yeniden kullanım döngüsünden önce ilk üç kavranan dişi muayene edin; hasarın biriktiği ve bir çatlağın başladığı yer orasıdır.
| Şekillendirme Yöntemi | Diş dibinde Yorulma Dayanımı | Tekrar Kullanım ve Güvenilirlik Üzerindeki Etki |
|---|---|---|
| Kesme ile Diş Açma | Daha düşük, tane uçları açıktadır | Yorulma hasarı riski daha yüksektir, tekrar kullanım daha azdır |
| Sıkma ile Diş Açma | Daha yüksektir, tane akışı dişi takip eder | Yorulmaya karşı daha iyi direnç, daha fazla tekrar kullanım döngüsü |
| Kesme ile Diş Açma | Keskin diş dibi yarıçapı, gerilme yığılmasına neden olur | Çatlak oluşumunun başlama olasılığı artar |
| Sıkma ile Diş Açma | Pürüzsüz diş dibi, kalıntı basma gerilmesi | Çatlak oluşum riski azalır, ömür uzar |
| Kesme ile Diş Açma | Büyük çaplarda ve tek seferlik uygulamalarda uygundur | Belirli uygulamalar için pratiktir, yüksek yorulma dayanımı gerektirmez |
| Sıkma ile Diş Açma | Standart kalıp bağlantı elemanları için daha uygundur | Tekrarlayan kullanım senaryolarında geliştirilmiş performans sunar |
Referanslar ve standartlar.
- EN 10204:2004 — Denetim belgelerinin türleri
- ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
- ISO 3501 — Paslanmaz çelik bağlantı elemanlarının korozyon dayanımı
- NIST — malzeme ölçüm standartları
- EN 14399-1 — Yüksek mukavemetli yapısal bulonlu birleşimler
- ISO 16047 — Altıgen başlı cıvatalar ve altıgen somunlar
Hakkımızda: Bu makale, kalıp bağlantı elemanlarındaki haddeleme ve kesme ile oluşturulan dişlerin yorulma mukavemeti üzerindeki etkilerini karşılaştırmaktadır. Üretim ve test verilerimiz talep edilmesi halinde sağlanmaktadır. iletişim sayfası bağlantımız, detaylı sorularınız için mühendislik ekibimize ulaşmanızı sağlar; hakkımızda sayfası bağlantımız ise fabrika süreçlerimizi belgeler. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.