
اختيار الطلاء: الأكسيد الأسود والزنك والغمر الساخن وDacromet
> الخلاصة > - "مجلفن" ليس مواصفة — السماكة والطريقة هما المواصفة. > - الجلفنة بالغمس الساخن وفق ISO 1461 تعني 45 ميكرون على الأقل؛ الطلاء الكهربائي عادة يعني 5 إلى 12. > - سماكة طلاء هي ما يحدد عمر القطعة، لا الاسم على الفاتورة.
تُختار الطلاءات على ثلاثة محاور: المدة التي يجب أن يدومها الجزء، وما إذا كان السنّ لا يزال يجب أن يُركّب، وما إذا كان صنف الفولاذ حساسًا للهيدروجين. وتحسين محور على حساب الآخرين هو السبب المعتاد لشكاوى الطلاء.
بيانات الإنتاج والاختبار الخاصة بنا متاحة عند الطلب — راجع كيف يعمل مصنعنا وتواصل مع الفريق الهندسة.
سماكة الطلاء تشير إلى العمق الفيزيائي للطبقة الواقية المُطبَّقة على التثبيت، والتي تؤثر مباشرةً على متانته وأدائه. مدة اختبار رش الملح تعني المدة التي يمكن أن يتحملها التثبيت المطلي التعرُّض لاختبار رش الملح، مما يدل على مقاومته للتآكل. تناسب الخيوط هو توافق الخيوط الذكرية والأنثوية بعد الطلاء، وهو أمرٌ بالغ الأهمية لضمان التجميع السليم. الهشاشة الناتجة عن الهيدروجين تشير إلى العملية التي يمتص فيها فولاذ عالي القوة الهيدروجين أثناء الطلاء الكهربائي، ما قد يؤدي إلى تشققٍ متأخّرٍ إذا لم يُخبز التثبيت بشكلٍ كافٍ.
التشطيبات الأربعة الشائعة
الأكسيد الأسود: طلاء تحويلي سمكه 1-2 µm. زخرفي، يحتفظ بالزيت بخفة، والعمر في رشّ الملح يُقاس بالساعات. استخدمه داخليًا، للتخزين الجاف، وحيث يجب أن يكون التغيّر الأبعادي صفرًا.
التجليخ الكهربائي: 5-25 µm من الزنك، يُطبَّق بانتظام وملائم للسنّ لأن السماكة متوقعة. والعمر في رشّ الملح نحو 100-300 ساعة بحسب السماكة والتمرير. وهو الافتراضي للاستخدام الخارجي المحمي وللأجزاء التي يجب أن تُركّب بحرية.
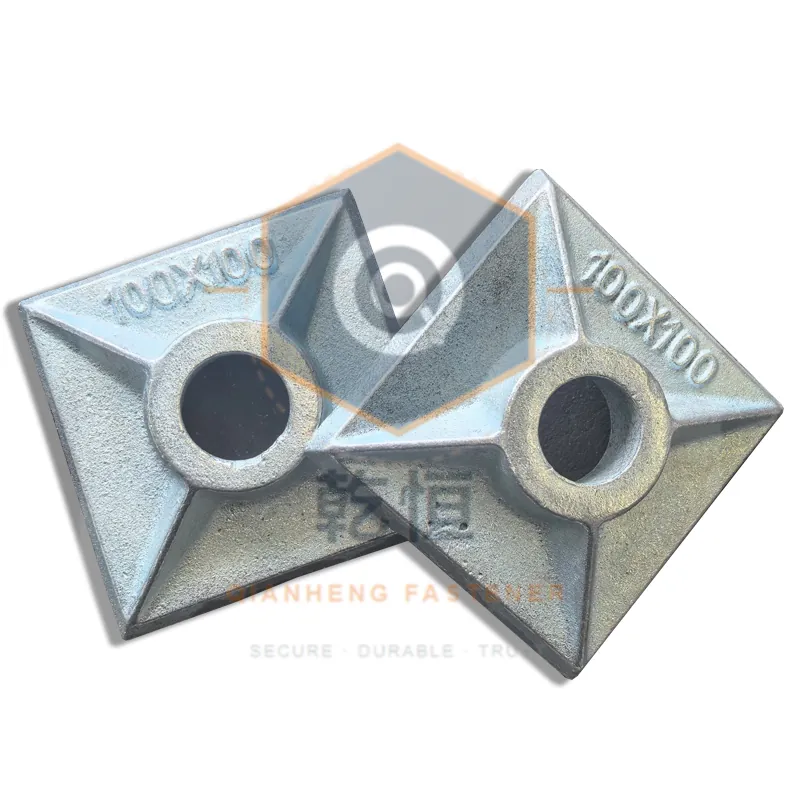
التجليخ بالغمر الساخن (HDG): 45-85 µm، مترابط معدنيًا، والعمر في رشّ الملح أعلى من 1000 ساعة في الأجواء الريفية والحضرية. وهو الاختيار الصحيح للدمج الدائم — المراسي، والصفيحة القاعدية المربعة، والقضبان المشدودة سابقًا تُترك في الهيكل — وللمواقع الساحلية. والتكلفة أبعادية: يتراكم الطلاء على السنون ويتطلب صواميل مخروطة بقياس زائد أو إعادة قَطع السنّ بعد الطلاء.
الصفائح الزنكية الألومنيومية (مثل نوع Dacromet): 8-12 µm من رقائق الزنك والألومنيوم في رابط. والعمر في رشّ الملح حوالي 500-1000 ساعة، بلا تقصف هيدروجيني لأن العملية غير كهرليتية، وبلا انسداد للسنّ. وهو الإجابة المعيارية للصنف 10.9 فما فوق حيث يكون HDG غير عملي.
المرجع المعياري: ISO 1461
فخّ التقصف الهيدروجيني
أي جزء عالي المتانة مُنظَّف بحمض ومُجَلَّخ كهربائيًا يمتص الهيدروجين. ويجب خبز الصنف 10.9 فما فوق ضمن نافذة محددة بعد التجليخ — عادةً خلال أربع ساعات، عند 190-220 °C لمدة أربع ساعات أو أكثر، بحسب المعيار — ويجب للشركة المعالِجة تسجيل ذلك. ودون الخبز، قد يظهر التكسّر المتأخر عند 24-72 ساعة. وإذا اشتريت مثبتات 10.9 مجلّخة كهربائيًا، اشترط سجل الخبز. وإذا تعذّر على الشركة المعالِجة إصداره، غيّر التشطيب.
المرجع المعياري: ISO 10683:2018 — المثبّتات — أنظمة الطلاء بالقشور الزنكية
حساب ملاءمة السنّ
للسنّ المتري بزاوية 60° جانبان، فطلاء الجانبين يستهلك قطر الخطوة بمقدار نحو أربعة أمثال سماكة الطلاء. ولذلك يقلّل طلاء HDG بسماكة 60 µm من التخليص الفعال بنحو 240 µm على قطر الخطوة — ما يكفي لجعل تركيب 6g/6H مستحيلًا. والحلول المعتادة: خرط الصواميل بقياس زائد بعد الطلاء، أو السماح بتخليص خاص بالطلاء ضمن الصنف، أو تحديد طلاء لا يتراكم.
قواعد الاختيار
داخلي، جاف، يُعاد استخدامه بكثرة: أكسيد أسود أو تجليخ كهربائي رقيق؛ لا شيء يسدّ السنون.
خارجي محمي، أعمال مؤقتة، تركيب متكرر: تجليخ كهربائي 12-25 µm.
دمج دائم، موقع ساحلي أو عالي الرطوبة، عمر تصميمي طويل: تجليخ بالغمر الساخن 45-85 µm مع صواميل زائدة القياس متطابقة.
فولاذ عالي المتانة (10.9+) حيث يُطلب طلاء: صفائح زنكية ألومنيومية أو تجليخ ميكانيكي؛ تجنّب التجليخ الكهربائي.
تركيبات مختلطة: نظام طلاء واحد لكل وصلة. فالقضيب المجلفن مع صامولة فولاذ مكشوفة يُنشئ زوجًا جلفانيًا؛ فتتآكل الصامولة بأولوية وترتخي الوصلة.
لغة المواصفات التي تمنع النزاعات
اكتب التشطيب كمعيار زائد نطاق مقاس، لا ككلمة. "مجلّح بحسب ISO 1461، سماكة محلية دنيا 45 µm، ومتوسط 55 µm" قابل للتدقيق. أما "مجلّح" فلا، وهي العبارة الأكثر تواجدًا في قلب شحنة مرفوضة.
| نوع الطلاء | عمر مقاومة رش الملح (بالساعات) | العواقب على التصميم والاستخدام |
|---|---|---|
| الأكسيد الأسود | ساعات | الاستخدام في الداخل، والتخزين الجاف، وعدم وجود انسداد في الخيوط |
| الجلفنة الكهربائية | ١٠٠–٣٠٠ | الاستخدام في الخارج في أماكن محمية، والتجميع المتكرر، وملاءمة الخيوط |
| الجلفنة بالغمر الساخن | أكثر من ١٠٠٠ | المواقع الساحلية، والدمج الدائم في الخرسانة، ويستلزم استخدام صواميل أكبر حجمًا |
| طبقة الزنك الرقائقية | ٥٠٠–١٠٠٠ | الفولاذ عالي القوة، وعدم حدوث هشاشة هيدروجينية، وعدم وجود انسداد في الخيوط |
المراجع والمعايير.
- ISO 1461:2022 — الطلاء بالجلفنة الساخنة على المنتجات المصنوعة من الحديد والصلب
- ISO 10683:2018 — المثبّتات — الطلاء بالقشور الزنكية غير الكهروائي
- ASTM A36/A36M — المواصفة القياسية للفولاذ الكربوني الهيكلي
- ASTM A615 — المواصفة القياسية لقضبان الفولاذ الكربوني المدرّجة والأملسة
- NIST — بيانات التآكل والمواد
- EN 10204:2004 — أنواع مستندات الفحص
- ISO 898-1 — الخصائص الميكانيكية لوصلات الفولاذ الكربوني
من نحن: تُقارن هذه المقالة خيارات الطلاء المستخدمة في وصلات القوالب، وذلك وفقًا لبيانات الإنتاج والاختبار الخاصة بنا. ومصنعنا مجهزٌ بجميع المعدات اللازمة لتطبيق واختبار جميع أنواع الطلاء المذكورة. ويوفّر صفحة الاتصال إمكانية الوصول إلى فريق الهندسة لدينا للاستفسارات التفصيلية، بينما توثّق صفحة المعلومات قدراتنا التصنيعية. وقد استعرض هذه المقالة فريق هندسة قوالب «تشيانهينغ».