
Kalıp Sökme Sırası: Ekip, Sıra ve Bağlantı Elemanı İşgücü Saatleri
Özetle: Sökme işlemi genellikle bir temizlik görevi olarak değerlendirilir ve buna göre kaynaklandırılır; bu nedenle satın alınan çok miktarda çelik malzeme sahadan hurda olarak ayrılır. Bu, tanımlanmış bir sıraya, ekip düzenlemesine ve ölçülebilir bir çıktı oranına sahip bir üretim işlemidir. Darboğaz, panel değil, bağlantı donanımıdır. Bir duvar, bağlantı noktaları açılarak, sınıflandırılarak ve çıkarılarak ancak o kadar hızlı sökülebilir; bu oran, ekip bileşimi ve doğru araçların sipariş edilip edilmediğine bağlıdır. Tedarik yöneticisi için iki rakam önemlidir: bağlantı noktasına harcanan işçilik dakikaları ve duvardan yeniden kullanılabilir durumda çıkan donanımın oranı.
Kalıp bağlantı donanımı siparişi vermek, monte edilmesi, taze beton tarafından yüklenmesi ve daha sonra tekrar çıkarılması gereken çelik malzeme satın almak anlamına gelir. Beton dökümü, mühendislik analizine tabi tutulan kısım olur. Sökme işlemi ise donanımın aslında “ölümcül” olduğu kısımdır. Yan basınca tam olarak dayanabilen bir çubuk, yine de bir çekiciyle, vida dişlerinin tepesine takılan bir boru anahtarıyla veya bir atık konteynerine dört metre yükseklikten düşürülerek otuz saniye içinde hasar görebilir. Bu makale, sökme işleminin kendisini ele almaktadır. Sökme, belirtilen beton dayanımını kazandıktan sonra duvardan kalıp ve bağlantı donanımının kaldırılması işlemidir ve bu işlem metrekare değil, bağlantı noktası başına ölçülür. Duvarın ne zaman yasal olarak sökülebileceği ve öncelikle hangi beton dayanımının gerekli olduğu sorusu, beton kuruma ve sökme süresi başlıklı makalemizde ayrı ayrı ele alınmıştır. Geri kazanılan çubukların bir tüketim kalemi olarak değil, yeniden kullanılabilir bir varlık olarak izlenmesi gibi muhasebe yönü ise bağlantı çubuklarını saha varlığı olarak yönetmek başlıklı makalemizde yer almaktadır.
Sökme, belirtilen beton dayanımına ulaşmış bir duvardan kalıp ve bağlantı donanımının kaldırılmasını ifade eder. Bağlantı noktası, çubuğun duvarı delip geçtiği veya duvara ankrajlandığı bir konumdur ve sökme işçiliğinin aslında ölçüldüğü birimdir. Takım bileşimi, somun ve çubuk çıkarma işiyle görevli bir çalışan ile donanımı kasaya alan başka bir çalışan gibi, sökme sürecindeki işçilerin ve rollerinin yapılandırmasını ifade eder.
1. Sökme işlemi, takvimle değil, beton dayanımıyla sınırlandırılır
Sökmenin ilk kuralı şudur: Takvim bu işlemi yetkilendirmez. Kalıp ve bağlantı elemanları, taze betonun tam yan basıncını taşır ve duvar bu basıncı yalnızca beton “yaş” olduğu sürece karşılayabilir. Sökme yetkisi, spesifikasyona göre ölçülen küp dayanımından ve test sonuçlarından elde edilir; programda belirtilen gün sayısıyla değil. OSHA’nın beton inşaat standartları kapsamında saha uygulaması, beton yeterli dayanımı kazanana kadar kalıp ve destek sistemlerinin yerinde kalmasını gerektirir; aynı ilke EN 13670 gibi uygulama standartlarına da yazılmıştır.
Tedarik sonuçları doğrudan ortaya çıkar: İyimser bir sökme süresi belirleyen bir spesifikasyon, erken sökme baskısı oluşturur ve erken sökme, bağlantı elemanlarının hâlâ yüklü olduğu sırada hasar görmesine yol açar. Kalıntılı yan yük altında bulunan bir çubuk elle döndürülemez, boru anahtarının kullanılmasına neden olur ve vida dişinde kırılır. Duvar yüzeyinde çalışan ekiplerin taşıma ve vinçleme gereksinimleri OSHA’nın beton ve tuğla yapı eTool’u’nda belirtilmiştir. İki pratik kontrol aşağıda verilmiştir:
- Sökme ekibinin seferber edilmesinden önce, yazılı olarak dayanım kanıtının sağlanmasını zorunlu kılmak.
- Sökme süresini, genel bir tablodan değil, gerçek beton karışım tasarımından türetilen şekilde spesifikasyonda belirlemek.
Sıcaklık, programları bozan değişkendir. Soğuk hava dayanım kazanımını yavaşlatır ve sökme zaman çizelgesini uzatır; bu konu soğuk hava koşullarında inşaat başlıklı makalemizde ele alınmıştır. Dayanım beklemede olan sökme ekibi, boşta maliyet üretir; dayanım kazanmadan sökülen duvar ise patlama riski arttırmakla kalmaz, aynı zamanda çubukların tamamının hurdaya dönüşmesine neden olur.
2. Sıra: Paneller hareket etmeden önce bağlantı elemanları çıkarılır
Bu sıranın tek yönetici ilkesi şudur: Bağlantı elemanları paneller hareket etmeden önce çıkarılır ve paneller tek tek hareket ettirilir. Bağlantı elemanları hâlâ aktifken kalıbın bir yüzü çıkarılarak duvar sökülmez. Böylece çubuklar panel yüzeyine doğru eğilir ve çıkarken vida dişleri aşınır. Doğru sıra, üstten aşağıya doğru, panel bazlı ve her bağlantı elemanı tamamen çıkarıldıktan sonra ona ait panelin kaldırılması şeklindedir.
| Adım | İşlem | Kim Tarafından | Tipik Süre |
|---|---|---|---|
| 1 | Küp dayanımını onaylamak ve sökme iznini imzalamak | Mühendis | Mobilizasyondan önce birkaç dakika |
| 2 | Sökülecek yüzeydeki kiriş desteklerini ve brakeleri kaldırmak | Ekip | Panel başına 10–20 dakika |
| 3 | Her iki yüzeydeki çubuk uçlarındaki kanat somunları ve washer’ları gevşetmek | Ekip | Bağlantı noktası başına 30–60 saniye |
| 4 | Çubuğu elle ya da düz şaft kısmına takılan bir boru anahtarıyla çıkarmak | Ekip | Çubuk başına 1–2 dakika |
| 5 | Duvar yüzeyinden koni veya kılıfı çıkarmak | Ekip | Nokta başına 30–60 saniye |
| 6 | Geri kazanılan donanımı tiplerine göre sınıflandırarak konteynera koymak | Ekip | 4. adımla eşzamanlı |
| 7 | Paneli vinçle kaldırıp palet üzerine indirmek | Vinç operatörü | Panel başına 3–6 dakika |
| 8 | Panel yüzeyini yeniden işleyip tekrar yağlamak ve döngüye geri sokmak | Ekip | Panel başına 10–20 dakika |
Çoğu önlenilebilir hasar üç sıralama hatasından kaynaklanır. İlk hata, bağlantı elemanları hâlâ aktifken bir yüzeyin sökülmesidir; bu durum çubukların eğrilmesine ve panel yüzeylerinin çizilmesine neden olur. İkinci hata, hiçbir çubuk henüz çıkarılmadan tüm duvardaki somunların sökülmesidir; bu durumda panelleri tutan tek şey bağlantı elemanları olur ve duvar serbest ayakta kalır. Üçüncü hata, çubuklar hâlâ içinden geçirilmişken panelin vinçle kaldırılmasıdır; bu durumda geri kazanılabilir bir donanım seti tek bir hareketle hurdaya dönüşür.
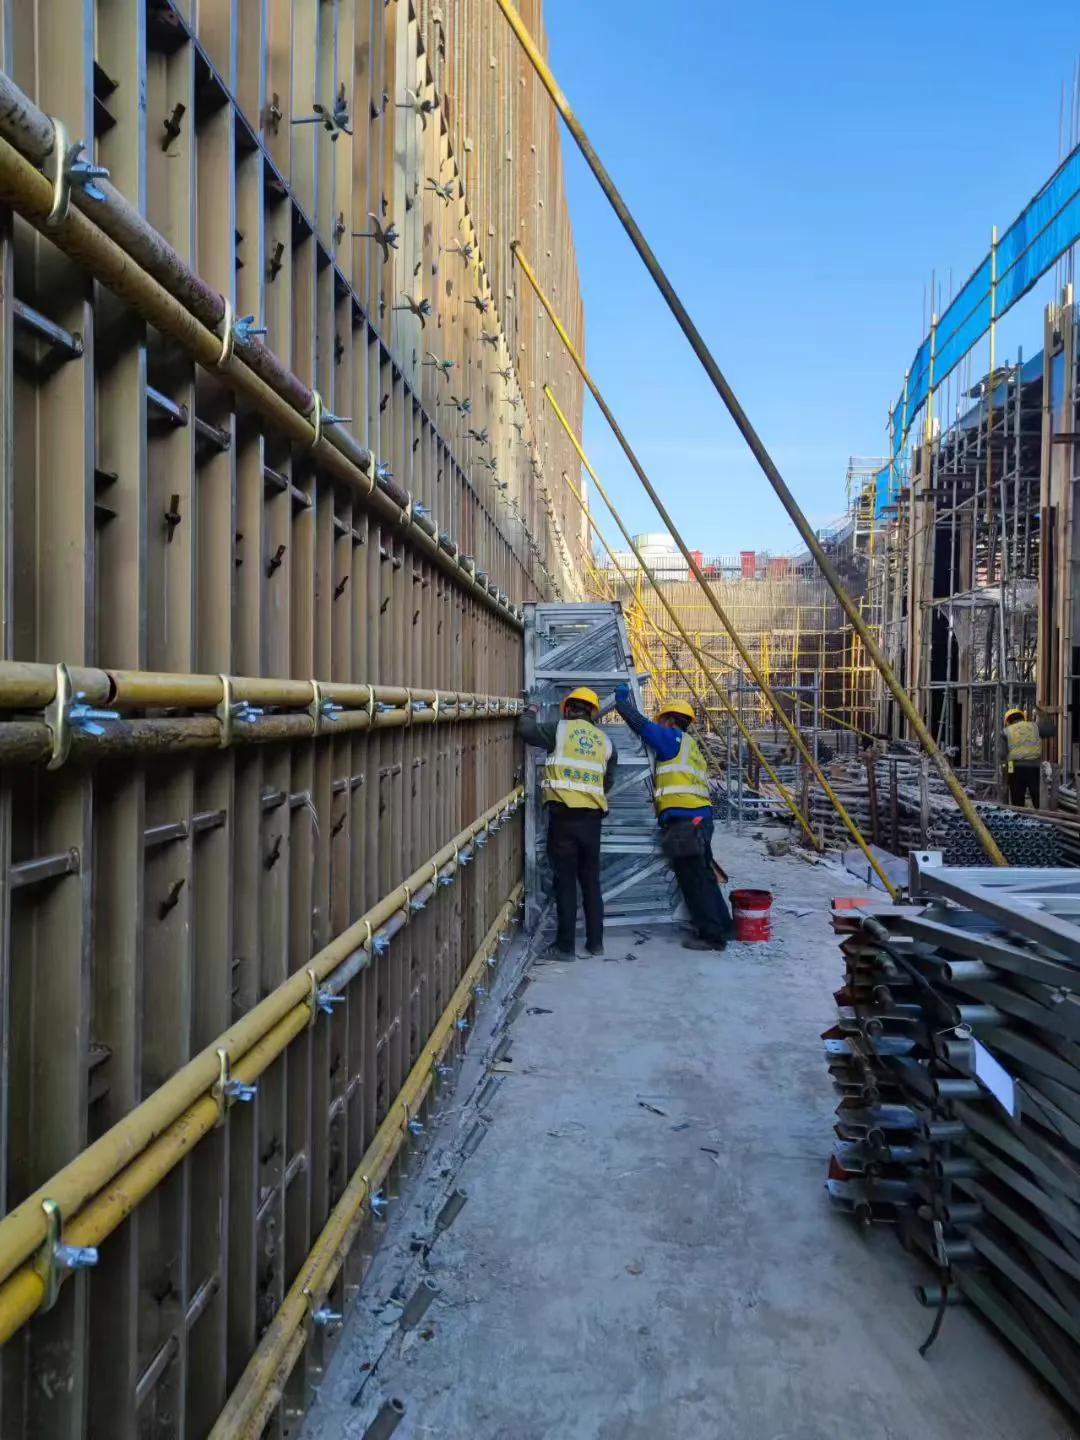
Norm dayanağı: ACI 347
3. Ekip düzenlemesi ve işçi saati hesabı
Bir sökme ekibi, duvar alanına değil, bağlantı noktalarına göre boyutlandırılır. Bağlantı işlemine ilişkin işçilik miktarı yukarıdaki görev sürelerinden alttan üste (bottom-up) tahmin edilebilir; bu yöntem, bağlantı yoğunluğunun aslında değişken olduğu için metrekare başına bir oran kullanmaktan daha güvenilirdir.
| Sistem | Sökmede Geri Kazanılabilir | Bağlantı Noktası Başına İşçilik | Notlar |
|---|---|---|---|
| Geçiş tipi bağlantı, yeniden kullanılabilir | Çubuk, iki somun, iki washer | 2–3 dakika | Çubuk duvardan geçer ve bütünüyle geri döner |
| Tek taraflı, tırmanan koni | Çubuk, koni takımı, plaka, somunlar | 3–4 dakika | Koni, kaldırmak yerine vidalanarak sökülür |
| Beş parçalı su kesici | İki dişli uç bölümü | 3–5 dakika | Merkezi çekirdek duvarda kalır |
| Tek parça kaybolan uçlu bağlantı | Hiçbir şey | 1–2 dakika | Çubuk duvara flush kesilir veya kırılır |
Bir bağlantı noktası, bir çubuğun duvardan geçtiği ya da içine bağlandığı tek konumdur ve sökme işçiliği aslında bu birim üzerinden ölçülür. 600 × 600 mm’lik bir ızgarada duvarın metrekare başına yaklaşık 2,78 bağlantı noktası vardır; dolayısıyla geçiş tipi bağlantı sisteminde yalnızca bağlantı işlemi başına metrekare başına yaklaşık 6–8 işçilik dakikası hesaplanır. Panel taşıma, temizlik ve yeniden yüzeyleme dahil tam duvar sökmesi bu rakamın birkaç katı olur çünkü bağlantı işlemi döngünün yalnızca bir parçasıdır. Planlama açısından önemli nokta şudur: Bağlantı yoğunluğunun iki katına çıkması, sökme işçiliğini de iki katına çıkarır; bu nedenle tasarım aşamasında belirlenen bağlantı ızgarası aynı zamanda bir işçilik kararıdır. D15 ve D20 bağlantı çubuklarının boyutlandırılması başlıklı makalemizde, yan basınç bu ızgarayı nasıl belirlediğini açıklıyoruz.
Örneğin, 12 metre uzunluğunda ve 3,2 metre yüksekliğinde bir duvar düşünün: Bu duvar yaklaşık 38 metrekare kalıplı yüzey sunar ve 600 × 600 mm’lik bir ızgarada yaklaşık 111 bağlantı noktası içerir. Bağlantı noktası başına 2,5 işçilik dakikası ile bağlantı işlemi yaklaşık 280 işçilik dakikası tüketir; bu da tek bir işçinin yaklaşık beş saatlik zamanıdır. Bu görev, kişi sayısını artırarak önemli ölçüde hızlandırılamaz çünkü tek bir bağlantı noktası her an yalnızca bir çift elle çalıştırılabilir. Bu rakamların arkasındaki ölçüm yöntemi, genel bir orandan değil, alttan üste (bottom-up) yapılan bir ölçümdür. İlk sökülen duvarda her adımın süresi ölçülür, elde edilen toplamlar kalan duvarlar için planlama yapılır ve ilk duvarın ölçümleri sözleşme referansı olarak saklanır. İki duvarı zaten sökmüş bir ekip kendi çıktı oranını bilir; üçüncü duvar sökülmeden önce bu oranı isteyen bir tedarik yöneticisi, tahmin etmek yerine bilgi satın alır.
Tipik bir vinçle desteklenen duvar için ekip düzenlemesi:
- Somunları gevşetme ve çubuk çıkarma işiyle üstten aşağıya çalışan bir işçiyi.
- Geri kazanılan donanımı tiplerine ve çaplarına göre sınıflandırarak konteynera koyan bir işçiyi.
- Panel indirme ve askıya alma işlemlerini yapan bir vinç ya da telehandler operatörünü.
- Duvar yüksekse erişim sağlama, brakeleri çıkarma ve paneli yeniden yüzeyleme işlerini yapan dördüncü bir işçiyi.
Tek bir duvar üzerinde dört kişiden fazlası çalıştığında ekip sıkışır çünkü bir bağlantı noktası her an yalnızca bir kişi tarafından işlenebilir. Pratikte çıktıyı artırmak için yapılacak en iyi şey daha büyük bir ekip değil, paralel olarak daha fazla duvar sökmektir; bu bir vinç ve erişim sorunudur, işçilik sorunu değil. Kalıp işlemleri için saha verimlilik rakamları büyük ölçüde değişir ve ilk sökülen duvarda belirlenmeli, ardından diğer duvarlar için planlamada kullanılmalıdır.
Norm dayanağı: ISO 2859-1
4. Sökme sırasında oluşan hasar: Donanımın aşağı inerken nasıl yok edildiği
Neredeyse tüm önlenilebilir kayıp, ikinci somun gevşetildikten sonra çubuğun konteynera ulaşmasına kadar geçen süre içinde gerçekleşir. Hasar mekanizmaları mekaniksel ve öngörülebilir niteliktedir; her birinin ucuz bir önleyici kontrolü vardır.
| Hata | Mekanizma | Sonuç | Kontrol |
|---|---|---|---|
| Vida dişlerinin tepesine boru anahtarı uygulanması | Kıskaçlar vida dişini ezerek deformasyona uğratır | Somun vida dişine geçmez; çubuk hurdaya çıkar | Boru anahtarı yalnızca düz şaft kısmına takılmalı |
| Tutuklanmış çubuğa çekici ile vurulması | Darbe vida dişinin tepesini ve kökünü deformasyona uğratır | Vida dişi kullanılamaz hale gelir; çubuk hurdaya çıkar | Çubuğu zorlamak yerine kesilmeli |
| Çubuklar hâlâ takılıyken panelin vinçle kaldırılması | Çubuk panel yüzeyine doğru eğilir | Hem çubuk hem panel yüzeyi zarar görür | Kaldırmadan önce mutlaka çubuklar çıkarılmalı |
| Yükseklikten çubukların düşürülmesi | Beton veya çelik üzerine darbe | Eğrilmiş şaft, ezilmiş vida dişleri | Konteyner çalışma seviyesinde olmalı |
| Farklı donanımların tek bir konteynerda karıştırılması | Çaplar ve kaliteler birbirine karışır | Bir sonraki duvarda yanlış çubuk kullanılır | Çıkarma anında sınıflandırma yapılmalı |
| Konilerin bir çubukla kaldırmaya çalışılması | Plastik koni çatlar, çelik koni yüzeyi çizilir | Koni kullanılamaz hale gelir; duvar yüzeyi zarar görür | Koniler asla kaldırmayla değil, vidalanarak sökülmeli |
Zorlamak yerine kesilerek kurtarılan bir çubuk yine de ticari bir kayıptır ama kontrol altındadır: Kesilen bölüm hurdaya gider, geri kalan kısmı yeniden kullanılabilir stoka devredilir. Boru anahtarıyla zorlanan bir çubuk hem uçlarını hem de vida dişini kaybeder ve somunu da beraberinde götürür. Bu fark, ekibin talimat kağıdına yazılacak kadar önemlidir çünkü ekip bunu fark etmeden saatte birkaç kez ekonomik bir karar vermektedir.
Yukarıdaki tablonun arkasındaki mekanik prensipleri açıkça belirtmek faydalıdır çünkü mekanizmayı anlayan bir ekip, denetim olmadan da kontrolü uygular. Vida dişlerinin tepesine boru anahtarı uygulandığında, sıkma yükü vida dişlerinin tepelerine, yani taşıma yüzeylerine yoğunlaşır. Yük bu tepeleri çukurlaştırır ve böylece bir somun artık vida dişine geçemez; hasar görünür değildir ve somun denenene kadar fark edilmez; bu noktada çubuk zaten hurdaya çıkmıştır. Tutuklanmış bir çubuğa çekici ile vurulduğunda darbe vida dişinin tepesinden kök bölgesine iletilir; burada malzeme zaten yuvarlama işlemiyle zaten gerilim altındadır ve bu durum bir çatlak oluşturur ki bu çatlak bir sonraki dökümde yük altında yayılır. Bir çubuğun yükseklikten bir panel rayına ya da bitmiş bir zemine düşürülmesi şaftını eğdirir ve eğrilmiş bir şaft, kalıp deliğinden geçerken takılıp kalır; bu da iki dakikalık bir çıkarma işlemini kesme işlemine dönüştürür. Bu mekanizmalardan her biri dikkatle değil, doğru araç seçimiyle önlenebilir; bu nedenle çıkarma araçları, bağlantı donanımı siparişine dahil edilmelidir.
Vida dişi durumu kabul kriteridir ve tamir sınırları oldukça dardır. Vida dişi hasarı tamir sınırları başlıklı makalemizde neyin yeniden kesilebileceği ve neyin hurdaya çıkarılması gerektiği belirtilmiştir; ayrıca kalıp bağlantı elemanlarının neden tutuklandığı ve bu durumun bir çubuğun elle döndürülemez hale gelmesine nasıl neden olduğu açıklanmıştır. Eğer bir sistem zaten tutuklanmış çubuklar üretmişse, bunun yaygın nedeni genellikle ekip değil, somun kalitesi ile çubuk kalitesi arasındaki uyumsuzluktur; bu durum bağlantı çubuğu kalitesi seçiminde ele alınan bir spesifikasyon sorunudur.
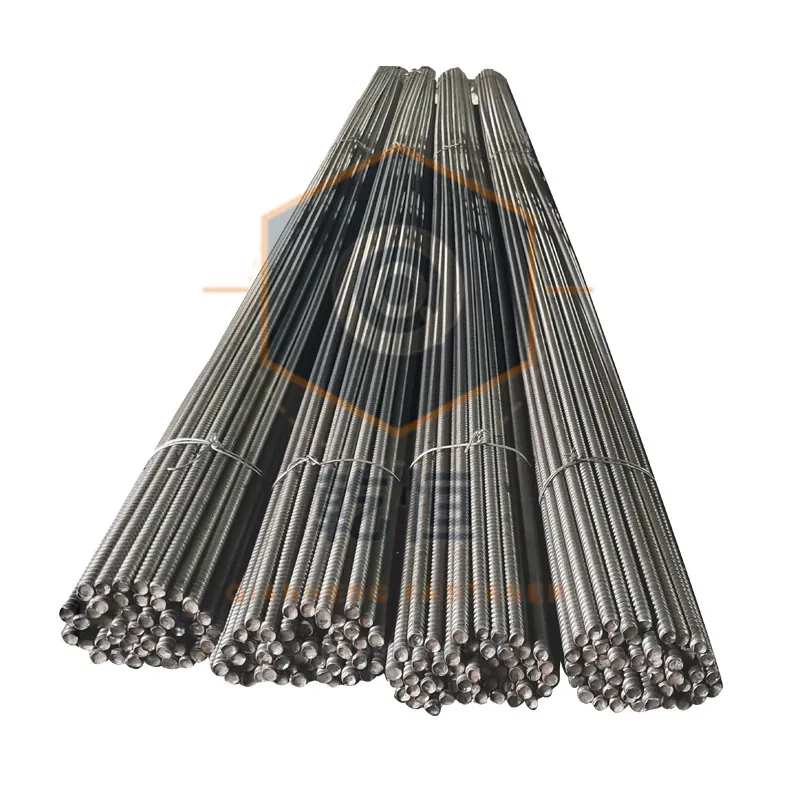
5. Donanımın dağıtım durumu: Gerçekten geri dönenler nelerdir?
Sökme planı aynı zamanda bir malzeme planıdır çünkü duvardan geri dönen donanım oranı sistemden sisteme değişir ve sipariş miktarını etkiler. Geri kazanım oranı, duvardan yeniden kullanılabilir durumda çıkan satın alınan çelik malzemenin oranıdır ve bu oran, yeniden kullanılabilir bir sistemin tüketilebilir bir sistemden gerçekten daha ucuz olup olmadığını belirler.
Dolayısıyla geri kazanım oranı bir saha istatistiği değil, bir tedarik girdisidir. Örneğin bir sözleşme sekiz özdeş duvar boyunca beş parçalı su kesici sistemi kullanıyorsa, merkezi çekirdekleri toplam bağlantı noktası sayısına göre bir kez sipariş edin ve dişli uç bölümlerini duvar sayısına göre sipariş edin çünkü uçlar bir sonraki duvara döngüye girer. Bu ayırımı her iki yönde de yanlış yapmak karakteristik bir eksikliğe yol açar: Çekirdekleri eksik sipariş ederseniz, geri kazanılamayan tek yönlü bir bileşen eksikliği nedeniyle program durur. Uçları eksik sipariş ederseniz, geri kazanılan çelik konteynera ulaşır ama üzerine vidalanacak hiçbir şey kalmaz. Aynı matematik, somunlar için de geçerlidir; bunlar çubuklardan daha hızlı tüketilir. Hasarlı bir somun hurdaya atılırken çubuğu hayatta kalır; bu nedenle aksesuar oranları, montaj sayısı değil, geri kazanım planı üzerinden belirlenmelidir. Geçiş tipi bağlantı neredeyse her şeyi geri kazanır. Tek parça kaybolan uçlu bağlantı hiçbir şeyi geri kazanmaz. Beş parçalı su kesici bağlantısı bunların arasındadır ve bu ayırım hem sipariş miktarını hem de saha depolama gereksinimini belirler.
| Sistem | Duvara Girer | Geri Döner | Yeniden Kullanım Sonucu |
|---|---|---|---|
| Geçiş tipi bağlantı, yeniden kullanılabilir | Çubuk duvardan geçer | Çubuk, somunlar, washer’lar | En yüksek geri dönüş; sınıflandırma ve temizleme istasyonu gerekir |
| Tek taraflı, tırmanan koni | Koni takımı duvarda kalır | Çubuk, plaka, somunlar, koni ankrajı | Koni tüketilebilir bileşendir; çubuk geri döner |
| Beş parçalı su kesici | Merkezi çekirdek duvarda kalır | İki dişli uç bölümü | Uçları yeniden kullanmak için sipariş edin; çekirdek tek yönlüdür |
| Tek parça kaybolan uçlu | Tüm çubuk | Hiçbir şey | Tamamen tüketilebilir; geri kazanım lojistiği yoktur |
Beş parçalı su kesici sisteminde dişli uç bölümleri her dökümden sonra geri döner ve doğrudan bir sonraki duvara takılır; bu durum beş parçalı bağlantı çubuğu montaj sırası başlıklı makalemizde açıklanmıştır. Merkezi çekirdek geri dönmez; bu nedenle çekirdek sipariş miktarı toplam bağlantı noktası sayısına göre belirlenirken, uç bölümleri döngüdeki duvar sayısı üzerinden sipariş edilir. Dökme demir su kesici somunları da aynı şekilde davranır: Duvar içinde kalırlar ve bağlantı noktası başına sipariş edilirler; bu durum dökme demir su kesici somunları ile kaynaklı plaka karşılaştırmasında açıklanmıştır.
Plastik koniler sökme sırasında bir karar gerektirir. Genellikle plastik koniler kırılarak hurdaya atılır çünkü geri kazanım çabası değeri aşar; ancak çelik koniler vidalanarak sökülür ve geri kazanılır. Bu tercihin maliyeti plastik mi çelik koni: kullanım başına maliyet başlıklı makalemizde nicelendirilmiştir. Eğer duvar yüzeyi pürüzsüz bırakılmalıysa ve koni tüketilebilir bir bileşense, sökme talimatlarında bu açıkça belirtilmelidir; aksi halde ekip, hurda olarak fiyatlandırılmış bir parçayı geri kazanmak için işçilik harcar.
6. Sökme planının bağlantı donanımı siparişini nasıl değiştirdiği
Sökme işlemi genellikle sipariş verildikten sonra tartışıldığından, bu yaklaşım yanlıştır. Bağlantı donanımı siparişinin dört unsuru sökme işlemi tarafından belirlenir ve bu dört unsur, teslimattan önce karar verilmesi halinde sahada acil çözüm aramaktan çok daha ucuzdur.
- Çıkarma araçları. Şaft çapına uygun bir boru anahtarı ve tutuklanmış çubuklar için bir kesme seti. Bunlar kendi başlarına tüketilebilir malzemelerdir ve nadiren siparişe dahil edilirler.
- Sınıflandırma altyapısı. Çalışma seviyesinde çap ve kaliteye göre ayrılmış konteynerler veya raf sistemleri; böylece geri kazanılan donanım karışık bir konteynera gitmez. Çıkarma anında sınıflandırma, geri kazanılan stok değerini korur.
- Tüketilebilir pay. Geri dönmeyecek koniler, kılıflar ve kaybolan uçlu çubuklar. Siparişte geri dönüş oranı modellemesi yapılmalı, her şeye sabit bir yüzde artış uygulanmamalıdır.
- Aksesuar oranları. Somunlar ve washer’lar çubuklardan daha hızlı tüketilir çünkü hasarlı bir somun hurdaya atılırken çubuğu hayatta kalır. Aksesuar siparişi, bağlantı çubuğu aksesuarları ve tüketilebilirler başlıklı makalemizde ele alınan geri kazanım oranına dayanmalıdır.
Spesifikasyonun kendisine yönelik genel tedarik disiplini, sahada ayakta kalabilecek bir spesifikasyon oluşturma başlıklı makalemizde ele alınmıştır; ayrıca sökme işleminin tetiklediği ya da ortaya çıkardığı altı başarısızlık modu kalıp bağlantı elemanlarının neden başarısız olduğu başlıklı makalemizde açıklanmıştır.
Üretim tesisimiz, talep üzerine Q235, Q345, 45# ve QT450 özelliklerinde bağlantı çubukları üretir ve her parti EN 10204:2004 tip 3.1 denetim belgeleri ile birlikte gönderilir; böylece geri kazanılan stok ısı numarasına göre izlenebilir kalır. Yaklaşık 300 ton stok tutuyoruz; bu nedenle hasarlı setler için yenileme üç gün içinde gönderilir. Daha fazla hakkımızda bilgi, sertifikasyon kapsamımız ve üretim kapasitemiz şirket sayfamızda yer almaktadır; üretim tesisimizdeki tüm prosedürler, yayın öncesi ikinci bir mühendis tarafından gözden geçirilir. Eğer bir sökme ekibi çıkarma araçlarına, sınıflandırma raflarına veya duvar döngüsüne göre boyutlandırılmış bir yedek sete ihtiyaç duyuyorsa, lütfen duvar programını ve bağlantı yerleşimini mühendislik ekibimize gönderin. Sipariş, yalnızca montaj sayısı değil, geri kazanım planına göre hazırlanacaktır.
Hakkımızda: Bu makale, kalıp sökme sırasını, personeli, sırayı ve bağlantı donanımı için gerekli işçilik saatlerini kapsar ve Qianheng Formwork’un mühendislik standartlarına göre kontrol edilmiştir. iletişim sayfası bağlantımız, daha fazla bilgi almak üzere ekibimizle iletişime geçmenizi sağlar; hakkımızda sayfası bağlantımız ise şirketimizin tarihini ve yeteneklerini belgeler. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.