
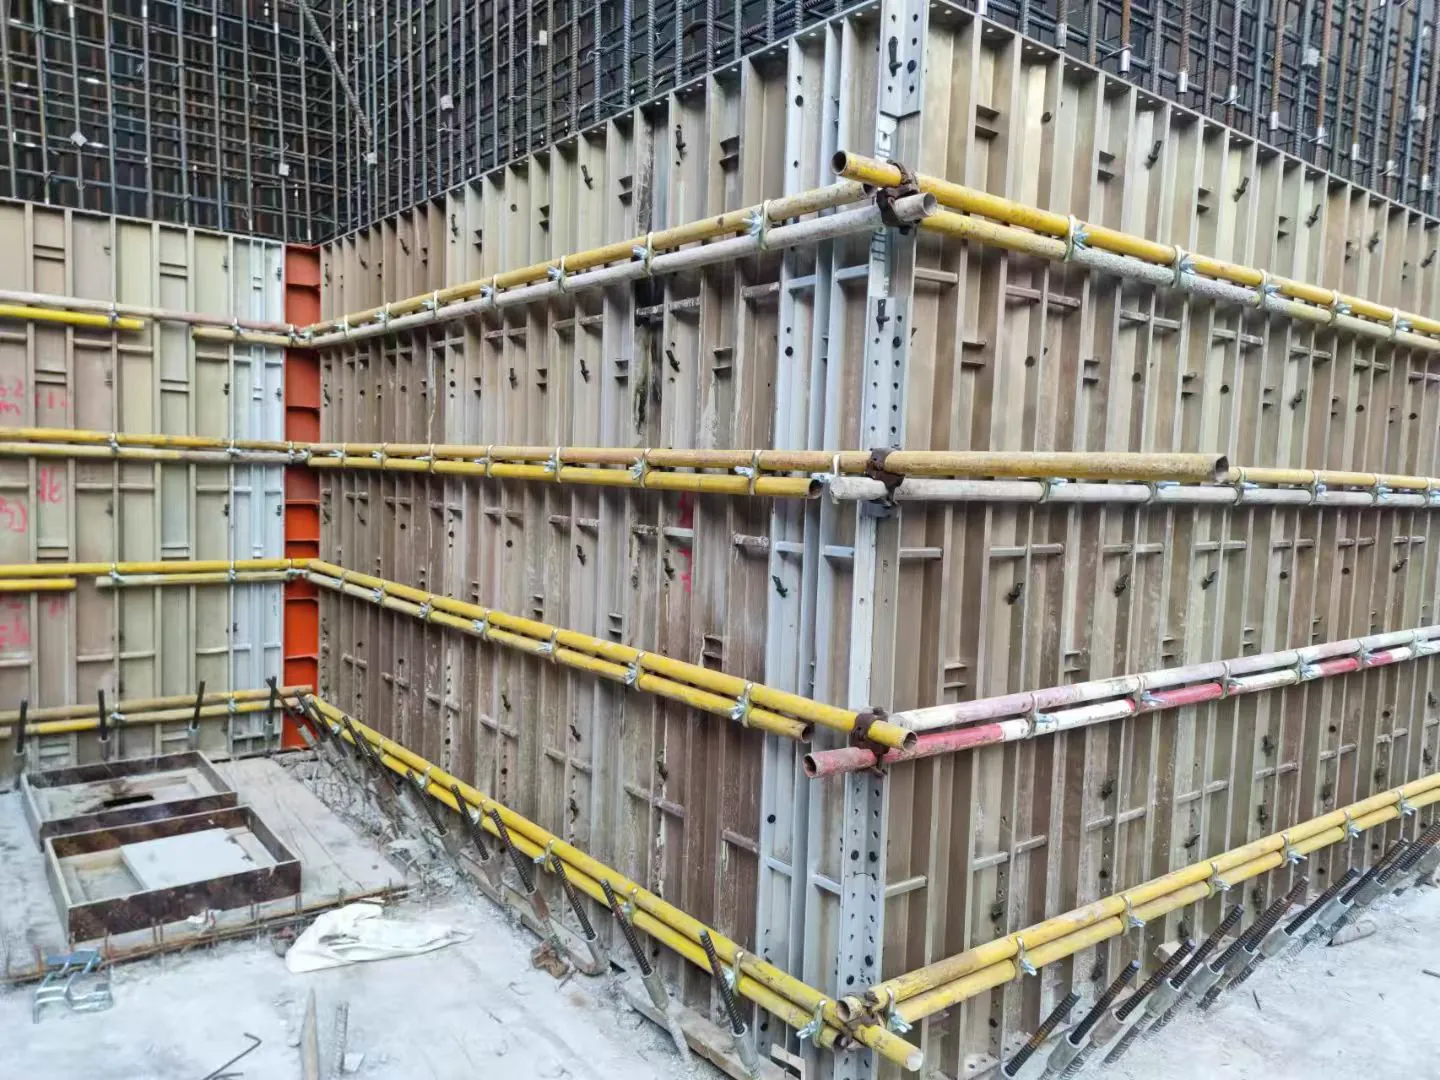
Kalıp bağlantı elemanları neden bozulur
> Kısaca > - Çoğu arızanın adlandırılmış bir modu ve eşleşen bir spesifikasyon maddesi vardır. > - Bir arızayı önleyen madde, arızadan daha ucuzdur. > - Mal girişinde kontrol edin, kanıt hâlâ oradayken.
Bildirilen çoğu "bağlantı elemanı hatası" malzeme hatası değildir. Bunlar yanlış değerlendirilmiş bir yük yolu veya atlanmış bir birleştirme detayıdır. Modu bilmek, hangi kontrolün onu önleyeceğini söyler.
Kendi üretim ve test verilerimiz talep üzerine mevcuttur — fabrikamızın çalışma şeklini inceleyin ve mühendislik ekibiyle iletişime geçin.
Bağlantı çubuğu kırılması, aşırı yükleme veya yorulmadan dolayı ilk tam olarak kavramış dişte meydana gelen bir arızadır. Somun gevşemesi, genellikle yetersiz diş kavramasından kaynaklanan titreşim altında somunun gevşemesini ifade eder. Koni çıkması, koninin beton içinde doğru şekilde oturtulmaması nedeniyle çıkması durumunu anlamaktadır. Diş sökülmesi, genellikle adım uyumsuzluğundan veya yanlış diş kavramasından kaynaklanan bir çubuk veya somun dişlerinde meydana gelen hasarı ifade eder. Waler arızası, walerin eğilmesi veya sehim yapması ve bu nedenle bağlantının destekleyici elemanda arıza ile birlikte çekilmesini ifade eder.
1. İlk kavranan dişte bağlantı çubuğu kopması
NEDEN: aşırı yük, genellikle hızlı bir dökümde veya soğuk betonda eksik tahmin edilmiş yanal basınçtan, diş kökünde azaltılmış kesitle birleşik. Yeniden kullanımdan yorulma, aynı yerde bir çatlak başlatabilir.
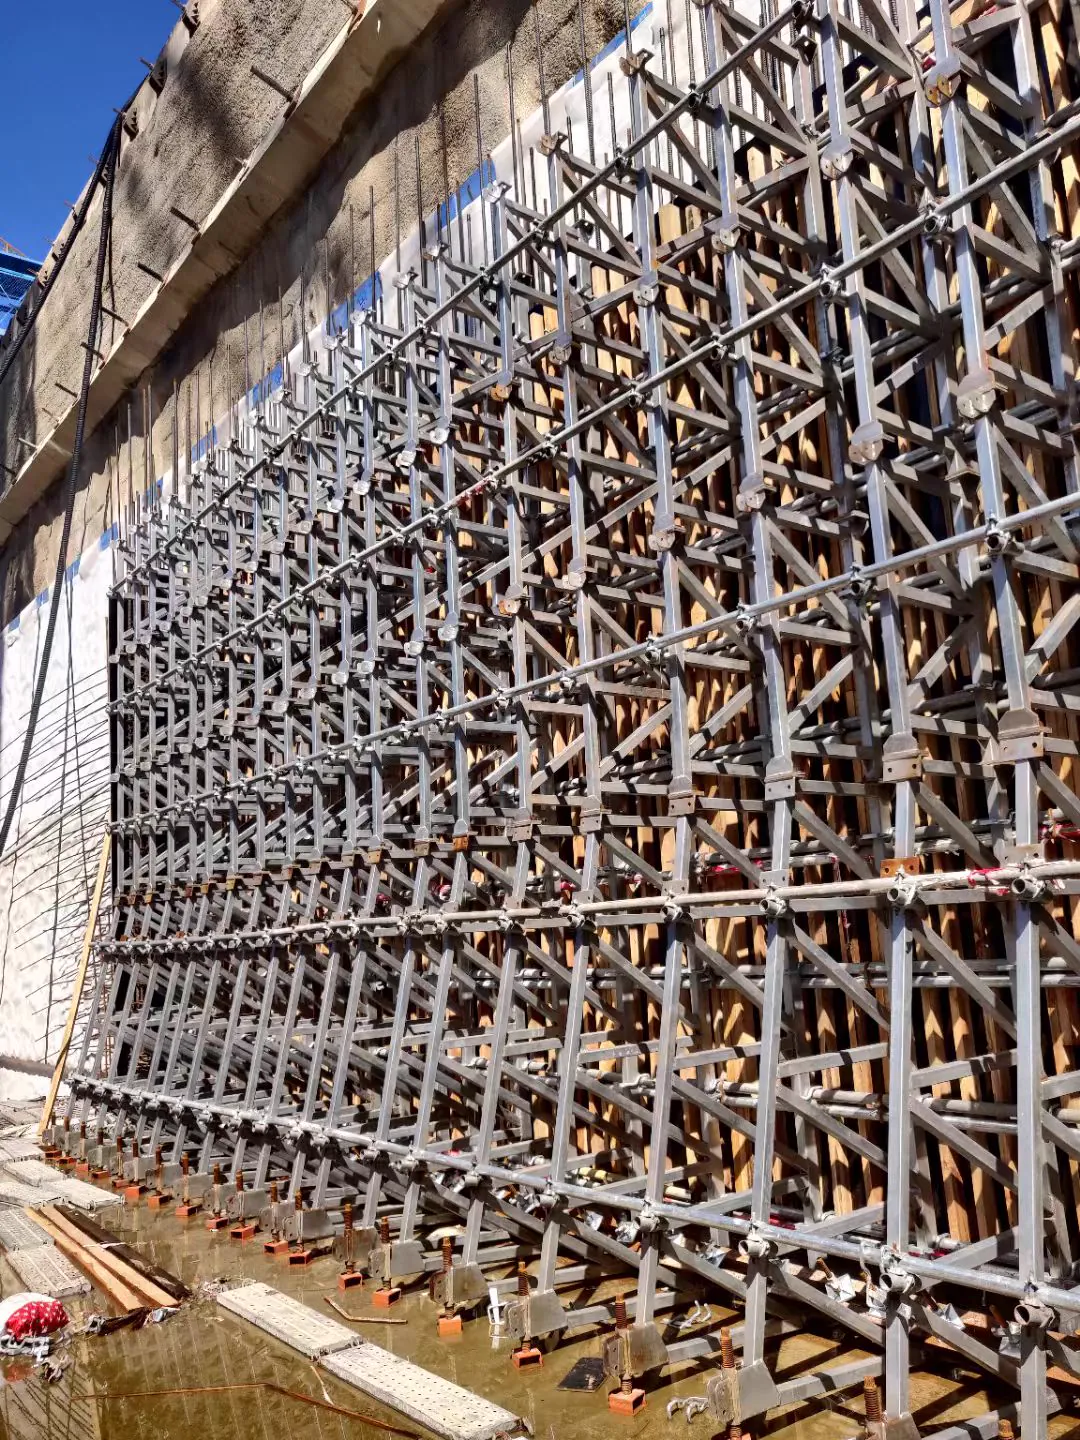
KONTROL: doğru basınç hesaplaması, alt bölgede daha sık aralık, nominal kapasite sertifikası ve her yeniden kullanım önce ilk üç dişin muayenesi.
Norm dayanağı: ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
2. Titreşim altında somun gevşemesi
NEDEN: kalıp yoluyla iletilen iç titreşim, yetersiz diş kavraması ya da somunun yürüyecek kadar gevşek olana kadar yeniden kullanılması.
KONTROL: minimum kavramayı belirtin — yaygın olarak çap veya somun yüksekliği, hangisi büyükse — yüze yapışacak şekilde tasarlanmış diskli veya kelebek somunları kullanın ve her yeniden kullanım önce bir örnekte uyumu elle kontrol edin.
3. Koni kopması
NEDEN: koni, beton yüzeyinden çıkıntılı oturur, böylece yalnızca ince bir kabuk yükü karşılar ya da ankraj çok sığ ayarlanır.
KONTROL: ankraj derinlik mastarı veya ayar aracı, hiza toleransı ve üretim dökümlerinden önce gerçek duvarda bir ilk kaldırma kontrolü.
4. Diş kopması
NEDEN: çubuk ile somun arasında diş adımı uyumsuzluğu, birleştirme sırasında çapraz dişleme, dişlerde kaplama birikimi ya da çubuktan daha düşük sınıflı bir somun.
KONTROL: teslim alımda mastar kontrolü, çubuk ve somun için eşleşmiş sınıf, sıcak daldırma galvanizli birleşimler için aşırı boyutlu diş açılmış somunlar ve her yeniden kullanım önce bir el diş testi.
Norm dayanağı: ISO 965-1
5. Sağlam bir bağlantıyı maskeleyen kuşak veya panel hatası
NEDEN: bağlantı doğru nominal kapasiteye sahipti ama kuşak büküldü, panel cildi saptı ya da bağlantı deliği uzadı.
KONTROL: tüm yük yolunu doğrulayın — panel, kuşak, bağlantı ve ankraj. Kuşak eklerini ve kuşağın panele karşı yataklanmasını kontrol edin.
6. Korozyon kaynaklı kopma
NEDEN: kalıcı olarak gömülü elemanlar için yetersiz kaplama kalınlığı, taşıma sırasında kaplama hasarı ya da aynı birleşimde çıplak çelikle bir galvanik çift.
KONTROL: gömme için HDG 45-85 µm belirtin, taşıma noktalarında kaplamayı koruyun, bir ekte kaplı ve çıplak parçaları karıştırmaktan kaçının ve gömme geri alınamaz olduğundan dökümden önce muayene edin.
Altısının arkasındaki desen
Her modun, dökümden önce yakalayan ucuz bir muayenesi ve sonra pahalı bir sonucu vardır. Pratik kontroller, hesaplama, teslim alım mastar kontrolü, el birleştirme kontrolü ve yüklemeden önce fotoğraftır. Hiçbiri özel ekipman gerektirmez; hepsi görevi adıyla atanmış birini gerektirir.
| Hasar Modu | Kontrol Önlemi | Alıcı İçin Sonuç |
|---|---|---|
| Bağlantı çubuğu kopması | Doğru basınç hesabı, onaylı taşıma kapasitesi belgesi | Maliyetli yeniden iş ve gecikmeleri önler |
| Somun gevşemesi | Minimum vida derinliği belirtimi, disk somun kullanımı | Kalıp sistemi başarısızlığını ve sızıntıları önler |
| Konik çekme çıkıntısı | Derinlik ölçümü aracı kullanımı, hizalama kontrolü | Uygun ankraj yerleştirilmesini ve güvenliği sağlar |
| Diş kaybı | Diş kontrolü, eşleşen sınıf kullanımı, elle test | Montaj sorunlarını ve başarısızlıkları azaltır |
| Korniş/kalıp paneli başarısızlığı | Yük yolu doğrulaması, korniş ekleri kontrolü | Yapısal başarısızlığı ve yeniden işi önler |
| Korozyon nedeniyle kopma | 45–85 µm kalınlığında sıcak daldırma galvaniz (HDG) belirtimi, kaplama koruması | Hizmet ömrünü uzatır, paslanmayı önler |
Referanslar ve standartlar.
- EN 10204:2004 — Denetim belgelerinin türleri
- ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
- ISO 3501 — Paslanmaz çelik bağlantı elemanlarının korozyon dayanımı
- NIST — malzeme ölçüm standartları
- ISO 2859-1 — Nitelik muayenesi için numune alma yöntemleri
- ISO 9001:2015 — Kalite yönetim sistemleri
Hakkımızda: Bu makale, kalıp bağlantı elemanlarının altı başarısızlık modunu ve bunların nedenlerini ele almaktadır. Üretim ve test verilerimiz talep üzerine sağlanmaktadır. iletişim sayfası bağlantısı, ayrıntılı belgelere ulaşmanızı sağlayan mühendislik ekibimize ulaşmanızı sağlar; hakkında sayfası bağlantısı ise fabrikamızın nasıl çalıştığına ilişkin bilgiler sunar. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.