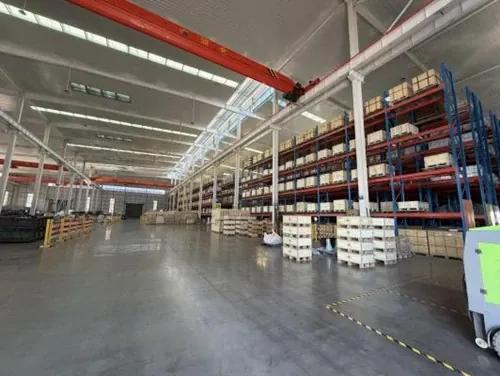
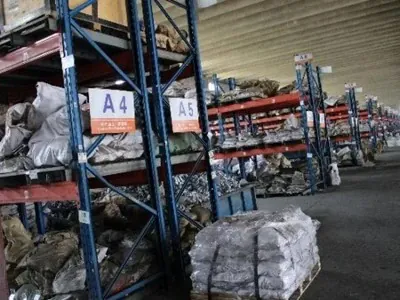
Kalıp bağlantı çubukları bir kez tüketilmez. Sistemin geri dönen yarısı bir duvara çıkarılır, kalıp söküldükten sonra geri kazanılır, muayene edilir ve bir sonraki duvarda yeniden çıkarılır. Arada ise, genellikle onu bir sonraki kullanacak proje olmayan bir projede, bir depoda bekler.
Bu döngüyü kontrol etmeyen şantiye aynı çubukları iki kez satın alır — bir kez sermaye olarak, bir kez daha "iade edildi" toplamı çıkarılan miktarın altında çıktığında ikame olarak. Fark mutabakat sırasında ortaya çıkar ve o zaman artık müdahale edecek zaman kalmaz.
Bu makale, o döngüyü yönetilen bir varlık olarak işletmekle ilgilidir: çıkış ve iade kontrolü nasıl kurulur, ne ölçülür ve kayıp eğilimi müdahale edecek kadar erken nasıl okunur.
Çıkış kontrolü: her şeyi başlatan sayı
Altında yatan hiçbir şey, temiz bir çıkış kaydı olmadan işlemez. Bir duvara çıkış yapıldığında depo, duvar referansına karşılık şunları kaydetmelidir:
- Çıkarılan miktar, kalem ve adet bazında, tam setler hâlinde.
- Duvar referansı — hangi duvar, hangi döküm, hangi konum.
- Tarih, çünkü döngü süresi her yeniden kullanım hesabının paydasıdır.
Çoğu şantiye çıkışı gayriresmî, iadeyi resmî kaydeder; bu, kalıcı bir görünür farkı garanti eder. İkisi aynı yöntemle kaydedilmelidir, aksi halde iki sayıdan hiçbiri güvenilir değildir. Bu, gerçek bir kayıp sayısını bir muhasebe yanılsamasından ayıran aynı disiplindir ve çıkış noktasındaki küçük ek çabaya değer, çünkü sayımın tartışmasız olduğu tek nokta orasıdır.
İade kontrolü: siparişte değil, geri kazanımda ayrım
Donanım karışık bir durumda geri gelir: temiz, kirli, deforme, korozyona uğramış, kesilmiş, eksiksiz, eksik. Kararın verildiği nokta geri kazanım noktasıdır ve burada vermek, üç ay sonra stoğun üçte birinin ayrılamaz olduğunu öğrenmekten çok daha ucuzdur.
Geri kazanımda üç duruma ayırın:
- Yeniden çıkış — eksiksiz, boyut toleransı içinde, dişleri kullanılabilir, deformasyon yok. Set olarak stoğa geri döner.
- Onarım — eksik ama kazanılabilir: eksik somun, merkezi eğilmiş plaka, dişi aşınmış ama kullanılabilir bağlantı. Yeniden çıkış sayısını kirletmemesi için ayrı tutulur.
- Hurda — kesilmiş çubuklar, dişleri sınırın ötesinde hasarlı çubuklar, deformasyon sınırını aşmış plakalar ve işlevini yitirmiş her şey.
Her durumun ölçütü yazılı olmalıdır. Aksi halde ayrım deposu her seferinde farklı bir standart uygular ve kayıp oranı sorgulandığında işaret edebileceğiniz bir tanım kalmaz. Mühendislik düzeyinde kazanılabilir ile kazanılamaz ayrımını belirleyen şey diş hasarı ve onarım sınırları başlığındadır.
Geri kazanımı setlerle ölçmek
Geri kazanım oranı genellikle yüzde olarak verilir ve bu yüzde ancak birim belirtildiğinde anlamlıdır. Tam, geri dönen setler olarak sayın, tekil parça olarak değil.
Nedeni basit. Dört dış çubuk, iki plaka ve hiç somun bulunduran bir depo yarım set geri kazanmamıştır — parça geri kazanmıştır ve onlara bağlı sermaye taşımaktadır. Bu parçalar ancak eksik parçalar bulunduğunda yeniden çıkar; bu hiç gerçekleşmeyebilir. Parça saymak stoğu şişirir, eksikliği bir duvarı durdurana kadar gizler ve geri kazanım sayısını, gerçekte neyin çıkarılabileceğine dair bir gösterge olmaktan çıkarır.
Uygulanabilir bir ölçüm, her partide döngüsü bazında:
| Ölçüm | Nasıl hesaplanır | Size ne söyler |
|---|---|---|
| Set geri kazanım oranı | Eksiksiz geri kazanılan setler ÷ çıkarılan setler | Gerçek sermaye getirisi |
| Parça geri kazanım oranı | Geri kazanılan parçalar ÷ çıkarılan parçalar | Yalnızca eğilim göstergesi, stok rakamı değil |
| Onarım oranı | Onarımdaki setler ÷ geri kazanılan setler | Onarım adımının işe yarayıp yaramadığı |
| Döngü süresi | Çıkıştan yeniden çıkarılabilirliğe gün sayısı | Stoğun ne kadar hızlı döndüğü |
| Neden bazlı kayıp oranı | Hurdaya giden miktar ÷ çıkarılan, sebebine göre | Hangi sebebe müdahale edileceği |
Neden bazlı kayıp sütunu en faydalı ve en sık eksik olanıdır. Toplam %18'lik bir kayıp size aksiyona dönüşük hiçbir şey söylemez. "Şantiyede kesme %7, diş hasarı %4, deformasyon %3, korozyon %2, açıklanamayan %2" olarak ayrıştırıldığında hangi alışkanlığı değiştireceğinizi tam olarak söyler. Açıklanamayan kayıp ayrıca izlenmeye değer: sürekli yüksek kalan bir oran genellikle stoğun olağanüstü ihmal edildiği anlamına gelmez, kaydın eksik olduğu anlamına gelir.
Dişli bağlantı elemanlarının boyut denetimi, denetimi esas aldığınız mekanik özellik sınıflarını belirleyen ISO 898-1 genel ilkelerine göre yürütülür; diş tolerans sistemleri ise ISO 965-1 kapsamındadır. İkisi de neyin geri kazanılabilir sayıldığını söylemez; bu ölçüt yazılması gereken ticari bir karardır ve makalenin önceki bölümünde vurgulanan nokta tam olarak budur. "Şantiyede kesme %7, diş hasarı %4, deformasyon %3, korozyon %2, açıklanamayan %2" olarak ayrıldığında hangi alışkanlığın değiştirileceğini tam olarak söyler. Açıklanamayan kayıp özellikle izlenmeye değer: yüksek kalan bir rakam genellikle stoğun olağanüstü ihmalkar olduğunu değil, kaydın eksik olduğunu gösterir.
Mutabakat öncesi kayıp eğilimini okumak
Ölçümün değeri, müdahale edecek kadar erken gerçekleşmesinde yatar. Proje kapanışında hesaplanan kayıp bir olgudur. Aynı rakam aylık hesaplanırsa bir kontrol aracıdır.
İzlemeye değer üç sinyal:
Sabit bir oran olağan işletme kaybıdır. Hiçbir şey yanlış yapılmıyordur; taban çizgisi basitçe sürecin ürettiği şeydir.
Düşen bir oran belirli bir sebebe işaret eder ve genellikle elleçlemeyle başlar. Dişlere veya plakalara zarar veren istifleme uygulamaları ya da kaplı yüzeylerde korozyona izin veren depolama, bir partiyi normal aşınmadan daha hızlı bozar. Kaplama seçimi parçaların depoda nasıl dayandığını değiştirir; bu kaplama seçimi başlığında ele alınmıştır. Taşıma ve depolama hasarını önleyen ambalaj ayrıntısı ise ihracat ambalajı ve pas önleme başlığındadır.
Ani bir sıçrama neredeyse her zaman bir süreç değişikliğidir: yeni bir döküm sırası, farklı bir ekip, değişen bir depolama konumu ya da dönüş yolu zahmetli olduğu için çubukların şantiyede kesilmesine dair bir karar. Ani sıçrama teşhis açısından iyi haberdir — sebebin belirlenebilir olduğu anlamına gelir, çünkü bir şey değişmiştir.
Donanımı en baştan iade edilebilir kılan şey
Geri kazanım oranı, duvar sökülmeden çok önce belirlenir. Donanımın dört özelliği geri gelip gelemeyeceğine karar verir:
- Diş durumu. Montaj sırasında aşınan veya deforme olan dişler hasarlı geri döner ve hurdaya gider. Önlem diş aşınmasını önleme başlığındadır.
- Plaka rijitliği. Somun torku altında deforme olan taşıyıcı plakalar, var olma amacı olan düz taşıma yüzeyini kaybetmeden yeniden kullanılamaz.
- Kaplama dayanıklılığı. Depolamada başarısız olan bir kaplama, muayenede reddedilecek parçaları geri getirir; bu tedarikçinin hatasıymış gibi görünen ama olmayan bir kayıptır.
- İşaretleme. Kalıcı işaretleme, ayrım deposunun iade edilen bir parçanın hangi sisteme ait olduğunu ve yeniden çıkarılabilir olup olmadığını belirlemesini sağlar. Bunlar olmadan ayrım tahmine dönüşür ve geri kazanım oranı bir tahmine dönüşür.
Bunu bir satın alma kararına dönüştürmek
Burada anlatılan stok kontrolü ancak sipariş aşamasında bir şey değiştiriyorsa önemlidir. Üç şeyi değiştirir:
- Stok mu set mi alınacak. Tekrarlayan işler ve kiralama filoları geri dönen stok tutmayı haklı kılar; tek ve kısa bir proje kılmaz. Hesap aksesuar ve sarf malzemeleri başlığındadır.
- Ambalaj birimi ne olmalı. Paket başına belirtilmiş sayı, bir iadeyi sayılabilir kılan şeydir. O olmadan geri kazanım hiçbir şekilde mutabık edilemez.
- Hangi işaretleme gerekir. İşaretleme, depoya hizmet etmek için var olan bir satın alma gerekliliğidir ve parça başına maliyeti çok düşüktür. Şartname gerekçesi bağlantı elemanı tedar şartnamesi başlığındadır.
Bunun hiçbirinde sıra dışı bir şey yoktur. Bu, elinde ne olduğunu bilen bir depo ile, bilemediği için yeniden sipariş veren depo arasındaki farktır.