Лапа для балки H20 почти не имеет инженерных характеристик — и именно поэтому её чаще всего задают неверно. Закупщик либо считает её расходником и покупает только по цене, либо переусложняет: берёт литую тяжёлую деталь, которую монтажники не любят и которая портит полку балки сильнее, чем дешёвая штампованная.
Это инженерный разбор, которого нам самим не хватало, когда мы начинали делать эти детали. Четыре вопроса в том порядке, в котором они нужны закупщику: место лапы в цепочке нагрузок, что делает с металлом штамповка, как лапы реально выходят из строя и какие пункты включить в спецификацию, чтобы сравнивать поставщиков не только по цене.
1. Место лапы в цепочке нагрузок
Начнём с цепочки, потому что почти каждое неверное решение по лапе — это лапа, поставленная не на своё место.
Свежий бетон давит на палубу щита. Палуба передаёт нагрузку на вертикальные балки H20. Балки опираются на горизонтальные стальные прогоны. Прогоны стянуты стяжными винтами, которые заанкерены в ранее забетонированную конструкцию или работают в паре с гайкой и шайбой прогона. Каждый килограмм давления в итоге приходит в стяжной винт.
Цепочка выглядит так:
Давление бетона → палуба щита → балка H20 → стальной прогон → стяжной винт → анкер
Лапа появляется только в одном узле этой цепи: между балкой и палубой или прогоном. Её задача — не нести давление, а держать этот узел закрытым.
В этом и вся спецификация. Стяжной винт — несущий элемент, отказ которого роняет стену. Лапа — фиксатор, отказ которого позволяет балке уходить на миллиметры за заливку, пока шов не раскроется и бетон это не покажет. Разные последствия, разные цели проектирования, и именно поэтому тонкая штампованная деталь здесь — правильное инженерное решение.
Что лапа реально держит
Три вещи, по порядку величины:
- Разделение при перестановке. Когда щит снимают со штабеля краном и кантуют, сила тяжести пытается сдвинуть балки из лап. Обычно это самая большая длительная нагрузка на лапу — и это нагрузка от собственного веса, а не от бетона.
- Вибрация и динамика. Глубинный вибратор и укладка держат сборку в движении. Нагрузки небольшие, но циклические, и именно циклика проявляет трещину, начавшуюся на радиусе гиба.
- Уход из проекта. Незафиксированная балка ползёт вдоль прогона за заливку. Итог — вертикальный гребень на лицевой поверхности бетона.
Порядок величины, только для иллюстрации: сборка щита размером примерно 2,4 × 2,7 м с палубой, балками и прогонами весит порядка 1,5–2,5 кН металла плюс палуба; если восемь лап делят фиксацию этой сборки при кантовании и вы берете динамический коэффициент около 1,5 на движение крана, получается заметно меньше 1 кН на лапу. Сравните со стяжным винтом в той же стене — он работает в десятках килоньютонов. Лапа на два порядка ниже элемента, который несёт заливку.
Две оговорки, и они важны. Первая: этот расчёт — иллюстрация, а не расчётное значение; потребность в фиксации на вашей площадке зависит от размера сборки, способа кантования и числа лап, и её должен проверить инженер, отвечающий за опалубку. Вторая и более полезная: слабое звено в этом узле обычно не сталь, а деревянная полка, в которую вгрызается зуб.
Давление бетона, для контекста
Свежий бетон весит примерно 23–25 кН/м³, поэтому полностью гидростатический столб высотой 3 м дал бы около 70 кПа внизу заливки. Реальное расчётное давление ниже гидростатического, потому что бетон начинает схватываться, и оно зависит от скорости бетонирования, температуры смеси, состава и режима вибрации. Стеновые заливки в обычных условиях дают десятки килопаскалей. Поэтому балки, прогоны и стяжные винты имеют те размеры, которые имеют, — и поэтому лапа, которая этого давления напрямую не видит, может быть тонкой.
2. Геометрия, из-за которой лапа работает
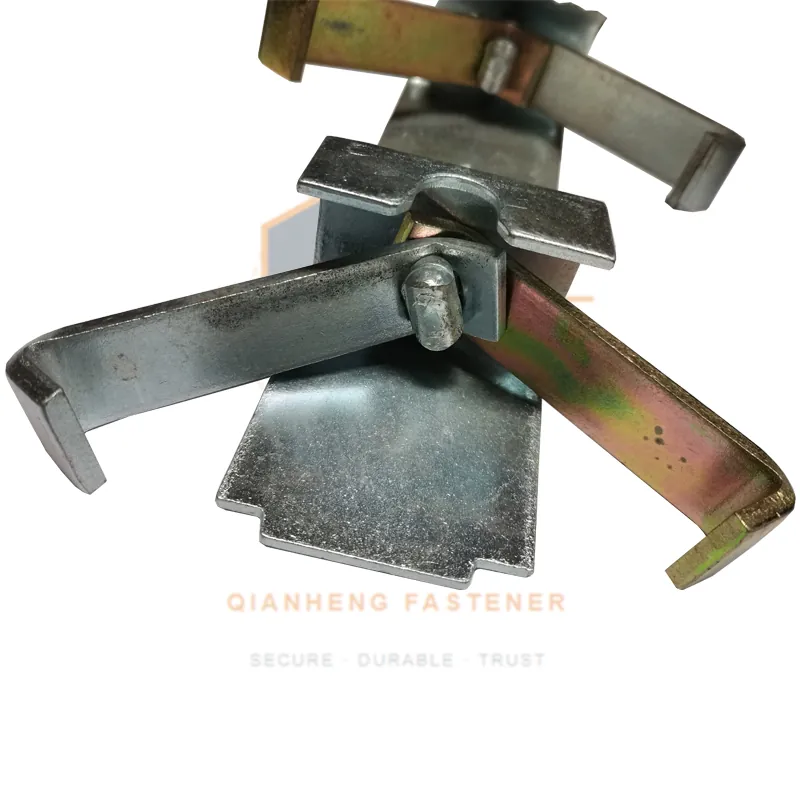
Балка H20 почти не даёт поверхности для захвата: две деревянные полки и стенка между ними, и доступна только наружная грань и кромка полки 80 мм, которая уже работает конструктивно. Всё, что делает лапа, следует из этого ограничения.
| Элемент | За что отвечает | Что происходит при ошибке |
|---|---|---|
| Зев крюка | Определяет, на какую толщину и состояние полки лапа закроется | Слишком узкий — не сядет на разбухшее или окрашенное дерево; слишком широкий — будет качаться при вибрации |
| Профиль зуба | Вгрызается в грань полки, чтобы лапа не ехала вдоль балки | Округлённые зубья проскальзывают; слишком агрессивные грызут полку и сокращают ресурс балки |
| Пружина / преднатяг | Держит крюк закрытым до забивки клина | Слабая пружина — лапа падает при перестановке, ещё до того, как кто-то это заметит |
| Клин | Превращает крюк в жёсткий зажим и выбирает допуск | Потерянные клинья — самая частая причина, почему лапа просто не используется |
| Корпус / хвостовик | Связывает лапу с кромкой палубы или прогоном | Не тот хвостовик — лапа не достаёт до прогона, под который её купили |
Два практических замечания. Дерево двигается: полка балки, простоявшая под дождём, не того размера, что просушенная на складе неделю, а отремонтированные и окрашенные балки отличаются ещё сильнее. Размер зева, рассчитанный только на новую сухую балку, станет проблемой к третьему циклу. И поскольку полка — мягкий элемент, зуб острее нужного не делает узел прочнее: он делает слабее балку, а балка стоит в сотни раз дороже лапы.
3. Что на самом деле значит «штампованная»
Поставщики называют эти детали штампованными, гнутыми или формованными, и слова употребляют свободно. Вот процесс, из которого получается лапа, и почему каждый шаг важен для детали, которую вы получите.
- Вырубка. Плоский контур вырезают из полосы или листа. Вырубка оставляет характерную кромку: гладкую зону среза, затем зону скола и заусенец. Здесь во многом и решается ресурс лапы, потому что трещина, начавшаяся на кромке вырубки, пойдёт дальше.
- Пробивка. Отверстия под клин, ось и крепёж к палубе пробивают. Зазор пуансон–матрица определяет высоту заусенца; заусенец в отверстии под клин — это то, из-за чего клин заедает, а потом по нему бьют молотком.
- Формовка. Крюк гнут в один или несколько переходов. Ключевой параметр — радиус гиба относительно толщины материала: слишком малый — наружное волокно переходит предел вытяжки металла, слишком большой — деталь теряет жёсткость и зев раскрывается.
- Чеканка зубьев. Профиль зуба вдавливают под высоким местным давлением, а не режут. Это сделано намеренно: чеканка наклёпывает поверхность зуба, а наклёпанный зуб служит гораздо дольше мягкого.
- Обрезка и снятие заусенцев. Зачистка кромок. Дешёвые детали этот шаг пропускают, и именно заусенец режет перчатки и цепляется за полки балок.
- Покрытие. Цинкование, окраска или механическая обработка. На площадке покрытие постоянно борется с влажной щелочной средой, поэтому выбор покрытия — решение по обслуживанию, а не по внешнему виду.
Почему штамповка выигрывает здесь, а где не выигрывает
Штамповка — не дешёвый вариант, который случайно работает. Для этой детали она правильная:
- Стабильность. Последовательный штамп даёт одну геометрию на десятитысячной детали так же, как на десятой. Когда сотни лап на щит должны садиться на одну и ту же полку, стабильность важнее прочности.
- Направление волокон. Формовка идёт вдоль волокна проката вокруг гиба, а не поперёк, как при механической обработке.
- Пластичность в работе. Штампованная лапа деформируется до разрушения. Бригада видит гнутую лапу и списывает её. Эта видимая подсказка — элемент безопасности.
- Вес и время цикла. Тонкая стенка, малая масса, работа одной рукой.
Где штамповка не ответ: крюк тяжёлого зажима балки H20, который держит нагрузку прогона, — другая задача, и там лучше работает литой крюк из высокопрочного чугуна. Именно так устроен наш зажим: литые крюки из высокопрочного чугуна и штампованный корпус — литьё там, где нужна жёсткая износостойкая геометрия, штамповка там, где нужны пластичность, лёгкость и повторяемость.
Износ штампа: причина отказов, о которой никто не спрашивает
В каждой штампованной детали записано состояние штампа, с которого она сошла. По мере износа качество срезанной кромки падает, заусенец растёт, а радиус гиба фактически уменьшается, потому что металл течёт не так, как на новом штампе. Детали выглядят нормально. Они просто трескаются раньше — на гибе, на третьем-четвёртом цикле, а не на тридцатом.
Это тот единственный вопрос, который стоит задать поставщику штамповки: как часто перетачивают штампы и каков интервал контроля? Поставщик, который перетачивает по графику и контролирует качество кромки по партиям, производит другую деталь — не ту, что у того, кто работает штампом до поломки. На фото детали одинаковые, на стене ведут себя по-разному.
4. Материалы
Наши лапы штампуют из Q235 — конструкционной углеродистой стали, которая правильно подходит для гнутой детали такого размера: чисто формуется, сваривается, если нужно по конструкции, стабильно поставляется с металлургических заводов. Если у закупщика есть причина идти дальше, варианты такие:
| Материал | Когда он оправдан | Компромисс |
|---|---|---|
| Q235 | Стандарт для гнутых лап: достаточная прочность, отличная формуемость | Минимальная цена, стандартная поставка |
| Q355 (более высокий предел текучести) | Когда конструкция определяется жёсткостью или нужна меньшая толщина | Окно формовки чуть уже, материал дороже |
| Легированная / пружинная сталь для пружины | Когда элемент преднатяга отдельный и циклится постоянно | Нужно, только если пружина отдельная и циклится постоянно |
| Литейный высокопрочный чугун (например, QT450-10) | Крюки, которые держат нагрузку уровня прогона и должны сохранять геометрию | Тяжелее, жёстче, может треснуть при ударе; для лапы не стандарт |
Покрытие — вторая половина решения по материалу. Цинк даёт жертвенную защиту во влажной щелочной среде и лучше держит истирание при перестановках, чем краска. Краска дешевле и проще в подкраске, но стирается с контактных поверхностей первыми — а именно там начинается коррозия. При любом выборе важнее самого покрытия хранение на площадке: сборки под навесом и просушенные между заливками служат дольше, чем стоящие в воде, независимо от финиша.
5. Как лапы реально выходят из строя
Мы ещё не видели лапу, отказавшую из-за недостатка прочности. Отказы, из-за которых лапа идёт в металлолом, такие:
- Трещина на кромке гиба. Начинается волосяной линией на наружном волокне гиба и растёт с каждым циклом вибрации. Причина обычно изношенный штамп или слишком малый радиус гиба, а не перегруз. Видна, если смотреть.
- Округлённые зубья. Зацеп пропал, лапа едет по полке при вибрации, балка уходит. Случается раньше на лапах, которые открывали молотком, а не клином.
- Потерянный или ослабленный клин. Самая частая причина, почему лапа просто не используется. Клинья мелкие, выпадают при распалубке, и запас никто не заказывает.
- Смятая или изгрызенная полка. Лапа цела, балка нет. Перетянутые крюки и слишком агрессивные зубья убивают полку, а балка H20 стоит в сотни раз дороже лапы.
- Коррозия и нарост бетона. Нарост в зеве меняет фактическую геометрию, лапа перестаёт садиться, и монтажники её продавливают — отсюда гнутый крюк.
- Удар. Лапы, уроненные с высоты на жёсткую поверхность или задетые кромкой щита, получают гнутый крюк. Гнутый — значит списать, а не править: правка нагартовывает гиб второй раз.
Проверка перед применением, десять секунд
- Посмотрите на радиус гиба — любая линия трещины, списать.
- Посмотрите на зубья — округлены или смяты, списать.
- Проверьте, что клин есть и свободно ходит в отверстии.
- Проверьте, что зев закрывается на балке без продавливания.
- Проверьте, что пружина держит крюк закрытым до забивки клина.
Это вся программа обслуживания, и она стоит больше, чем любое усиление самой детали.
6. Сколько лапа реально стоит
Цена покупки — не стоимость. Стоимость — это цена, делённая на число заливок, которые лапа отработала до списания, плюс труд бригады, которая воюет с деталью, не садящейся на место.
| Сценарий | Цена | Циклов | Стоимость на заливку | Скрытая цена |
|---|---|---|---|---|
| Дешёвая лапа, штампы не обслуживают | Низкая | Немного | Может быть самой высокой из трёх | Бригада продавливает детали, щиты задерживаются, балки повреждаются |
| Хорошая штампованная лапа, штампы обслуживают | Средняя | Несколько десятков | Ниже всех на практике | Почти нет |
| Переусложнённая литая лапа | Высокая | Много | Средняя | Тяжелее в работе, медленнее цикл, жёстче к полке |
Ценность во второй строке — и именно она не выигрывает тендер «только по цене». Поэтому спецификация нужна.
7. Пункты спецификации, которые можно отправить поставщику
Вставьте это в запрос цены. Фраза «пришлите вашу лапу» превращается в то, что реально можно сравнить.
- Материал и сертификат. Корпус штампован из Q235 или эквивалента; сертификат завода с номером плавки по партии.
- Толщина листа и допуск. Указанная номинальная толщина с допуском; детали вне допуска — брак.
- Радиус гиба. Поставщик указывает радиус гиба относительно толщины листа и подтверждает его соблюдение по партии.
- Состояние кромок. Кромки вырубки и пробивки без заусенцев; нет заусенца, который цепляет или режет; контроль трещин на кромке по партии с указанием метода и объёма выборки.
- Состояние зубьев. Зубья чеканены или иным образом упрочнены; нет трещин и заминов.
- Обслуживание штампа. Поставщик указывает интервал переточки оснастки и интервал контроля партий.
- Покрытие. Цинкование или указанная альтернатива с указанием толщины или массы покрытия.
- Проверка посадки. Образцы должны садиться на номинальную полку H20 80 мм и в сухом, и в разбухшем состоянии без продавливания и сниматься без молотка.
- Ожидаемый ресурс. Поставщик указывает, на сколько циклов рассчитана деталь, и критерий списания.
- Прослеживаемость и упаковка. Маркировка партии, упаковка по указанному количеству, клин и корпус в одной упаковке, чтобы клинья не терялись при перевозке.
- Запчасти. Клинья и пружины доступны отдельно по указанной цене.
Любой поставщик, который может ответить на одиннадцать пунктов письменно, — это другой поставщик по сравнению с тем, кто может назвать только цену.
8. Смежные детали и что почитать
Лапа — один узел в системе, и полезно знать, что делают соседние узлы:
- Зажим балки H20 — тяжёлый партнёр с литыми крюками для узла прогона: /products/h20-wooden-beam-clamp
- Соединители-лапы для балок — страница деталей, о которых речь: /products/wooden-beam-claw
- Краткий гид по закупке штампованной лапы — что проверить перед заказом: /blog/timber-beam-claw-connector-guide
- Чугун или штампованная сталь для зажимов H20 — как работает разделение материалов на следующем узле: /blog/h20-beam-clamp-cast-iron-vs-pressed
Что мы делаем иначе
Мы штампуем лапы на обслуживаемой оснастке и говорим об этом прямо, потому что именно обслуживание штампа решает, переживёт лапа тридцать циклов или три. Мы держим 300 тонн запаса по всему крепежу, ведём нарезку резьбы, прессование и финишную обработку на площадке 5 000 м² и отгружаем складские размеры за 3 дня, а размеры по чертежу — за 7–15 дней, работая по ISO 9001, ISO 14001 и ISO 45001. Минимальная партия — 500 штук, и мы кладём клин и корпус в одну упаковку, потому что насмотрелись, как клинья пропадают при перевозке.
Если вы задаёте эту деталь под парк щитов, а не под одну заливку, пришлите нам одиннадцать пунктов выше — мы ответим на них письменно.
Полная спецификация и контакты: qianhengform.com