В крупнощитовой опалубке на балках H20 каждый крепёжный элемент существует не просто так, но только один из них несёт бетонирование. Хомут H20 — это соединение деревянной балки со стальным прогоном, узел, через который проходит всё давление свежего бетона и всё, что происходит, когда его недооценили. Понимание того, из чего он сделан и почему из двух разных материалов, — самый быстрый способ покупать хомуты, которые переживут циклы арендного парка.
Анатомия: один хомут, два материала
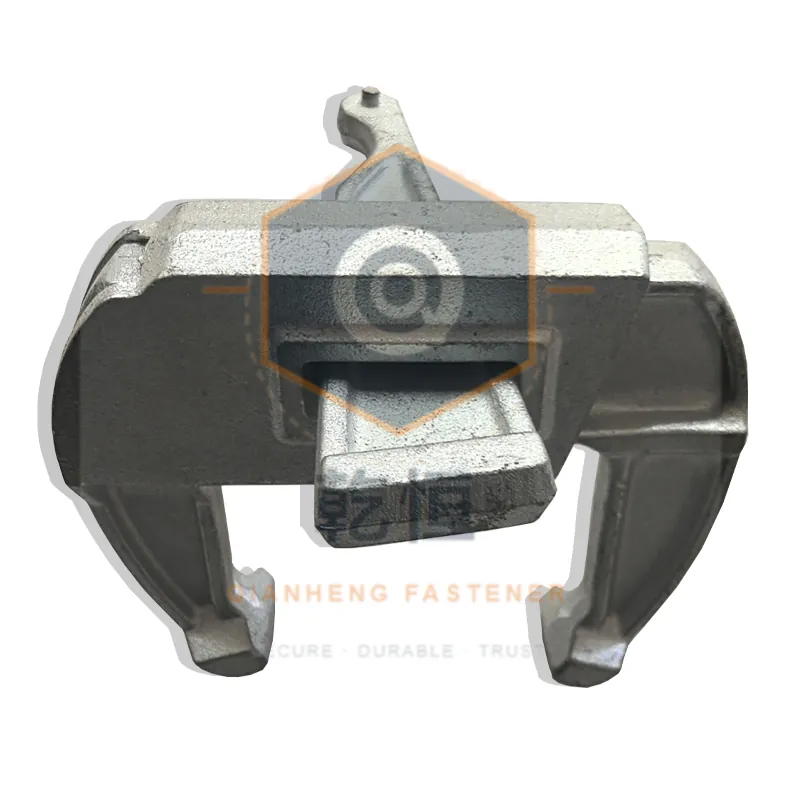
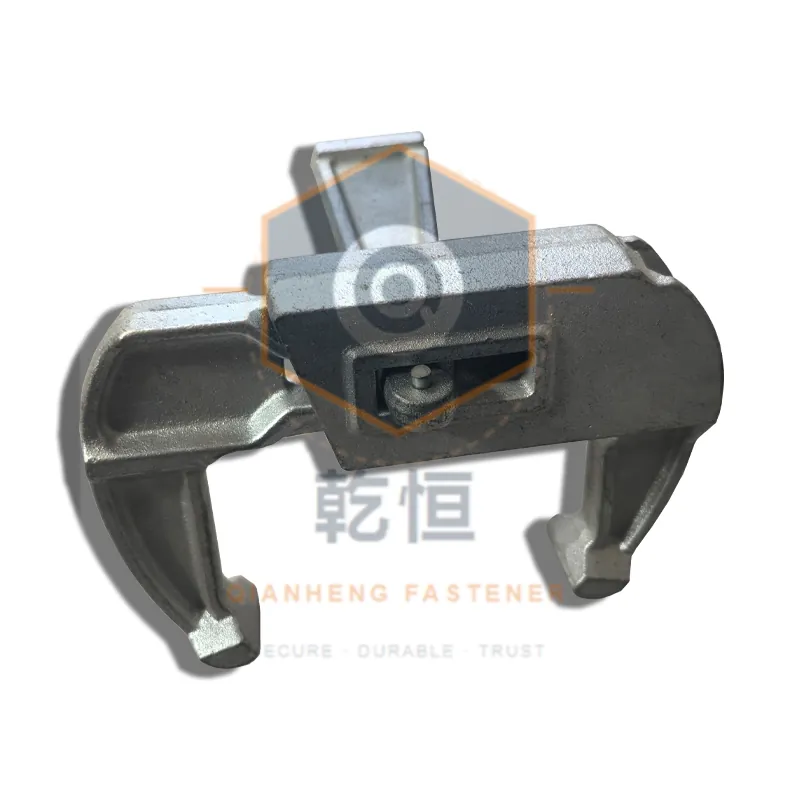
У хомута для балки H20 типа Hünnebeck три рабочие части:
- П-образный корпус, штампованный из листа Q235. Он охватывает полку балки снизу и поднимается вокруг полки прогона. Будучи штампованным, он имеет пружинность: при затяжке подаётся на долю миллиметра, полноценно садится на неидеально ровные полки, а при серьёзной перегрузке раскрывается заметно, а не разлетается.
- Левый и правый крюки, литые из высокопрочного чугуна — обычно QT450-10. Литьё — единственный экономичный способ получить толстый изогнутый крюк с материалом, сосредоточенным по линии нагрузки, а QT450-10 — пластичный чугун: перед изломом он заметно гнётся и тянется, в отличие от серого чугуна, который ломается сразу.
- Барашковая гайка и болт, стягивающие крюки и зажимающие весь «сэндвич» — полку балки плюс полку прогона — в одно сечение.
Такое разделение труда сделано намеренно. Корпус должен прилегать; крюки должны держать точную геометрию захвата тысячи затяжек. Штамповка и литьё хорошо делают каждый своё, поэтому хороший хомут использует оба процесса.
Чугун против штамповки — честное сравнение
Покупатели часто приходят с вопросом «чугун или штамповка — что лучше?» Честный ответ: применительно к хомуту H20 вопрос поставлен неверно — у частей разные задачи. Но тот же вопрос, заданный правильно, важен на уровне всей продуктовой линейки.
Литьё даёт плотность и жёсткость. Литой крюк держит форму при тысячах затяжек барашком; литая деталь держит жёсткие допуски на криволинейных поверхностях. Цена: отливки тяжелее, они разрушаются внезапно, если это хрупкий сорт чугуна, а качество литья зависит от контроля процесса на заводе — песчаные включения и усадочные раковины снаружи не видны.
Штамповка даёт пластичность и прослеживаемость. У листовой стали известная марка в сертификате завода, она гнётся раньше, чем ломается, и дёшева при объёме. Цена: штампованная деталь может быть лишь такой толщины, какую позволяет процесс, тонкие сечения концентрируют напряжения на гибах, а изношенный штампованный хомут теряет геометрию захвата быстрее литого.
Отсюда практическое правило выбора: крюки литые, корпус штампованный, самые нагруженные узлы — сдвоенные. Если поставщик предлагает полностью штампованный хомут по подозрительно низкой цене — экономил он на крюках, проверяйте сначала их. Если предлагает полностью литые — ждите более тяжёлых поставок и внезапных сколов на жёстких площадках.
Что хомут должен держать
Сама балка H20 имеет паспортные значения около 5 кН/м по изгибу и 11 кН по сдвигу по распространённым европейским нормам на балки. Соединение хомута должно передать приходящуюся на балку нагрузку в прогон без проскальзывания. Уважаемые спецификации хомутов попадают в диапазон рабочей нагрузки 500–1000 кг в зависимости от исполнения, а наше усиленное исполнение рассчитано примерно на 1000 кг. Отсюда два следствия:
- Эпюра давления имеет значение. Давление свежего бетона максимально у низа заливки. Нижняя линия прогонов несёт больше всех; хомутам там положен усиленный класс, и сдваивание — дешёвая страховка.
- Проскальзывание, а не разрыв, — обычный вид отказа. Недотянутый или качающийся на неподходящей полке хомут позволяет балке сползать из линии во время бетонирования. Симптом — выпуклая лицевая поверхность панели, а не лопнувший хомут, поэтому дисциплина монтажа значит не меньше класса нагрузки.
Дисциплина монтажа
- Ставьте хомуты барашковыми гайками вниз, чтобы бетонное молочко не забивало резьбу.
- Насадите хомут на балку до упора перед затяжкой; хомут, сидящий на кромке полки, имеет лишь долю площади контакта.
- Подтяните одну сторону, осадите корпус молотком, чтобы он сел без перекоса, затем затяните обе стороны полностью.
- Подтяните повторно после первого подъёма на высоких заливках — древесина под нагрузкой слегка сжимается, и хомут может ослабнуть.
Что проверить перед заказом
- Материал крюков по имени. Укажите в заказе QT450-10 (или эквивалентный сорт высокопрочного чугуна). Просто «чугун» покрывает и серый чугун, который ломается без предупреждения.
- Толщина и марка корпуса. Запросите толщину листа Q235; корпуса тоньше 3 мм — то, на чём экономят дешёвые хомуты.
- Диапазон захвата. Убедитесь, что регулируемый диапазон хомута покрывает вашу комбинацию полок балки и прогона — регулируемый захват и есть смысл конструкции.
- Покрытие. Электрооцинковка для стандартных циклов, горячее цинкование для открытого или прибрежного хранения.
- Запасные крюки. Крюки изнашиваются при многократных затяжках; это сменная деталь. Заказывайте их отдельно, чтобы изношенный крюк не отправил в лом весь исправный хомут.
Один узел — один крепёж
Не используйте хомуты для крепления балки к панели — это работа соединителя-лапы, и там он быстрее. Хомут отрабатывает там, где нагрузка уходит в прогон. Правильное сопоставление крепежа и узла сохраняет и дешевизну, и безопасность.