La garra para viga H20 casi no tiene características de ingeniería declaradas, y por eso es la pieza que más a menudo se especifica mal. El comprador la trata como consumible y compra solo por precio, o la sobredimensiona: encarga una pieza fundida pesada que las cuadrillas detestan y que daña el ala de la viga más que la opción estampada barata.
Este es el análisis técnico que nos habría gustado tener cuando empezamos a fabricar estas piezas. Cuatro asuntos, en el orden en que un comprador los necesita: el papel de la garra en la cadena de cargas, qué hace el estampado con el acero, cómo fallan realmente las garras en obra y qué cláusulas incluir en una especificación para comparar proveedores por algo más que el precio.
1. El papel de la garra en la cadena de cargas
Empiece por la cadena, porque casi toda decisión equivocada sobre la garra viene de colocarla en el sitio equivocado.
El hormigón fresco empuja el tablero del panel. El tablero transmite la carga a las vigas verticales H20. Las vigas apoyan en los largueros horizontales de acero. Los largueros se atan con tirantes anclados al hormigón ya ejecutado o trabajando con tuerca y placa de larguero. Cada kilogramo de presión acaba en el tirante.
La cadena es:
Presión del hormigón → tablero del panel → viga H20 → larguero de acero → tirante → anclaje
La garra aparece en una sola unión de esa cadena: entre la viga y el tablero o el larguero. Su trabajo no es resistir la presión, sino mantener esa unión cerrada.
Ahí está toda la especificación. El tirante es un elemento estructural cuyo fallo tira un muro. La garra es un retenedor cuyo fallo permite que la viga se mueva milímetros en cada hormigonado hasta que una junta se abre y el hormigón lo muestra. Consecuencias muy distintas, objetivos de diseño muy distintos, y por eso una pieza estampada delgada es aquí la respuesta técnica correcta.
Lo que la garra resiste realmente
Tres cosas, en orden de magnitud:
- Separación durante la manipulación. Cuando se iza un panel desde la pila y se voltea, la gravedad intenta sacar las vigas de sus garras. Suele ser la mayor carga sostenida que ve la garra, y es peso propio, no carga de hormigón.
- Vibrado y efectos dinámicos. El vibrador de aguja y el vertido mantienen el conjunto en movimiento. Cargas pequeñas pero cíclicas, y lo cíclico es lo que revela una grieta iniciada en el radio de doblado.
- Deriva fuera de posición. Una viga sin retener se desliza a lo largo del larguero durante el hormigonado; el resultado es una rebaba vertical en la cara vista del hormigón.
Como orden de magnitud, solo ilustrativo: un panel de unos 2,4 × 2,7 m con tablero, vigas y largueros pesa en torno a 1,5–2,5 kN de acero más el tablero; si ocho garras comparten la retención de ese conjunto durante el volteo y se aplica un coeficiente dinámico de unos 1,5 por el movimiento de la grúa, el resultado queda muy por debajo de 1 kN por garra. Compárese con un tirante en ese mismo muro, que trabaja en decenas de kilonewtons. La garra está dos órdenes de magnitud por debajo del elemento que soporta el hormigonado.
Dos advertencias, y son importantes. Primera: ese cálculo es ilustrativo, no un valor de proyecto; la demanda de retención en su obra depende del tamaño del panel, del método de izado y del número de garras, y debe verificarla el ingeniero responsable del encofrado. Segunda, y más útil: el eslabón más débil de esta unión no suele ser el acero, sino el ala de madera en la que muerde el diente.
La presión, para contexto
El hormigón fresco pesa unos 23–25 kN/m³, de modo que una columna totalmente hidrostática de 3 m daría unos 70 kPa en el fondo del vertido. La presión real de cálculo es menor que el valor hidrostático porque el hormigón empieza a fraguar, y depende del ritmo de vertido, la temperatura, la mezcla y la práctica de vibrado. Los muros en condiciones normales se mueven en decenas de kilopascales. Por eso las vigas, largueros y tirantes tienen las secciones que tienen — y por eso la garra, que no ve directamente esa presión, puede ser delgada.
2. La geometría que hace funcionar la garra
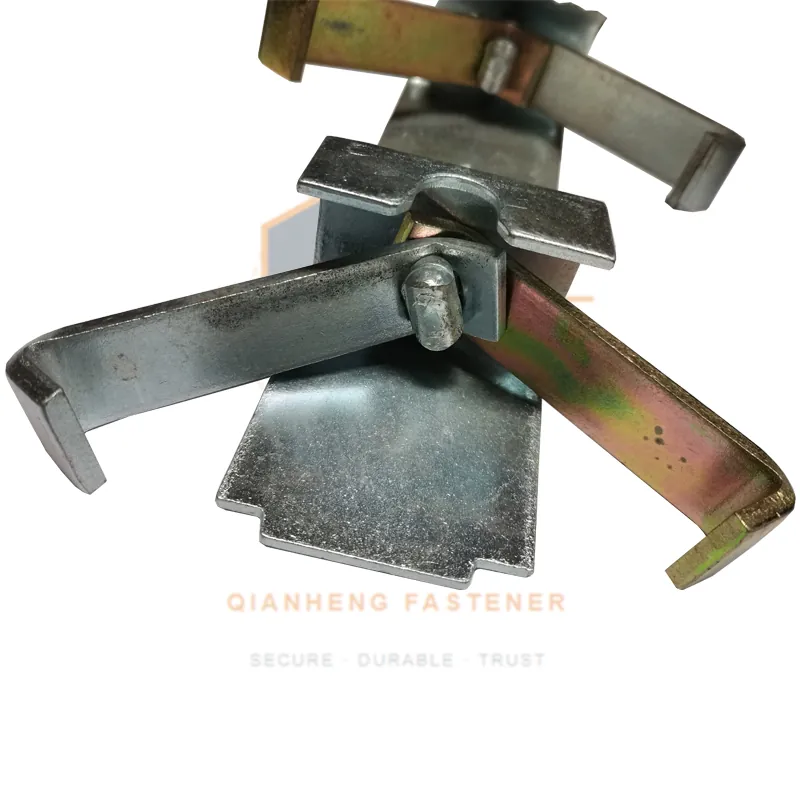
La viga H20 ofrece casi nada donde agarrar: dos alas de madera y un alma entre ellas, y solo es accesible la cara exterior y el canto de un ala de 80 mm que ya está trabajando estructuralmente. Todo lo que hace la garra se deriva de esa limitación.
| Elemento | Para qué sirve | Qué pasa si está mal |
|---|---|---|
| Garganta del gancho | Define sobre qué espesor y estado del ala cerrará | Demasiado estrecha no asienta sobre madera hinchada o pintada; demasiado ancha baila con el vibrado |
| Perfil del diente | Muerde la cara del ala para que la garra no deslice por la viga | Dientes redondeados resbalan; dientes demasiado agresivos mastican el ala y acortan la vida de la viga |
| Muelle / precarga | Mantiene el gancho cerrado antes de clavar la cuña | Muelle débil: la garra se cae durante la manipulación, antes de que nadie lo note |
| Cuña | Convierte el gancho en una pinza rígida y absorbe tolerancias | Las cuñas perdidas son la causa más común de que una garra no se use |
| Cuerpo / cola | Une la garra al canto del panel o al larguero | Cola equivocada: la garra no llega al larguero para la que se compró |
Dos notas prácticas. La madera se mueve: un ala que ha estado bajo la lluvia no mide lo mismo que otra secada una semana en patio, y las vigas reparadas o pintadas varían más todavía. Una garganta pensada solo para una viga nueva y seca será un problema para el tercer ciclo. Y como el ala es el elemento blando, un diente más afilado de lo necesario no hace la unión más fuerte: hace la viga más débil, y una viga cuesta cientos de veces lo que una garra.
3. Qué significa realmente «estampada»
Los proveedores describen estas piezas como estampadas, prensadas o conformadas, y usan los términos con soltura. Este es el proceso del que sale una garra, y por qué cada paso importa para la pieza que recibe.
- Corte del contorno. La silueta plana se corta de la banda o chapa. El corte deja un canto característico: una banda de cizalla lisa, luego una banda de fractura y luego la rebaba. Aquí se decide en gran parte la vida de la garra, porque una grieta que empieza en el canto de corte seguirá avanzando.
- Punzonado. Los agujeros para la cuña, el eje y la fijación al panel. La holgura punzón–matriz define la altura de la rebaba; una rebaba en el agujero de la cuña es lo que hace que la cuña se atasque y acabe a martillazos.
- Conformado. El gancho se dobla en una o varias pasadas. El parámetro clave es el radio de doblado respecto al espesor: demasiado pequeño y la fibra exterior supera la capacidad del acero; demasiado grande y la pieza pierde rigidez y la garganta se abre.
- Acuñado de los dientes. El perfil del diente se imprime con alta presión local, no se corta. Es deliberado: el acuñado endurece por deformación la cara del diente, y un diente endurecido dura mucho más que uno blando.
- Recorte y desbarbado. Limpieza de cantos. Las piezas baratas se saltan este paso, y esa rebaba es la que corta guantes y se engancha en las alas de las vigas.
- Tratamiento superficial. Zincado, pintura o acabado mecánico. En obra el recubrimiento combate la exposición húmeda y alcalina constante, así que elegirlo es una decisión de mantenimiento más que estética.
Por qué gana el estampado aquí, y dónde no gana
El estampado no es la opción barata que funciona por casualidad. Para esta pieza es la correcta:
- Consistencia. Una matriz progresiva produce la misma geometría en la pieza diez mil que en la diez. Cuando cientos de garras por panel deben asentar en la misma ala, la consistencia vale más que la resistencia.
- Dirección de la fibra. El conformado sigue la fibra del laminado alrededor del doblado en vez de cortarla, como haría el mecanizado.
- Ductilidad en servicio. Una garra estampada se deforma antes de romper. La cuadrilla ve una garra doblada y la retira. Ese aviso visible es una característica de seguridad.
- Peso y tiempo de ciclo. Pared delgada, poca masa, se maneja con una mano.
Donde el estampado no es la respuesta: el gancho de una abrazadera pesada para viga H20 que toma cargas de larguero es otro trabajo, y ahí un gancho fundido de hierro dúctil funciona mejor. Esa es la lógica de nuestra abrazadera: ganchos fundidos de hierro dúctil y cuerpo estampado — fundición donde hace falta geometría rígida y resistente al desgaste, estampado donde hacen falta ductilidad, ligereza y repetibilidad.
Desgaste de la matriz: la causa de fallo que nadie pregunta
Cada pieza estampada lleva escrita la salud de la matriz de la que salió. Según se desgasta, la calidad del canto cortado baja, la rebaba crece y el radio de doblado se reduce en la práctica porque el material ya no fluye como cuando la matriz era nueva. Las piezas siguen pareciendo correctas. Simplemente se agrietan antes, en el doblado, en el tercer o cuarto ciclo en lugar del trigésimo.
Esta es la única pregunta que merece la pena hacer a un proveedor de estampación: ¿cada cuánto se rectifican las matrices y cuál es el intervalo de inspección? Un proveedor que rectifica según programa e inspecciona la calidad del canto por lote fabrica una pieza distinta de la de quien usa la matriz hasta que se rompe. En foto las piezas son idénticas; en un muro se comportan diferente.
4. Notas sobre materiales
Nuestras garras se estampan en Q235, un acero al carbono estructural general que es la elección correcta para una pieza conformada de este tamaño: se conforma limpio, se suelda si el diseño lo pide y tiene suministro de fábrica constante. Si el comprador tiene motivo para ir más allá, las opciones son:
| Material | Cuándo se justifica | Contrapartida |
|---|---|---|
| Q235 | Opción estándar para garras conformadas: resistencia suficiente, excelente conformabilidad | Coste más bajo, suministro estándar |
| Q355 (límite elástico mayor) | Cuando el diseño se gobierna por rigidez o se quiere menor espesor | Ventana de conformado algo más estrecha, material más caro |
| Acero aleado / para muelles en el muelle | Cuando el elemento de precarga es pieza independiente y se cicla constantemente | Solo si el muelle es independiente y se cicla mucho |
| Hierro dúctil fundido (p. ej. QT450-10) | Ganchos que toman cargas de nivel de larguero y deben mantener geometría | Más pesado, rígido, puede agrietarse por impacto; no es estándar para la garra |
El recubrimiento es la otra mitad de la decisión de material. El zincado da protección sacrificial frente al ambiente húmedo y alcalino y resiste la abrasión de las manipulaciones mejor que la pintura. La pintura es más barata y fácil de retocar, pero se desgasta primero en las caras de contacto, que es exactamente donde empieza la corrosión. Con cualquiera de las dos, el almacenamiento en obra importa más que el recubrimiento: los conjuntos bajo cubierta y secados entre hormigonados duran más que los que quedan encharcados, con independencia del acabado.
5. Cómo fallan realmente las garras
Todavía no hemos visto una garra fallar por falta de resistencia. Los fallos que mandan una garra a la chatarra son estos:
- Grieta en el canto del doblado. Empieza como una línea capilar en la fibra exterior del doblado y crece con cada ciclo de vibrado. La causa suele ser una matriz desgastada o un radio de doblado demasiado pequeño, no una sobrecarga. Se ve si se mira.
- Dientes redondeados. El mordisco ha desaparecido, la garra desliza por el ala con el vibrado y la viga se mueve. Ocurre antes en garras que se han abierto a martillazos en vez de soltar la cuña.
- Cuña perdida o suelta. La causa más común de que una garra no se use. Las cuñas son pequeñas, se caen al desencofrar y nadie pide repuestos.
- Ala aplastada o masticada. La garra está bien; la viga no. Ganchos apretados de más y dientes demasiado agresivos destruyen el ala, y una viga H20 cuesta cientos de veces más que una garra.
- Corrosión y acumulación de hormigón. El residuo en la garganta cambia la geometría efectiva, la garra deja de asentar y los montadores la fuerzan, de ahí el gancho doblado.
- Daño por impacto. Garras caídas desde altura sobre superficie dura o golpeadas por el canto de un panel acaban con el gancho doblado. Doblado significa retirar, no enderezar: enderezar vuelve a endurecer por deformación el mismo doblado.
Comprobación antes del uso, diez segundos
- Mire el radio de doblado — cualquier línea de grieta, retirar.
- Mire los dientes — redondeados o aplastados, retirar.
- Compruebe que la cuña está y se mueve libre en el agujero.
- Compruebe que la garganta cierra sobre la viga sin forzar.
- Compruebe que el muelle mantiene el gancho cerrado antes de meter la cuña.
Ese es todo el programa de mantenimiento, y vale más que cualquier mejora de la pieza en sí.
6. Cuánto cuesta realmente una garra
El precio de compra no es el coste. El coste es el precio dividido por el número de hormigonados que la garra entrega antes de retirarse, más el trabajo de una cuadrilla peleando con una pieza que no asienta.
| Escenario | Precio unitario | Ciclos | Coste por hormigonado | Coste oculto |
|---|---|---|---|---|
| Garra barata, matrices sin mantenimiento | Bajo | Pocos | Puede ser el más alto de los tres | La cuadrilla fuerza piezas, los paneles se retrasan, las vigas se dañan |
| Garra estampada correcta, matrices mantenidas | Medio | Varias decenas | El más bajo en la práctica | Casi ninguno |
| Garra fundida sobredimensionada | Alto | Muchos | Medio | Más pesada de manejar, ciclo más lento, más dura con el ala |
El valor está en la segunda fila, y no es la fila que gana una licitación solo por precio. Por eso hace falta una especificación.
7. Cláusulas de especificación que puede enviar a proveedores
Pegue esto en una solicitud de oferta. Convierte «mándeme su garra» en algo que realmente se puede comparar.
- Material y certificado. Cuerpo estampado en Q235 o equivalente; certificado de fábrica con número de colada por lote.
- Espesor de chapa y tolerancia. Espesor nominal declarado con tolerancia; piezas fuera de tolerancia rechazables.
- Radio de doblado. El proveedor declara el radio respecto al espesor y confirma que se mantiene en el lote.
- Estado de los cantos. Cantos de corte y punzonado desbarbados; sin rebaba que enganche o corte; inspección de grietas en canto por lote, con método y muestreo declarados.
- Estado de los dientes. Dientes acuñados o endurecidos por otro procedimiento; sin grietas ni dobleces.
- Mantenimiento de la matriz. El proveedor declara el intervalo de rectificado del utillaje y el intervalo de inspección por lotes.
- Recubrimiento. Zincado o alternativa declarada, con espesor o masa de recubrimiento indicados.
- Comprobación de asiento. Las muestras deben asentar en un ala nominal H20 de 80 mm tanto en seco como hinchada, sin forzar, y soltarse sin martillo.
- Vida esperada. El proveedor declara para cuántos ciclos está especificada la pieza y el criterio de retirada.
- Trazabilidad y embalaje. Marcado de lote, embalaje por cantidad declarada, cuña y cuerpo en el mismo embalaje para que las cuñas no se pierdan en el transporte.
- Repuestos. Cuñas y muelles disponibles por separado a precio declarado.
Cualquier proveedor que pueda responder por escrito a once cláusulas es un proveedor distinto del que solo puede dar un precio.
8. Piezas relacionadas y lecturas
La garra es una unión dentro de un sistema, y conviene saber qué hacen las uniones vecinas:
- Abrazadera para viga H20 — la pareja de trabajo pesado, con ganchos de hierro dúctil para la unión al larguero: /products/h20-wooden-beam-clamp
- Conectores de garra para vigas — la página de las piezas tratadas aquí: /products/wooden-beam-claw
- Guía breve de compra de la garra estampada — qué comprobar antes de pedir: /blog/timber-beam-claw-connector-guide
- Hierro fundido o acero prensado para abrazaderas H20 — cómo funciona el reparto de materiales en la unión siguiente: /blog/h20-beam-clamp-cast-iron-vs-pressed
Qué hacemos distinto
Estampamos garras con utillaje mantenido y lo decimos abiertamente, porque el mantenimiento de la matriz es la variable que decide si una garra sobrevive treinta ciclos o tres. Mantenemos 300 toneladas de stock en toda la gama de fijaciones, hacemos laminado de rosca, prensado y acabado en nuestras instalaciones de 5.000 m² y enviamos medidas de stock en 3 días y medidas según plano en 7–15 días, bajo ISO 9001, ISO 14001 e ISO 45001. El pedido mínimo es de 500 piezas, y embalamos cuña y cuerpo juntos porque hemos visto desaparecer demasiadas cuñas en el transporte.
Si está especificando esta pieza para una flota de paneles y no para un solo hormigonado, mándenos las once cláusulas anteriores y las responderemos por escrito.
Especificaciones completas y contacto: qianhengform.com