
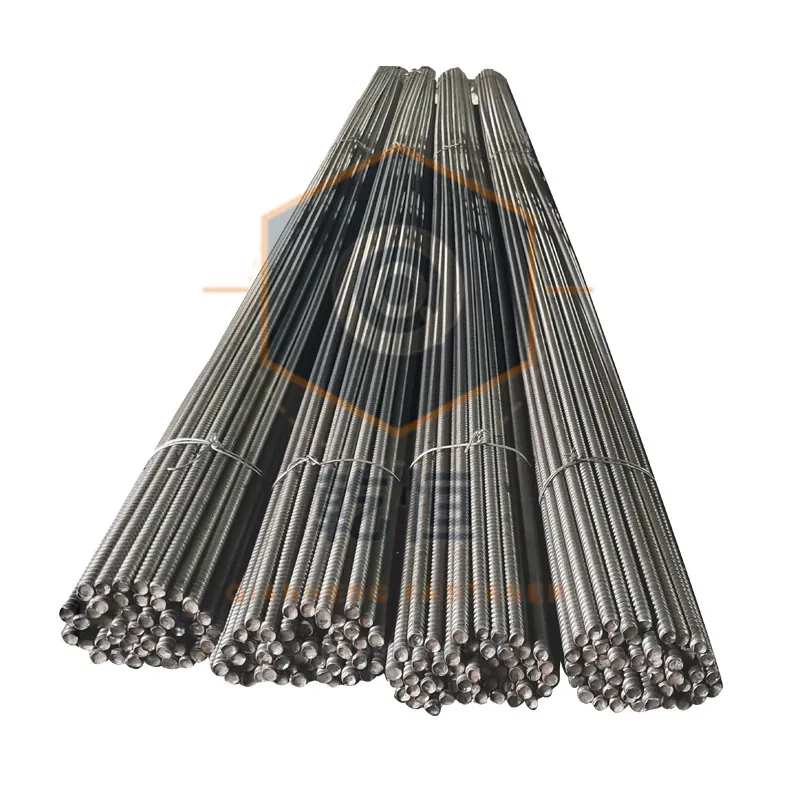
Tirante de Encofrado D12: Capacidad, Rosca y Paso a D15
> En resumen > - Lo que D12 realmente es importa antes que la tabla de capacidad. > - El "12" no es el diámetro de la armadura, y la diferencia no es académica. > - La capacidad se verifica mediante ensayo de tracción por lote.
El D12 es el tirante de encofrado pequeño más común y el que con más frecuencia se utiliza fuera de su rango admisible. Nominalmente es una rosca de 12 mm, de unos 0.74 kg/m, que se suministra normalmente entre 200 mm y 6000 mm y se emplea con una tuerca de disco de 100 mm. Es barato, ligero y universal, y por eso acaba en muros delgados, paneles de relleno, estructura secundaria y obras provisionales. Esa misma universalidad es el problema: se aplica a muros de cortante de 300 mm con velocidades de hormigonado elevadas, sus cifras de 35 kN y 50 kN se copian en las hojas de cálculo como valores de proyecto, y se sustituye sin más la barra roscada ordinaria de 60° por la rosca trapecial.
Nuestros propios datos de producción y ensayo están disponibles bajo petición — consulte cómo funciona nuestra fábrica y contacte con el equipo técnico.
Este artículo recorre toda la cadena: geometría de la rosca, reducción de sección, calidad del acero, la diferencia entre una capacidad garantizada y una carga admisible, el ajuste de los elementos de bloqueo y un método de selección basado en el espesor del muro y la velocidad de hormigonado. Cada fórmula indica sus símbolos y unidades, y cada ejemplo resuelto incluye sus resultados intermedios para poder comprobarlo con una calculadora.
D12 es una barra de anclaje para encofrados con un diámetro nominal mayor de rosca de 12 mm, utilizada en diversas aplicaciones de encofrado. Capacidad garantizada se refiere a la carga a la que la sección alcanza el límite inferior de la resistencia a tracción del material, cercana al punto de fractura. Carga de diseño admisible significa la capacidad garantizada dividida por un coeficiente de seguridad, típicamente 2,0, utilizado en el diseño estructural. Rosca trapezoidal es un perfil de rosca con un ángulo de flanco de 30°, que ofrece una mejor resistencia al desgaste y propiedades autorroscantes en comparación con una rosca métrica de 60°. Área efectiva es el área transversal de la barra de anclaje tras tener en cuenta la reducción debida a la rosca, utilizada para los cálculos de resistencia.
Qué resuelve esta guía
Vaya primero a la conclusión. El D12 es un tirante de baja capacidad, bajo peso y gran versatilidad. Es la elección correcta cuando la carga por tirante se mantiene cómodamente por debajo de 25.0 kN en acero 45# o de 17.5 kN en Q235. Cuando la carga calculada por tirante se acerca o supera ese valor, densificar la separación suele ser más caro que dar el paso a un D15.
Las cifras que respaldan esa afirmación son estas. Un D12 en 45# tiene una capacidad garantizada de unos 50 kN; dividida por un coeficiente de seguridad de 2.0, resulta una carga admisible de proyecto de 25.0 kN. La versión en Q235 da unos 35 kN y 17.5 kN, respectivamente. Esas dos cifras son el techo de lo que puede dar un D12.
Expresado en superficie de muro: en un muro de cortante normal hormigonado a 2 m/h con hormigón a 20 °C, la presión lateral de proyecto es de unos 68 kN/m². Un D12 en 45# puede entonces soportar 25.0 ÷ 68.0 = 0.368 m², es decir, una retícula de aproximadamente 500 × 700 mm. Un D12 en Q235 soporta 0.257 m², aproximadamente 500 × 500 mm. Esas superficies son el límite físico del producto.
Existe además un límite económico. En obra, una separación de tirantes inferior a 500 × 500 mm (0.30 m² de área tributaria) ya es densa, porque reducir la separación multiplica los elementos de bloqueo, las filas de largueros y la mano de obra de montaje, y nada de ello disminuye porque el tirante sea más pequeño. De ahí se sigue un criterio sencillo: el D12 en 45# sigue siendo económico hasta una presión de proyecto de unos 83 kN/m², y el D12 en Q235 hasta unos 58 kN/m². Ambos umbrales se verifican con ejemplos resueltos más adelante en este artículo.
Merece ir al principio una frase más, porque decide si el D12 se usa correctamente o no: 35 kN y 50 kN son capacidades garantizadas, no cargas admisibles de proyecto. Corresponden a que la sección alcance el límite inferior de la resistencia a la tracción del material, es decir, cerca del punto de rotura. El proyecto debe dividir además por un coeficiente de seguridad. Tratar un valor garantizado como valor admisible equivale a fijar en silencio el coeficiente de seguridad en 1.0, y es el error analítico más habitual detrás de los fallos con D12.
1. Qué es el D12 y por qué el "12" no es el diámetro de la barra
El D12 es un tirante con un diámetro exterior de rosca nominal de 12 mm, laminado a partir de barra redonda trefilada en frío hasta formar una rosca trapecial, con una tuerca de disco en cada extremo que aprieta el encofrado y los largueros contra la presión lateral del hormigón fresco. Es un elemento reutilizable: se desencofra, se limpia, se endereza si hace falta y se vuelve a usar.
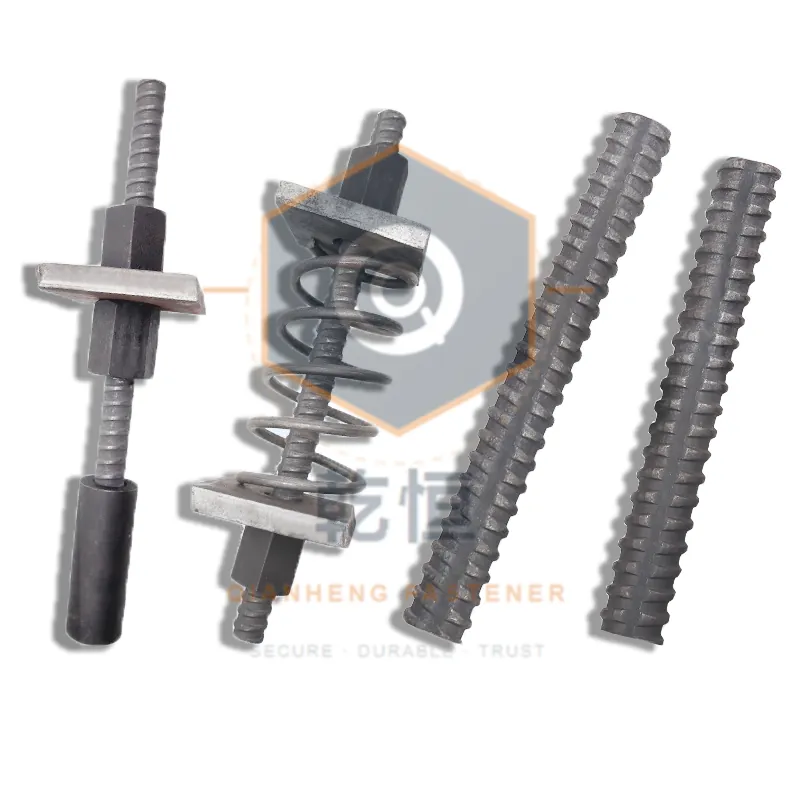
El "12" se refiere al diámetro exterior de la rosca, no al cuerpo de la barra. Esa distinción afecta directamente al cálculo de la capacidad, como muestran los apartados siguientes.
Cómo trabaja un tirante D12
Un tirante D12 es una única rosca laminada continua, sin manguito intermedio. La rosca llega casi hasta cada extremo, dejando un tramo liso corto o una salida de rosca. Atraviesa los taladros alineados de las caras del encofrado y, en cada extremo, el camino de carga es: cara del panel → correa secundaria → larguero principal (normalmente un par de tubos φ48) → elemento de bloqueo (tuerca de disco de 100 mm) → extremo del tirante sobresaliendo 1 a 3 pasos.
La presión del hormigón fresco actúa primero sobre el panel, el panel la transmite a las correas secundarias, estas cargan el larguero de doble tubo y el larguero carga la tuerca de disco y el tirante, que equilibran ambas caras entre sí. Cada eslabón de esa cadena es un elemento estructural, y el fallo de cualquiera de ellos se manifiesta como un abombamiento del encofrado, pero la causa raíz es distinta en cada caso.
El tirante es el único elemento de la cadena que trabaja a tracción pura. Todo lo demás flexiona. Esa diferencia es la clave para entender la lógica de selección: en un elemento a flexión, la tensión escala con el cuadrado de su luz y la flecha con la cuarta potencia, mientras que en un elemento a tracción la tensión escala solo con el área tributaria que soporta. Si se abre la separación de tirantes, el larguero alcanzará su límite antes que el tirante.
Por qué rosca trapecial y no una rosca estándar de 60°
Los tirantes de encofrado utilizan una rosca trapecial convencional o redondeada con un ángulo de flanco de 30°, no los 60° de una rosca métrica ordinaria. Cuatro razones prácticas.
Un fondo de rosca más grueso resiste mejor el desgaste y el desencofrado. Un perfil trapecial básico tiene una anchura de fondo de unas 0.366 veces el paso; una rosca ordinaria de 60° tiene 0.25 veces el paso o menos. Con un diámetro nominal de 12 mm, una M12 de paso grueso tiene un paso de 1.75 mm y una anchura de fondo cercana a 0.44 mm, mientras que una rosca trapecial de 3 mm de paso da unos 1.10 mm, dos veces y media más. Un fondo más ancho reduce el coeficiente de concentración de tensiones y frena el redondeo de la cresta con los montajes repetidos.
Menor fuerza radial, de modo que la tuerca puede ser delgada. Cuanto mayor es el ángulo de flanco, mayor es la componente radial en que se descompone la fuerza normal, que empuja la tuerca hacia fuera. Un flanco de 30° se descompone radialmente mucho menos que uno de 60°, así que la tuerca no necesita pared gruesa para soportar la tracción. Eso es precisamente lo que hace posible una tuerca de disco estampada, de pared delgada y cara grande.
Un ángulo de hélice pequeño, de modo que se autobloquea. A pesar del paso grueso, la rosca es profunda, por lo que el ángulo de hélice se mantiene pequeño. Junto con la lechada de hormigón que rellena la rosca, la tuerca resiste aflojarse por vibración durante el vibrado y el hormigonado. Esto es más importante en muros altos y pilares.
Un perfil redondeado es más benigno con el fondo. Una rosca trapecial redondeada mantiene el flanco de 30° pero curva tanto la cresta como el fondo. El mayor radio de fondo reduce aún más la sensibilidad a la entalla: el coeficiente de concentración de tensiones puede ser un 20–30% menor que el de un perfil de esquinas vivas. La forma redondeada también deja fluir el metal con más libertad durante el laminado, lo que alarga la vida de la terraja y deja una superficie más lisa en la que la lechada no se agarra.
Los inconvenientes son igual de claros: una rosca gruesa y profunda tiene una sección eficaz menor que una rosca fina de 60° con el mismo diámetro nominal, y el laminado consume parte de la sección de la barra. Por eso un tirante de 12 mm tiene una sección eficaz de solo unos 84 mm², mientras que los 113 mm² que se obtienen del diámetro nominal no pueden usarse en los cálculos de resistencia.
Sección nominal, eficaz y de fondo
Ponga las tres secciones de un D12 una al lado de otra y la cifra de capacidad deja de ser un misterio. Tome un diámetro exterior d = 12 mm y un paso P = 3 mm: altura básica de rosca H1 = P/2 = 1.5 mm, con una holgura de cresta de 0.25 mm.
Sección nominal. A partir del diámetro exterior, A = π × d² / 4 = π × 6² = 113.1 mm². Es la circunferencia circunscrita. Es una descripción dimensional, no un valor de resistencia.
Sección eficaz. Una vez descontado lo que la rosca penetra en la sección neta, el valor empleado para el cálculo de resistencia en un D12 es de unos 84 mm², equivalente a un diámetro de 10.34 mm.
Reducción. 84 ÷ 113.1 = 74.3%, así que la rosca elimina más de una cuarta parte de la sección. Estimar la capacidad a partir de la sección nominal la sobrevalora en torno al 35%, que es el más encubierto de los errores habituales.
¿Por qué la sección eficaz se queda en 84 mm² y no más abajo? Porque las roscas de los tirantes se laminan, no se cortan. El laminado introduce barra redonda trefilada en frío ligeramente por debajo del diámetro exterior en una terraja de laminar rosca y extruye el perfil por flujo plástico: el blanco queda cerca del diámetro medio, la cresta sube a medida que se desplaza material y el fondo acaba solo un poco por debajo del blanco. Cortar una rosca elimina material del diámetro exterior, de modo que el fondo queda necesariamente en el diámetro exterior menos dos veces la altura de rosca y la pérdida de sección es mucho mayor. Las roscas laminadas también mantienen las líneas de flujo del metal continuas en lugar de cortadas, alineando la dirección de fibra de la rosca y de la barra, lo que da mejor comportamiento a fatiga que una rosca cortada.
El peso unitario de 0.74 kg/m corrobora casualmente la conclusión de que el blanco queda cerca del diámetro medio. Con el acero a 7.85 g/cm³, la barra redonda pesa m = 0.00617 × d² kg/m con d en mm. Invirtiendo 0.74 kg/m se obtiene un diámetro equivalente de √(0.74 ÷ 0.00617) = √119.9 = 10.95 mm. Ese valor queda entre el diámetro medio de la rosca (10.34 mm) y el diámetro exterior (12 mm), que es exactamente la geometría que produce el laminado. La consecuencia técnica: el cuerpo de barra de un D12 es del orden de φ11 mm, y 12 mm es el diámetro exterior de la rosca, no el de la barra. Estimar el peso como 0.00617 × 12² = 0.889 kg/m lo sobreestima un 20%, y con ello se desvían el flete y los despieces de coste.
Una advertencia sobre las unidades de comparación. Los pesos unitarios publicados de D15 y D20 (1.39 kg/m y 2.47 kg/m) coinciden exactamente con la fórmula del diámetro nominal (0.00617 × 15² = 1.39 y 0.00617 × 20² = 2.47), mientras que la cifra de 0.74 kg/m del D12 corresponde a un diámetro equivalente de 10.95 mm. El peso unitario puede darse sobre el diámetro exterior de la rosca para una medida y sobre la sección real de la barra para otra. No extrapole entre medidas con una sola fórmula; use un peso medido a la entrega o la cifra declarada por el proveedor. La capacidad es independiente de la longitud del tirante y no guarda relación con el peso unitario; no deben usarse indistintamente.
2. El D12 de un vistazo
La tabla siguiente reúne los parámetros determinantes. Las filas de capacidad son capacidades garantizadas, es decir, valores característicos, no cargas admisibles de proyecto. El proyecto debe dividir por un coeficiente de seguridad; la conversión y su base están en el apartado 4.
| Parámetro | Valor / especificación | Observaciones |
|---|---|---|
| Designación de medida | D12 | Diámetro exterior de rosca de 12 mm |
| Forma de rosca | Trapecial convencional o redondeada | Ángulo de flanco de 30°; fondo más grueso y mejor comportamiento frente a carga y desgaste que una rosca de 60° |
| Paso habitual | 3 mm | Anchura básica de fondo de unos 1.10 mm |
| Calidad del acero | Acero estructural al carbono Q235 / acero al carbono de calidad 45# | Según GB/T 700 y GB/T 699 respectivamente; los equivalentes internacionales más próximos son ASTM A36 o EN S235JR para el Q235, y AISI 1045 o EN C45E para el 45# |
| Longitudes estándar | 200 – 6000 mm | Se dimensionan a partir del espesor del muro + encofrado + largueros + elementos de bloqueo + saliente del extremo, y se redondean al alza |
| Peso unitario | Unos 0.74 kg/m | Diámetro equivalente de barra de unos 10.95 mm |
| Diámetro exterior de rosca d | 12 mm | El origen del "12" |
| Sección nominal | 113.1 mm² | π × 6²; solo dimensional, nunca se usa para resistencia |
| Sección eficaz de rosca A_s | Unos 84 mm² | El valor que se usa para resistencia; diámetro equivalente 10.34 mm |
| Capacidad garantizada, Q235 | Unos 35 kN | Valor característico, correspondiente a una tensión de sección de unos 417 MPa |
| Capacidad garantizada, 45# | Unos 50 kN | Valor característico, correspondiente a una tensión de sección de unos 595 MPa |
| Carga admisible de proyecto, Q235 (K = 2.0) | 17.5 kN | Véase el apartado 4 para la lectura más conservadora de 15.5 kN |
| Carga admisible de proyecto, 45# (K = 2.0) | 25.0 kN | Valor de proyecto |
| Elemento de bloqueo correspondiente | Tuerca de disco de 100 mm | Unos 0.425 kg cada una |
| Acabado superficial | Zincado blanco-azulado (transparente) o amarillo (iridiscente) | Capa de zinc en el intervalo de 5–12 μm; véase el apartado 5 |
| Par de apriete final recomendado | 25 – 40 N·m | No superar los 50 N·m; véase el apartado 8 |
Dos filas de esa tabla son las que más se malinterpretan. La primera es el intervalo de longitudes: 200 mm cubre elementos muy delgados como tabiques de 100 mm, muretes y remates, mientras que 6000 mm cubre elementos muy gruesos o apeos especiales. Ninguno de los dos extremos es habitual; la mayor parte del uso se sitúa entre 500 mm y 1200 mm. La segunda es el par de filas de capacidad: ninguna de las dos depende de la longitud. Un D12 de 300 mm y un D12 de 6000 mm del mismo acero y la misma rosca soportan exactamente la misma tracción. La longitud solo afecta al peso y a la manipulación.
La longitud y el peso escalan linealmente, lo que convierte 0.74 kg/m en una herramienta de trabajo. La tabla siguiente lo convierte para despieces y elevación.
| Longitud (mm) | Peso por tirante (kg) | Peso por 1000 tirantes (kg) | Espesor de muro típico (mm) |
|---|---|---|---|
| 200 | 0.148 | 148 | Unos 40 y menos (muretes, remates, detalles de conexión) |
| 300 | 0.222 | 222 | Unos 100 |
| 400 | 0.296 | 296 | Unos 100 – 150 |
| 500 | 0.370 | 370 | Unos 200 |
| 600 | 0.444 | 444 | Unos 300 |
| 700 | 0.518 | 518 | Unos 400 |
| 800 | 0.592 | 592 | Unos 500 |
| 1000 | 0.740 | 740 | Unos 700 |
| 1200 | 0.888 | 888 | Unos 900 |
| 1500 | 1.110 | 1110 | Unos 1200 |
| 2000 | 1.480 | 1480 | Unos 1700 |
| 3000 | 2.220 | 2220 | Unos 2700 |
| 4000 | 2.960 | 2960 | Unos 3700 |
| 5000 | 3.700 | 3700 | Unos 4700 |
| 6000 | 4.440 | 4440 | Unos 5700 |
Vale la pena memorizar tres cálculos a partir de esa tabla. Uno, convertir peso en longitud: una tonelada de tirante D12 es aproximadamente 1000 ÷ 0.74 = 1351 m, así que diez toneladas son unos 13 514 m, base del flete y del stock. Dos, estimar un paquete: un D12 de 600 mm pesa 0.444 kg, de modo que 1000 tirantes suman 444 kg, lo que indica de un vistazo si dos personas pueden mover el paquete. Tres, verificar un despiece: superficie de muro por tirantes por metro cuadrado por peso por tirante da el peso total de tirante, como se desarrolla en el apartado 7. La fila más larga, 6000 mm con 4.44 kg por tirante, exige bastidores y equipo de elevación dedicados.
3. Q235 frente a 45#: qué acero y cuándo
La diferencia entre Q235 y 45# no es la de "adecuado" frente a "mejor". Es un intercambio entre resistencia, por un lado, y ductilidad y trabajabilidad, por otro. El tirante de 45# es un 43% más resistente (50 kN frente a 35 kN garantizados), pero lleva más del doble de carbono, lo que cuesta plasticidad, tenacidad y soldabilidad, y además cuesta más comprarlo. La elección es un cálculo, no una preferencia.
Composición química y propiedades mecánicas
Los límites químicos y mecánicos siguientes son los valores publicados en GB/T 700-2006 para Q235 y GB/T 699-2015 para 45#; los equivalentes internacionales más próximos son ASTM A36 y AISI 1045.
| Concepto | Q235 (GB/T 700) | 45# (GB/T 699) |
|---|---|---|
| Clase de acero | Acero estructural al carbono | Acero estructural al carbono de calidad |
| Contenido de carbono | No superior al 0.22% (Q235B, unos 0.12 – 0.20%) | 0.42 – 0.50% |
| Contenido de manganeso | 0.30 – 0.70% | 0.50 – 0.80% |
| Límite elástico ReL | No inferior a 235 MPa | No inferior a 355 MPa |
| Resistencia a la tracción Rm | 370 – 500 MPa | No inferior a 600 MPa |
| Capacidad garantizada del D12 | Unos 35 kN | Unos 50 kN |
| Tensión de sección correspondiente (A_s = 84 mm²) | Unos 417 MPa | Unos 595 MPa |
| Alargamiento tras rotura A | No inferior al 26% | No inferior al 16% |
| Relación límite elástico / resistencia a la tracción | Unos 0.50 – 0.60 | Unos 0.59 |
| Resiliencia a 20 °C | No inferior a 27 J (grado B) | En torno a 30 J como valor normalizado típico; comparable a temperatura ambiente, pero notablemente más sensible a la temperatura y al impacto que el Q235 |
| Dureza de referencia | Unos HB 110 – 130 | Unos HB 170 – 200 (laminado en caliente, normalizado) |
| Soldabilidad | Buena, procedimientos estándar | Mala; precalentamiento de 150 – 200 °C y enfriamiento lento, propenso a grietas de temple |
| Conformabilidad en frío | Excelente, fácil de laminar | Moderada; hay que controlar la fuerza de laminado y la vida de la terraja |
| Coste relativo del material | Base | Unas 1.2 – 1.5 veces la base |
Dónde se nota en obra la diferencia de carbono
El Q235 limita el carbono al 0.22%; el 45# va de 0.42 a 0.50%, más del doble. El contenido de carbono es el origen de todas las demás diferencias. El carbono es el principal elemento endurecedor del acero: si se aumenta, crece la proporción de perlita, de modo que suben la resistencia y la dureza, pero disminuye la ferrita y caen la plasticidad y la tenacidad. Durante la soldadura, la zona afectada térmicamente forma martensita con facilidad y se fragiliza.
En un tirante D12 esta cadena produce tres resultados concretos. Primero, una diferencia de resistencia del 43%: el 45# da 50 kN a unos 595 MPa, el Q235 da 35 kN a unos 417 MPa. Segundo, una diferencia de diez puntos de ductilidad: el Q235 se alarga como mínimo un 26% frente al 16% mínimo del 45#. La ductilidad es lo que decide si un tirante sobrecargado se estira de forma visible antes de romperse. Un alargamiento mayor avisa en obra; uno menor rompe de forma más brusca. Tercero, mala soldabilidad: el 45# necesita precalentamiento, control de la temperatura entre pasadas y enfriamiento lento después de soldar; de lo contrario, la zona afectada térmicamente se endurece bruscamente y aparecen grietas en frío. El cuerpo del tirante rara vez se suelda, pero si hay que soldar en obra orejetas de posicionamiento, placas hidrófugas o manguitos de prolongación, el 45# es notablemente más difícil de manejar que el Q235.
Hay otro efecto que es fácil pasar por alto. El acero pierde tenacidad al bajar la temperatura, y la pérdida es mayor cuanto mayor es el contenido de carbono. En obra de invierno, proyectos en zonas frías y entornos de baja temperatura, un tirante de 45# está más expuesto que uno de Q235 a la fractura frágil por impacto: el golpe de una manguera de bomba al oscilar, un martillazo durante el desencofrado. No es un argumento contra el 45# en invierno; es un argumento para proteger los extremos del tirante frente al impacto y para prohibir los martillazos directos sobre la cara del extremo durante el desencofrado.
Cómo elegir entre ambos
| Criterio | Elija Q235 | Elija 45# |
|---|---|---|
| Carga de proyecto por tirante | No más de 15.5 kN (lectura conservadora) o 17.5 kN | No más de 25.0 kN |
| Presión lateral de proyecto q_d | No más de 58 kN/m² | No más de 83 kN/m² |
| Tipo de elemento | Muros delgados, relleno, estructura secundaria, pilares pequeños, muretes y remates | Muros de cortante normales, muros gruesos, tongadas altas |
| Ciclos de reutilización | Obras cortas, 3 – 5 ciclos | Obras críticas de larga vida |
| Procesos posteriores | Se requiere soldadura o modificación en obra | Sin soldadura, se mantiene tal como se suministra |
| Condiciones ambientales | Baja temperatura, exposición al impacto | Temperatura normal, extremos protegidos |
| Margen requerido | Ordinario | Alto (elementos críticos, ubicaciones supervisadas) |
Una nota sobre cómo se presenta la cifra del Q235, porque existen dos lecturas. Este artículo parte de la capacidad garantizada de 35 kN y deriva una carga admisible de 17.5 kN con un coeficiente de seguridad de 2.0. Pero la GB/T 700 da la resistencia a la tracción del Q235 como un intervalo, de 370 a 500 MPa. Recalculando de forma independiente desde el límite inferior se obtiene 84 mm² × 370 MPa = 31.1 kN, que está un 11% por debajo de 35 kN y da una carga admisible de solo 15.5 kN. Lo conservador es tomar la cifra inferior, 15.5 kN, y tratar los 35 kN como referencia superior para la inspección de recepción. Una diferencia del 11% no cambia nada en muros delgados, pero cerca de un límite puede decidir si conviene apretar un escalón de separación.
4. De la capacidad garantizada a la carga admisible
El cálculo de la capacidad tiene solo tres pasos: determinar la sección, determinar la resistencia del material y aplicar el coeficiente de seguridad. Tome la sección eficaz de rosca A_s de unos 84 mm², la resistencia especificada del Q235 o del 45# y un coeficiente de seguridad combinado de 2.0 que cubra la concentración de tensiones en la rosca, la carga excéntrica, el desgaste por reutilización y la dispersión del material. El resultado es la carga admisible. Divídala por la presión lateral de proyecto y obtendrá la superficie de encofrado que puede soportar un tirante.
Qué significan realmente 35 kN y 50 kN
Divida la capacidad garantizada por la sección y ambas cifras se vuelven transparentes. Con A_s = 84 mm²:
| Acero | Capacidad garantizada (kN) | Sección eficaz (mm²) | Tensión de sección (MPa) | Resistencia a la tracción especificada (MPa) | Lectura |
|---|---|---|---|---|---|
| Q235 | 35 | 84 | 417 | 370 – 500 (intervalo de la GB/T 700) | Dentro del intervalo, 1.13 veces el límite inferior |
| 45# | 50 | 84 | 595 | No inferior a 600 (GB/T 699) | Prácticamente en el límite inferior, nivel de rotura |
| Q235, conservador | 31.1 | 84 | 370 | 370 (límite inferior) | Exactamente en el límite inferior |
| 45#, comprobación de sección | 50.4 | 84 | 600 | 600 (límite inferior) | Exactamente en el límite inferior |
Esta es la lectura más importante de todo el artículo: 35 kN y 50 kN son las cargas con las que la sección alcanza la resistencia a la tracción especificada, es decir, el punto a partir del cual rompe. La cifra de 595 MPa del 45# está dentro del 1% respecto al límite inferior de 600 MPa. La cifra de 417 MPa del Q235 se sitúa en la parte baja-media de su intervalo. Ninguna de las dos es un valor admisible.
Si en cambio calcula la tensión a partir de la sección nominal de 113.1 mm², obtiene 50 ÷ 113.1 = 442 MPa y 35 ÷ 113.1 = 309 MPa, lo que subestima la tensión real entre un 26% y un 35%. Esa subestimación hace creer al proyectista que hay margen para abrir la separación o bajar una medida. Si se hace el cálculo al revés, se producen afirmaciones como "un D12 soporta 113.1 × 600 = 67.9 kN", que está gravemente sobrevalorado. La sección eficaz y la nominal son magnitudes distintas, y solo la primera pertenece a un cálculo de capacidad.
Tres "capacidades" distintas: no las mezcle
La palabra capacidad tiene tres significados distintos en la práctica, y mezclarlos es la principal fuente de error de proyecto.
| Definición | Significado | D12 en 45# | Uso |
|---|---|---|---|
| Carga garantizada (carga de prueba) | Capacidad de la sección con la resistencia a la tracción especificada; próxima a la rotura | Unos 50 kN | Referencia superior para la aceptación y la verificación de recepción |
| Carga de fluencia | Carga con la que la sección alcanza el límite elástico y comienza la deformación permanente | 84 × 355 ÷ 1000 ≈ 29.8 kN | Determinar si se ha producido deformación irreversible |
| Carga admisible de proyecto | Carga garantizada dividida por el coeficiente de seguridad combinado; no debe superarse | 50 ÷ 2.0 = 25.0 kN | Cálculo y comprobación del encofrado |
Un detalle merece atención. La carga de fluencia de un D12 en 45# es de unos 29.8 kN, mientras que la carga admisible de proyecto es de 25.0 kN, una relación de 1.19. Proyectar con un coeficiente de seguridad de 2.0 sitúa por tanto el tirante solo un 19% por debajo de la fluencia: todavía elástico, pero sin mucho margen. Si se baja el coeficiente de seguridad a 1.5, la carga admisible pasa a ser 33.3 kN, que supera la carga de fluencia de 29.8 kN. El tirante podría entonces sufrir un alargamiento permanente bajo carga de proyecto y llegar al siguiente ciclo estirado, con el paso alterado y una tuerca que ya no enrosca. Por eso se recomienda 2.0 como norma y 1.5 como mínimo absoluto: el coeficiente de seguridad no solo está para evitar la rotura, sino para mantener el tirante elástico y reutilizable.
La verificación de recepción debe usar criterios que coincidan con la definición. En el ensayo de tracción destructivo, la capacidad medida no debe quedar por debajo del valor calculado a partir del límite inferior de la resistencia especificada: 84 × 600 ÷ 1000 = 50.4 kN para el 45# y 84 × 370 ÷ 1000 = 31.1 kN para el Q235. En el ensayo no destructivo, cargue hasta 1.5 veces la carga admisible de proyecto (37.5 kN para el 45#), mantenga dos minutos y compruebe tres cosas: que no haya alargamiento por fluencia, que no haya deslizamiento de rosca y que no haya movimiento relativo de la tuerca.
Cómo elegir el coeficiente de seguridad
El coeficiente no es cuestión de gusto. Debe cubrir cinco clases de incertidumbre, cada una de las cuales puede cuantificarse.
| Fuente de incertidumbre | Efecto sobre la capacidad | Orden de magnitud | Comentario |
|---|---|---|---|
| Concentración de tensiones en la rosca | Reduce | 10 – 20% | La tensión máxima en el fondo supera la tensión media; un perfil redondeado la atenúa |
| Carga excéntrica | Reduce | 5 – 15% | La cara de la tuerca no asienta sobre el larguero, el tirante no es concéntrico con el taladro |
| Desgaste por reutilización y corrosión | Reduce | 10 – 20% | Las crestas desgastadas y las roscas corroídas reducen la sección eficaz |
| Dispersión de la resistencia del material | En ambos sentidos | 5 – 10% | La resistencia a la tracción varía dentro de una misma colada |
| Error en la estimación de la presión lateral | En ambos sentidos | 10 – 30% | Hipótesis de velocidad de hormigonado, temperatura de puesta en obra y tiempo de fraguado |
| Requisito combinado | — | No inferior a 1.5; convencionalmente 2.0 | Con 2.0 el tirante permanece elástico bajo carga de proyecto |
Orientación práctica: adopte K = 2.0 como norma, que es a la vez la opción más segura y la más aceptada. Relaje a K = 1.5 solo cuando exista un certificado de material de terceros, los tirantes sean nuevos y sin usar, y las cargas estén bien caracterizadas con parámetros de presión medidos. Para tirantes que hayan superado cinco ciclos de reutilización, o con roscas visiblemente desgastadas o corroídas, aplique un factor adicional de 0.85 sobre K = 2.0, lo que reduce la carga admisible de 25.0 kN a 21.3 kN. En ningún caso tome K por debajo de 1.5.
Ejemplo resuelto A: un muro de relleno de 200 mm
El primer ejemplo recorre toda la cadena indicando cada resultado intermedio. Caso: un muro de relleno no portante de 200 mm, de 3.0 m de altura, con tirantes D12 en 45#.
Tiempo de fraguado: temperatura de puesta en obra T = 25 °C, luego t0 = 200 / (T + 15) = 200 / 40 = 5.00 h.
Presión según la fórmula: con γc = 24 kN/m³, un asentamiento de 160 mm que da β = 1.0 y una velocidad de hormigonado V = 1.5 m/h, F1 = 0.28 × 24 × 5.00 × 1.0 × √1.5 = 33.60 × 1.2247 = 41.2 kN/m².
Valor hidrostático: F2 = γc × H = 24 × 3.0 = 72.0 kN/m².
Se toma el menor: F = min(41.2, 72.0) = 41.2 kN/m², determinado por la fórmula.
Altura eficaz: h = F ÷ γc = 41.2 ÷ 24 = 1.71 m. Los 3.0 − 1.71 = 1.29 m inferiores del muro están a presión plena, de modo que las dos filas inferiores de tirantes soportan una carga igual y máxima.
Presión de proyecto: con puesta en obra por canaleta y trompa, Q2 = 2.0 kN/m², luego q_d = 1.2 × 41.2 + 1.4 × 2.0 = 49.44 + 2.80 = 52.2 kN/m².
Primer tanteo de separación: horizontal a = 500 mm y vertical b = 500 mm, área tributaria A = 500 × 500 × 10⁻⁶ = 0.25 m².
Carga por tirante: característica N_k = 41.2 × 0.25 = 10.3 kN; de proyecto N_d = 52.2 × 0.25 = 13.0 kN.
Carga admisible para D12 en 45#: 50 kN ÷ 2.0 da [N] = 25.0 kN. Comprobado de forma independiente por el método de la sección, 84 mm² × 600 MPa ÷ 2000 = 25.2 kN, con menos del 1% de diferencia.
Verificación: 13.0 ÷ 25.0 = 52%. Cumple, con margen holgado.
El mismo muro en Q235: [N] = 35 ÷ 2.0 = 17.5 kN, lo que da 13.0 ÷ 17.5 = 74.3%. Cumple, pero con poco margen. Mantenido a 500 × 500 mm, el tirante de Q235 sigue siendo apenas viable; para bajar la utilización hasta alrededor del 60%, apriete la separación vertical a 400 mm, lo que da A = 0.20 m², N_d = 10.4 kN y 59.7%. Con la lectura conservadora, [N] = 15.5 kN, la retícula de 500 × 500 mm llega al 83.9%, lo bastante cerca del límite como para que densificar sea obligatorio.
Longitud del tirante: L = muro + 2 × panel + 2 × larguero + elemento de bloqueo + saliente del extremo = 200 + 2 × 15 + 2 × 48 + 50 + 100 = 476 mm, redondeado al alza a 500 mm.
Consumo de acero: tirantes por metro cuadrado n = 10⁶ ÷ (500 × 500) = 4.00; peso de tirante = 4.00 × 0.5 × 0.74 = 1.48 kg/m²; tuercas de disco = 4.00 × 2 = 8.00 por m², con un peso de 8.00 × 0.425 = 3.40 kg/m²; total 4.88 kg/m².
| Comprobación | Resultado | Admisible | Utilización | Veredicto |
|---|---|---|---|---|
| Presión característica F | 41.2 kN/m² | — | — | Determinada por el valor de la fórmula |
| Presión de proyecto q_d | 52.2 kN/m² | — | — | Incluye 2.8 kN/m² de carga de puesta en obra |
| D12 / 45#, 500 × 500 | 13.0 kN | 25.0 kN | 52% | Cumple, margen amplio |
| D12 / Q235, 500 × 500 | 13.0 kN | 17.5 kN | 74% | Cumple, margen escaso |
| D12 / Q235, 500 × 400 | 10.4 kN | 17.5 kN | 60% | Cumple, recomendado |
Conclusión: en un muro de relleno de 200 mm y 3.0 m de altura, colocado a 25 °C y hormigonado a 1.5 m/h, un D12 es totalmente adecuado: 45# a 500 × 500 mm, Q235 a 500 × 400 mm. La presión de proyecto de 52.2 kN/m² queda muy por debajo de ambos umbrales económicos, 83 kN/m² para el 45# y 58 kN/m² para el Q235, así que este es terreno del D12.
El paso del consumo de acero encierra un hecho fácil de pasar por alto: en esta solución las tuercas de disco pesan 3.40 kg/m² frente a 1.48 kg/m² de los tirantes, de modo que los elementos de bloqueo suponen 2.3 veces el peso del tirante y el 70% del total del conjunto de fijación. El número de elementos de bloqueo crece en proporción directa al número de tirantes, y cada tirante lleva dos tuercas, así que densificar la retícula amplifica los elementos de bloqueo y la mano de obra más de lo que amplifica el consumo de tirante. Esa es la base para juzgar cuándo conviene subir una medida en lugar de apretar la separación.
Nota sobre la expresión de la presión. La fórmula F1 = 0.28 γc t0 β √V con t0 = 200/(T + 15) es la forma del código chino (GB 50666, anexo A). El modelo físico que hay detrás es el mismo que usan la ACI 347 y la DIN 18218: la presión crece linealmente con la profundidad hasta que el hormigón inferior empieza a fraguar, luego la curva se aplana, y las variables determinantes son el peso unitario, la velocidad de hormigonado, la temperatura de puesta en obra y la consistencia. Si su proyecto se calcula según la ACI 347 o la DIN 18218, tome la presión de proyecto del ábaco o de la expresión de ese código para su velocidad de hormigonado y su temperatura y entre en la cadena en el paso del área tributaria; todo lo que sigue —carga por tirante, carga admisible, separación— no cambia. Los ejemplos de aquí usan la expresión GB porque es la base de cálculo de los datos de ensayo del fabricante y porque permite verificar a mano cada valor intermedio.
Base normativa: ISO 898-1
5. La tuerca de disco de 100 mm y sobre qué apoya
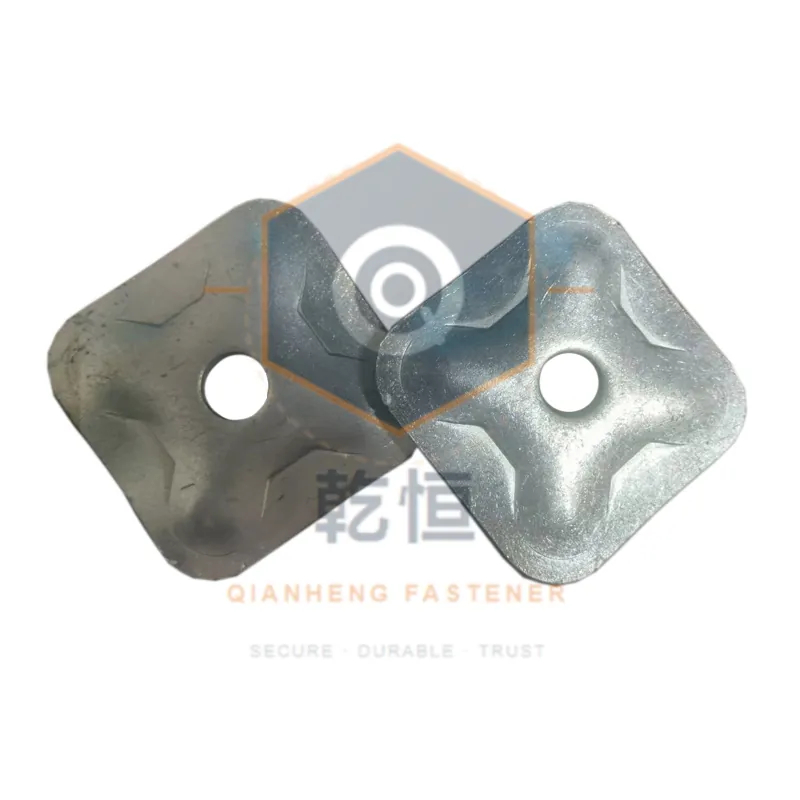
El D12 se suministra con una tuerca de disco de 100 mm que pesa unos 0.425 kg, en zinc blanco-azulado o amarillo. El diámetro de 100 mm tiene dos justificaciones sólidas: debe abarcar las caras exteriores de un larguero de doble tubo y debe reducir la tensión de apoyo bajo la cara de la tuerca hasta lo que puede soportar el material del larguero. Los 0.425 kg importan porque los elementos de bloqueo son más de la mitad del peso total del conjunto de fijación, lo que decide el flete y el coste.
Por qué 100 mm
La primera justificación es geométrica. El tirante pasa entre los dos tubos φ48 del larguero doble, y la cara de la tuerca debe apoyar en ambos a la vez. Si no lo hace, el tirante simplemente separa la pareja y se cuela entre los tubos, y el larguero pierde de inmediato su coacción. Dos tubos φ48 uno al lado del otro miden 48 + 48 = 96 mm entre sus caras exteriores; añada la holgura de montaje y cualquier resalte local de soldaduras o acopladores, y la anchura que hay que abarcar resulta de unos 100 mm. Por debajo de 96 mm, la cara apoya solo en un tubo o se atasca en el hueco; muy por encima de 100 mm se desperdicia material, se añade peso y puede interferir con el tirante contiguo. Cien milímetros es la medida económica más pequeña que abarca la pareja.
La segunda justificación es la tensión de apoyo. La cara de la tuerca reparte la tracción concentrada del tirante en el larguero, con una tensión media bajo la cara dada por p = N ÷ A_disc, donde A_disc = π × 50² = 7854 mm². La tabla da la tensión resultante para cada tamaño de tuerca y cada clase de tirante.
| Elemento de bloqueo | Área de apoyo (mm²) | Tensión a 17.5 kN (D12/Q235) | Tensión a 25.0 kN (D12/45#) | Tensión a 40.5 kN (D15/45#) |
|---|---|---|---|---|
| Tuerca de disco de 100 mm | 7854 | 2.23 MPa | 3.18 MPa | 5.16 MPa |
| Tuerca de disco de 80 mm | 5027 | 3.48 MPa | 4.97 MPa | 8.06 MPa |
| Tuerca de disco pequeña de 60 mm | 2827 | 6.19 MPa | 8.84 MPa | 14.33 MPa |
| Arandela plana, clase φ30 | Unos 707 | 24.8 MPa | 35.4 MPa | 57.3 MPa |
| Placa base cuadrada 100 × 100 × 6 (con tuerca de disco) | 10 000 | 1.75 MPa | 2.50 MPa | 4.05 MPa |
Lea esa tabla en dos casos. Sobre un larguero de tubo de acero, la capacidad local está muy por encima de todos los valores indicados, así que ni siquiera una cara de 60 mm aplastará el tubo y la dimensión de 100 mm cumple esencialmente una función geométrica. Sobre un larguero de madera es otra cosa: la resistencia de cálculo a compresión perpendicular a la fibra de la madera blanda y el abeto comunes es de solo unos 2.5 a 2.9 MPa, y las tolerancias de apoyo local no la aumentan mucho. Ahora el valor de 3.18 MPa del D12/45# ya está en el límite, y el D15 con 5.16 MPa claramente lo supera. El detalle correcto es una placa base cuadrada de 100 × 100 × 6 mm entre la tuerca de disco y la madera, que amplía el área de apoyo de 7854 mm² a 10 000 mm² y baja la tensión a 2.50 MPa, de nuevo dentro del límite. Una tuerca de disco apoyada directamente sobre un larguero de madera es una causa habitual de hundimientos aplastados en la madera y del consiguiente abombamiento local del encofrado.
Qué hacen 0.425 kg en un despiece
La cifra de 0.425 kg parece discreta hasta que entra en un cálculo de cantidades. Cada tirante lleva una tuerca de disco en cada extremo, así que cada tirante corresponde a 0.85 kg de elementos de bloqueo. Con una separación de 500 × 500 mm eso son 4.00 tirantes por metro cuadrado, o 4.00 × 0.85 = 3.40 kg/m² de elementos de bloqueo, frente a solo 1.48 kg/m² de tirante. Los elementos de bloqueo pesan 2.3 veces el tirante.
| Separación (mm) | Tirantes por m² | Peso de tirante (kg/m², L = 500 mm) | Peso de tuercas de disco (kg/m²) | Total del conjunto (kg/m²) | Proporción de elementos de bloqueo |
|---|---|---|---|---|---|
| 400 × 400 | 6.25 | 2.31 | 5.31 | 7.62 | 70% |
| 500 × 500 | 4.00 | 1.48 | 3.40 | 4.88 | 70% |
| 500 × 600 | 3.33 | 1.23 | 2.83 | 4.06 | 70% |
| 600 × 600 | 2.78 | 1.03 | 2.36 | 3.39 | 70% |
| 600 × 800 | 2.08 | 0.77 | 1.77 | 2.54 | 70% |
Se siguen dos conclusiones. Primera, los elementos de bloqueo mantienen un 70% constante del total del conjunto, así que estimar el flete y el coste solo a partir de la cantidad de tirantes los subestima gravemente. Segunda, abrir la separación reduce a la vez el número de tirantes, el número de tuercas, las filas de largueros y la mano de obra de montaje: cuatro partidas que caen juntas. La separación influye por tanto en el coste mucho más que la medida del tirante, y por eso el límite económico del apartado 7 se fija en una retícula de 500 × 500 mm.
Zinc blanco-azulado frente a zinc amarillo
Los tirantes y las tuercas pueden suministrarse con pasivado blanco-azulado (transparente, con tinte azul) o amarillo (iridiscente). Ambos parten de zinc electrolítico; la diferencia es la capa de pasivado.
| Concepto | Pasivado blanco-azulado (transparente) | Pasivado amarillo (iridiscente) |
|---|---|---|
| Proceso | Zinc electrolítico + pasivado blanco-azulado | Zinc electrolítico + pasivado coloreado |
| Aspecto | Blanco plateado con matiz azul, uniforme | De verde amarillento a dorado con brillo irisado; el color cambia según el ángulo |
| Espesor de zinc | Típicamente 5 – 12 μm (unos 8 μm en la práctica) | Típicamente 5 – 12 μm más la capa de pasivado |
| Niebla salina neutra hasta la aparición de óxido blanco | Unas 24 – 72 horas | Unas 48 – 120 horas |
| Comportamiento frente a la corrosión | Moderado | Mejor, unas 1.5 – 2 veces el blanco-azulado |
| Efecto sobre el ajuste de la rosca | El zinc añade aproximadamente 10 – 20 μm al diámetro; despreciable | Capa algo más gruesa; las tuercas nuevas se notan más duras en el primer montaje, lo cual es normal |
| Riesgo de fragilización por hidrógeno | Las piezas de alta resistencia requieren horneado de deshidrogenación | Mismo requisito |
| Entorno adecuado | Estructuras interiores secas, hormigón arquitectónico que exige acabado plateado, ciclos cortos | Sótanos, obras costeras y húmedas, proyectos críticos de larga vida |
| Coste relativo | Base | Algo mayor (química del pasivado y procesado) |
La elección es sencilla: si hay muchos ciclos de reutilización, ambiente húmedo y los tirantes van de una obra a otra, elija zinc amarillo. Si se exige aspecto plateado, hay pocos ciclos y el ambiente es seco, elija blanco-azulado. El hormigón arquitectónico merece especial cuidado. Si una cara de tuerca de disco corroída deja una marca de óxido contra la cara del encofrado, esa marca se traslada a la superficie del hormigón y se convierte en una diferencia de color muy difícil de corregir. En esas ubicaciones, el zinc amarillo o el galvanizado en caliente son la especificación más segura.
Un punto más sobre la fragilización por hidrógeno. El cincado electrolítico introduce hidrógeno en el acero, y el riesgo aumenta con la resistencia y la dureza. Un D12 en 45# a unos 600 MPa es un caso moderado, menos expuesto que la clase 8.8 y superiores, pero la buena práctica exige igualmente un horneado de deshidrogenación: unas horas a unos 200 °C después del cincado. La prueba en obra es sencilla: deje las piezas cincadas al menos 24 horas antes de usarlas y, si aparece alguna fractura diferida sin carga aplicada, esa es la firma de la fragilización por hidrógeno y debe rechazarse todo el lote.
Las tuercas de disco no son la única opción. Las placas base cuadradas, las tuercas combinadas y las tuercas de disco de doble orejeta ofrecen áreas de apoyo distintas y se adaptan a rangos de presión distintos. Rige un principio: una cara mayor da menor tensión unitaria y protege mejor el larguero, a costa de peso y dinero. Una presión más alta y un larguero de material más blando abogan ambos por una cara mayor más una placa base cuadrada. El disco estándar de 100 mm figura en la página de la tuerca de disco, y la placa base en la de la placa base cuadrada.
6. D12 frente a D15 y D20
D12, D15 y D20 son tres escalones de tamaño dentro de una misma familia técnica. Se diferencian en el diámetro mayor de rosca, la sección eficaz, el peso unitario y la capacidad, y esas cuatro magnitudes están ligadas entre sí. La sección varía con el cuadrado del diámetro, la capacidad varía con la sección y el peso unitario también varía con el cuadrado del diámetro. Entender esa relación cuadrática explica por qué subir de tamaño siempre aporta más capacidad de la que cuesta en material.
| Concepto | D12 | D15 | D20 |
|---|---|---|---|
| Diámetro mayor de rosca d (mm) | 12 | 15 | 20 |
| Forma de rosca | Convencional / trapecial redondeada | Convencional / trapecial redondeada | Convencional / trapecial redondeada |
| Área nominal π·d²/4 (mm²) | 113.1 | 176.7 | 314.2 |
| Área eficaz de rosca A_s (mm²) | Unos 84 | Unos 135 | Unos 245 |
| A_s respecto a D12 | 1.00 | 1.61 | 2.92 |
| Peso unitario (kg/m) | Unos 0.74 | Unos 1.39 | Unos 2.47 |
| Peso unitario respecto a D12 | 1.00 | 1.88 | 3.34 |
| Capacidad garantizada Q235 (kN) | Unos 35 | Unos 54 | Unos 98 |
| Capacidad garantizada 45# (kN) | Unos 50 | Unos 81 | Unos 147 |
| Carga admisible Q235, K = 2.0 (kN) | 17.5 | 27.0 | 49.0 |
| Carga admisible 45#, K = 2.0 (kN) | 25.0 | 40.5 | 73.5 |
| Capacidad respecto a D12 (45#) | 1.00 | 1.62 | 2.94 |
| Peso por tirante de 1000 mm (kg) | 0.74 | 1.39 | 2.47 |
| Herraje de bloqueo correspondiente | Tuerca de disco de 100 mm | Tuerca de disco de 100 mm | Tuerca de disco de 100 mm + placa base cuadrada |
| Frontera económica q_d (45#, K = 2.0) | No más de 83 kN/m² | No más de 135 kN/m² | No más de 245 kN/m² |
| Aplicaciones típicas | Muros delgados, relleno, estructura secundaria, pilares pequeños, apeo provisional, obras de refuerzo | Muros de cortante normales, forjados residenciales, muros de 200 – 300 mm, tongadas altas | Muros gruesos, pilas de puente, muros laterales de metro, secciones grandes de alta presión |
Comparemos las dos columnas de multiplicadores. Pasar de D12 a D15 eleva la sección eficaz y la capacidad en 1.61 y 1.62 veces, mientras que el peso unitario solo sube 1.88 veces; pasar a D20 eleva la capacidad 2.94 veces frente a un aumento de peso de 3.34 veces. Las ganancias aparentes parecen similares, pero la diferencia real está en otro sitio: subir de tamaño eleva la capacidad de un tirante, mientras que densificar eleva el número de tirantes, y esas dos vías cuestan de forma muy distinta. Una ganancia del 62% en la capacidad de un solo tirante permite reducir el número de tirantes en torno al 38%, ya que cada tirante cubre más superficie; lo que ocurre después con el acero total depende de la combinación de longitud y separación, que se desarrolla en la sección 7.
Una advertencia relacionada: no mezcle nunca tamaños dentro de un mismo muro. Los tirantes de una misma zona de hormigonado arriostran el mismo encofrado, y cada uno soporta carga en proporción a su rigidez a tracción. Un tirante más delgado, o con un ajuste de rosca más holgado, se deforma más y cede primero, transfiriendo la carga a sus vecinos en cadena. Las tolerancias de rosca y los ángulos de flanco también varían entre lotes y proveedores, por lo que la mezcla provoca que algunos tirantes tengan hilos en contacto insuficientes. Suministre los tirantes por tamaño, desde estanterías separadas.
7. Selección: presión, separación y cuándo subir de tamaño
La selección no es una consulta de tabla. Es una cadena de cuatro pasos: el espesor del muro, la velocidad de hormigonado y la altura de tongada dan la presión lateral; de ahí se obtiene la presión de cálculo q_d; q_d multiplicada por el área tributaria da la carga del tirante; compárela con la carga admisible y despeje la separación máxima. La decisión de tamaño llega al final. Si la separación despejada tiene que bajar de 500 × 500 mm para que D12 cumpla, D12 ha salido de su rango económico y conviene cambiar de tamaño.
La cadena de cuatro pasos
Paso 1 — presión lateral característica. Según el anexo A de GB 50666, tome el menor de dos expresiones: F1 = 0.28 · γc · t0 · β · √V y F2 = γc · H. Aquí γc es el peso unitario del hormigón en kN/m³ (24 para hormigón de peso normal), t0 es el tiempo de fraguado en horas, calculado como t0 = 200/(T + 15) cuando no existe un valor medido, con T la temperatura de colocación en °C; β es el factor de corrección por asentamiento (1.0 para un asentamiento de 130–180 mm); V es la velocidad de hormigonado en m/h, tomada como la velocidad máxima de ascenso en un punto; y H es la altura desde el punto considerado hasta la superficie de hormigonado, en metros.
Los equivalentes internacionales expresan el mismo comportamiento. ACI 347-04 utiliza pm = Cw · Cc · (150 + 9000 · R / T), con R la velocidad de ascenso en m/h y T la temperatura del hormigón en °C, acotado entre un mínimo y el valor hidrostático. DIN 18218 da presiones límite de encofrado en función de la velocidad de hormigonado y de la clase de consistencia, y trata el hormigón autocompactante prácticamente como hidrostático. Sea cual sea la norma que rija su proyecto, la forma es la misma: la presión crece con la profundidad hasta que comienza el fraguado y después se aplana.
Paso 2 — altura eficaz y valor de cálculo. La altura eficaz h = F / γc en metros identifica qué filas de tirantes quedan en la zona de presión plena. La presión de cálculo es q_d = 1.2F + 1.4Q2 kN/m², donde Q2 es la carga horizontal debida a la colocación del hormigón: 2.0 para vertido por canaleta, trompa o bomba, 4.0 para una tolva de 0.2–0.8 m³ y 6.0 por encima de 0.8 m³.
Paso 3 — carga del tirante. El área tributaria de un tirante es A = a × b × 10⁻⁶ m², con a la separación horizontal y b la vertical en mm. La carga de cálculo del tirante es N_d = q_d × A kN.
Paso 4 — separación máxima. El área tributaria admisible es A_max = [N] / q_d m², con [N] la carga de cálculo admisible. El par de separaciones debe cumplir a × b ≤ A_max × 10⁶ mm². Compárelo con las luces admisibles del larguero, del larguero secundario y del panel, y tome la menor como separación de trabajo.
Dónde encaja D12
D12 es adecuado allí donde la presión de cálculo se mantiene por debajo de 83 kN/m² en 45# o de 58 kN/m² en Q235, y la separación puede mantenerse en 500 mm o más.
| Aplicación | Condiciones típicas | Por qué encaja D12 | Atención a |
|---|---|---|---|
| Muros delgados, 100 – 150 mm | Altura de planta hasta 3 m, velocidad de hormigonado hasta 1.5 m/h | Presión baja, tirantes cortos, densos pero ligeros individualmente | Alineación de los taladros de tirante y los manguitos en secciones delgadas |
| Muros no portantes y de relleno | Relleno de fábrica, alrededor de pilares estructurales | Volumen de hormigonado pequeño, ascenso naturalmente lento | No relajar el control de la separación porque un muro sea "no estructural" |
| Estructura secundaria, vigas de atado, pilares de arriostramiento | Secciones pequeñas, hormigonadas por etapas | Presión baja, la capacidad de D12 es más que suficiente | Uso elevado de tirantes cortos, 200 – 400 mm; cuéntelos con cuidado |
| Pilares pequeños, pilastras | Secciones de hasta 400 mm | Superficie pequeña, carga de tirante baja | La separación de las abrazaderas de pilar requiere una comprobación aparte |
| Apeo provisional, refuerzo | No permanente, pocos ciclos | Barato, fácil de cortar y modificar | Las obras de refuerzo necesitan una revisión estructural independiente |
| Paneles de muestra y ensayos previos | Hormigonados de prueba pequeños | Volumen bajo, flexible | Los resultados de los ensayos no deben extrapolarse a la estructura principal |
| Zonas de baja presión | Clima caluroso (T ≥ 35 °C), hormigonado lento (V ≤ 1 m/h) | Un fraguado más corto mantiene la presión en torno a 27 kN/m² | Los parámetros de invierno y verano no son intercambiables |
| Muretes de borde, remates, elementos decorativos | Altura hasta 500 mm | Presión próxima a γc·H, muy baja | Los tirantes cortos se doblan con facilidad; compruebe la rectitud |
Un punto merece énfasis: "no portante" no significa "sin necesidad de comprobar el arriostramiento". La presión lateral depende únicamente del peso unitario del hormigón, el tiempo de fraguado, la velocidad de hormigonado y el asentamiento. No guarda relación directa con que el elemento sea estructural, esté armado o con qué grado de hormigón se ejecute. Un muro de relleno suele ascender despacio y hasta una altura limitada, pero cambie el método a una tolva grande en un solo vertido, o acelere el programa con hormigonados continuos, y la presión supera cualquier estimación empírica. El criterio es siempre el cálculo, nunca el nombre del elemento.
Dónde encajan D15 y D20
| Tamaño | Aplicaciones | Caso típico | Criterio | No adecuado para |
|---|---|---|---|---|
| D15 | Muros de cortante normales, forjados residenciales, muros de 200 – 300 mm, tongadas altas, obras con requisitos de rotación | q_d entre 83 y 135 kN/m², o D12 que exija una retícula más cerrada que 500 × 500 mm | Carga admisible de 40.5 kN, un 62% más que D12 | Muros delgados de unos 100 mm y muretes de tirante corto, donde D15 resulta simplemente torpe |
| D15 | Puntos donde la separación debe abrirse por encima de 600 mm para reducir el número de tirantes y la mano de obra | Carga admisible por tirante de 40.5 kN, un 62% más que D12 | Carga admisible de 40.5 kN | Muros ya gobernados por la luz del larguero, donde subir de tamaño aporta poco |
| D20 | Muros gruesos de más de 300 mm, muros de sótano, pilas de puente, muros laterales de metro, secciones grandes de alta presión | q_d por encima de 135 kN/m², o una velocidad de hormigonado superior a 4 m/h combinada con clima frío | Carga admisible de 73.5 kN | Construcción de forjados residenciales, donde D20 resulta claramente sobredimensionado |
| D20 | Pilares grandes y elementos de hormigón autocompactante hormigonados a toda altura en una sola tongada | Presión de F = γc·H que alcanza 100.8 kN/m² en un pilar de 4.2 m | Carga admisible de 73.5 kN | Zonas de baja presión, donde 2.47 kg/m añaden carga de transporte y manipulación |
| D20 | Muros gruesos que necesitan tirantes largos de más de 1000 mm | La elevada esbeltez exige mayor rigidez a flexión frente a la vibración del vibrador de aguja | — | — |
Aquí conviene aclarar un error frecuente: un muro más grueso no genera mayor presión lateral. La presión se rige por la velocidad de hormigonado, el tiempo de fraguado, la temperatura de colocación y el asentamiento, no por el espesor del muro. Lo que sí aumenta el espesor son otras tres cosas: la longitud del tirante y, con ella, el peso y el coste; la exigencia de estabilidad de los tirantes bajo el peso propio del hormigón; y la exigencia de estanqueidad. Así, un muro de 500 mm no es automáticamente un trabajo para D20, y un muro de 150 mm no es automáticamente seguro con D12. El criterio es siempre la q_d calculada.
Tabla de decisión
La tabla se calcula con γc = 24 kN/m³, T = 20 °C (las filas 5 y 6 usan 15 °C), β = 1.0 y colocación por canaleta o tolva pequeña (las filas 6 y 7 usan una tolva mayor). Los tamaños recomendados suponen acero 45#. La separación recomendada es el límite que impone el propio tirante; la separación de trabajo también debe cumplir las luces admisibles del larguero, del larguero secundario y del panel, y rige el menor valor.
| N.º | Muro (mm) | Altura de tongada H (m) | Velocidad de hormigonado V (m/h) | Temp. de colocación T (°C) | F (kN/m²) | q_d (kN/m²) | Tamaño recomendado | Separación recomendada (mm) | Carga del tirante (kN) | Aprovechamiento |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 100 – 150 | 3.0 | 1.0 | 20 | 38.4 | 48.9 | D12 / 45# | 600 × 600 | 17.6 | 70% |
| 2 | 150 – 200 | 2.9 | 1.5 | 20 | 47.0 | 59.2 | D12 / 45# | 500 × 600 | 17.8 | 71% |
| 3 | 200 | 2.9 | 2.0 | 20 | 54.3 | 68.0 | D12 / 45# | 500 × 500 | 17.0 | 68% |
| 4 | 200 | 3.0 | 3.0 | 20 | 66.5 | 82.6 | D12 / 45# (en el límite) o D15 / 45# | 500 × 500 (límite de D12) / 600 × 500 (D15) | 20.7 / 24.8 | 83% / 61% |
| 5 | 300 | 4.5 | 4.0 | 15 | 89.6 | 113.1 | D15 / 45# | 500 × 500 | 28.3 | 70% |
| 6 | 400 – 500 | 5.0 | 6.0 | 15 | 109.7 | 140.1 | D20 / 45# | 600 × 500 | 42.0 | 57% |
| 7 | Más de 600 | 6.0 | Según γc·H | — | 144.0 | 181.2 | D20 / 45# o clase 8.8 | 500 × 500 | 45.3 | 62% |
Para usar la tabla, localice el espesor del muro, la altura de tongada, la velocidad de hormigonado y la temperatura de colocación en las cuatro primeras columnas, lea q_d en la séptima y tome después el tamaño y la separación. La fila 4 es la divisoria: q_d = 82.6 kN/m² queda justo frente a la frontera económica de 83 kN/m² para D12 en 45#, y por encima de ella hay que cambiar de tamaño. Esa frontera no es una cifra conservadora arbitraria: se despeja del requisito de que la separación de D12 no baje de 500 × 500 mm.
Las dos tablas siguientes muestran la misma frontera en términos de área tributaria admisible, para 45# y para Q235.
| q_d (kN/m²) | Área tributaria admisible, D12/45# (m²) | Separación recomendada (mm) | Carga del tirante (kN) | Aprovechamiento | Veredicto |
|---|---|---|---|---|---|
| 48.9 | 0.511 | 600 × 600 | 17.6 | 70% | Cómodo, separación holgada |
| 59.2 | 0.422 | 500 × 600 | 17.8 | 71% | Cómodo |
| 68.0 | 0.368 | 500 × 500 | 17.0 | 68% | Valor típico de un muro de cortante normal |
| 82.6 | 0.303 | 500 × 500 | 20.7 | 83% | Frontera económica; no abrir más |
| 113.1 | 0.221 | 400 × 400 | 18.1 | 72% | Mecánicamente posible, pero 6.25 tirantes/m² no es económico; suba de tamaño |
| q_d (kN/m²) | Área tributaria admisible, D12/Q235 (m²) | Separación recomendada (mm) | Carga del tirante (kN) | Aprovechamiento | Veredicto |
|---|---|---|---|---|---|
| 48.9 | 0.358 | 500 × 600 | 14.7 | 84% | Viable, margen escaso |
| 59.2 | 0.296 | 500 × 500 | 14.8 | 85% | Viable, en la frontera económica de Q235 |
| 68.0 | 0.257 | 400 × 500 | 13.6 | 78% | Viable pero visiblemente más denso |
| 82.6 | 0.212 | 400 × 400 | 13.2 | 76% | Ya es denso; cambie a 45# |
| 113.1 | 0.155 | Orden de 300 × 400 | — | — | No económico; cambie de grado o de tamaño |
Ejemplo resuelto B: cuando D12 tiene que salir
El segundo ejemplo hace una sola cosa: pasar el mismo muro por D12 y por el tamaño inmediatamente superior, y ver dónde acaba la diferencia.
Caso: muro de cortante de 300 mm, 4.5 m de altura, colocado a 15 °C, hormigonado a 4.0 m/h, asentamiento de 180 mm, tolva de 0.6 m³.
Tiempo de fraguado: t0 = 200 / (15 + 15) = 6.667 h, un tercio más que las 5.00 h del ejemplo A.
Presión: F1 = 0.28 × 24 × 6.667 × 1.0 × √4.0 = 44.80 × 2.00 = 89.6 kN/m². Hidrostática F2 = 24 × 4.5 = 108.0 kN/m². Tome F = 89.6 kN/m², más del doble de los 41.2 kN/m² del ejemplo A. Altura eficaz h = 89.6 / 24 = 3.73 m.
Presión de cálculo: una tolva de 0.6 m³ cae en la banda de 0.2–0.8 m³, así que Q2 = 4.0 kN/m² y q_d = 1.2 × 89.6 + 1.4 × 4.0 = 107.52 + 5.60 = 113.1 kN/m².
Primero, ¿se puede forzar D12 a cumplir? A_max = 25.0 ÷ 113.1 = 0.221 m² = 221 000 mm². Pruebe 400 × 500 mm: A = 0.20 m², N_d = 113.1 × 0.20 = 22.6 kN, 90.5% de aprovechamiento, demasiado justo. Pruebe 400 × 400 mm: A = 0.16 m², N_d = 18.1 kN, 72.4%, mecánicamente aceptable, pero el número de tirantes es 10⁶ ÷ 160 000 = 6.25 por m².
Ahora D15. [N] = 81 ÷ 2.0 = 40.5 kN, así que A_max = 40.5 ÷ 113.1 = 0.358 m². Pruebe 500 × 500 mm: A = 0.25 m², N_d = 28.3 kN, 69.8%, cumple con un margen razonable. Pruebe 600 × 500 mm: N_d = 33.9 kN, 83.8%, cumple pero justo.
Ahora la comparación de costes. Longitud del tirante para un muro de 300 mm: L = 300 + 2 × 15 + 2 × 48 + 50 + 100 = 576 mm, tomada como 600 mm.
Solución con D12 a 400 × 400 mm: n = 6.25 por m², peso de tirantes = 6.25 × 0.6 × 0.74 = 2.78 kg/m²; tuercas de disco 12.5 por m² × 0.425 = 5.31 kg/m²; total 8.09 kg/m².
Solución con D15 a 500 × 500 mm: n = 4.00 por m², peso de tirantes = 4.00 × 0.6 × 1.39 = 3.34 kg/m²; tuercas de disco 8.0 por m² × 0.425 = 3.40 kg/m²; total 6.74 kg/m².
La solución con D12 soporta un 20% más de peso del conjunto que la solución con D15, 8.09 frente a 6.74 kg/m².
El número de largueros va en la misma línea. La solución con D12 a 400 mm de separación vertical necesita 1000 ÷ 400 = 2.5 filas de larguero por metro de altura; la solución con D15 a 500 mm necesita 2.0. Eso supone un 25% más de filas de larguero y de acopladores correspondientes en la opción D12.
La mano de obra de montaje también va en la misma línea. La solución con D12 exige 6.25 × 2 = 12.5 aprietos de tuerca por metro cuadrado frente a 4.00 × 2 = 8.0 con D15, un 56% más, y la pasada de retensado previa al hormigonado escala igual.
| Solución | Tamaño | Separación (mm) | Tirantes por m² | Carga del tirante (kN) | Aprovechamiento | Peso de tirantes (kg/m²) | Herrajes (kg/m²) | Total del conjunto (kg/m²) |
|---|---|---|---|---|---|---|---|---|
| A | D12 / 45# | 400 × 400 | 6.25 | 18.1 | 72% | 2.78 | 5.31 | 8.09 |
| B | D15 / 45# | 500 × 500 | 4.00 | 28.3 | 70% | 3.34 | 3.40 | 6.74 |
| C | D15 / 45# | 600 × 500 | 3.33 | 33.9 | 84% | 2.78 | 2.83 | 5.61 |
Conclusión: en un muro de 300 mm y 4.5 m de altura colocado a 15 °C y hormigonado a 4 m/h, la presión de cálculo de 113.1 kN/m² ha superado la frontera económica de 83 kN/m² para D12 en 45#, y D15 es la respuesta correcta. La solución A cumple mecánicamente con un 72% de aprovechamiento, pero soporta un 20% más de peso del conjunto, un 25% más de filas de larguero y un 56% más de trabajo de apriete que la solución B. Es la aritmética típica: subir de tamaño mejora la capacidad de un solo tirante y con ello reduce a la vez el número de tirantes, el número de herrajes, las filas de larguero y la mano de obra, mientras que densificar solo reduce la carga por tirante y empuja hacia arriba los otros cuatro.
La comparación también deja al descubierto un detalle que merece atención. La solución C —D15 a 600 × 500 mm— consume casi exactamente el mismo peso de tirantes que la solución A, 2.78 frente a 2.78 kg/m², y sin embargo su número de herrajes es solo el 53% del de la solución A y su total del conjunto es un 31% menor. Para los mismos 2.78 kg/m² de acero, la solución C exige mucho menos a la obra.
Reduzca los dos ejemplos a una sola regla: cuando la separación despejada tenga que bajar de 500 × 500 mm para que D12 cumpla, suba a D15 en lugar de densificar. El umbral se mantiene en la gran mayoría de los casos, porque por debajo de 500 mm el aumento de herrajes de bloqueo, largueros y mano de obra supera el coste del cambio de tamaño.
Aquí encajan otros dos errores frecuentes. El primero es bajar de tamaño para ahorrar material: sustituir por D12 con una separación más cerrada en un punto que debería usar D15 parece ahorrar en el precio de los tirantes, pero el peso del conjunto sube y se introduce un riesgo de calidad, ya que más tirantes significan más ocasiones de olvidar uno. Con un 56% más de tirantes, la probabilidad de olvidar uno crece en proporción, y un solo tirante olvidado carga a sus dos vecinos un 50% más. El segundo es sobredimensionar por comodidad: un forjado residencial que iría bien con D12 a 500 × 500 mm se especifica de arriba abajo con D20, lo que eleva el peso unitario de 0.74 a 2.47 kg/m —3.34 veces— y añade carga de transporte y manipulación, mientras que D20 necesita una cara mayor y una placa base cuadrada para llevar la tensión de apoyo dentro de la capacidad del larguero, lo que introduce nuevos problemas de ajuste. Ninguno de los dos errores cuesta mucho en acero de tirantes; ambos cuestan en herrajes y en operaciones. El único criterio para un dimensionado correcto es que el aprovechamiento calculado quede entre el 60% y el 85%. Por debajo del 60% hay sobredimensionado, por encima del 85% queda demasiado poco margen.
Cálculo de la longitud del tirante
Una vez fijado el tamaño, la longitud sale de una sola expresión: L = espesor del muro + 2 × espesor del panel + 2 × altura del larguero + holgura del herraje de bloqueo + saliente del extremo. Tome el espesor del panel como 15 mm (contrachapado fenólico), la altura del larguero como 48 mm (tubo φ48), la holgura del herraje de bloqueo como 50 mm y el saliente del extremo como 100 mm.
| Muro (mm) | Longitud calculada (mm) | Longitud redondeada (mm) | Peso del tirante redondeado (kg) | Referencia de tamaño |
|---|---|---|---|---|
| 100 | 376 | 400 | 0.296 | D12 |
| 150 | 426 | 450 o 500 | 0.333 / 0.370 | D12 |
| 200 | 476 | 500 | 0.370 | D12 |
| 250 | 526 | 550 o 600 | 0.407 / 0.444 | D12 / D15 |
| 300 | 576 | 600 | 0.444 | D12 / D15 |
| 400 | 676 | 700 | 0.518 | D15 |
| 500 | 776 | 800 | 0.592 | D15 / D20 |
| 600 | 876 | 900 | 0.666 | D20 |
| 1000 | 1276 | 1300 | 0.962 | D20 |
| 1200 | 1476 | 1500 | 1.110 | D20 |
Hay tres cosas que se pasan por alto de forma habitual. Primera, el saliente del extremo no se puede recortar: de 1 a 3 pasos de rosca expuestos por fuera de la tuerca son la comprobación visible de que hay hilo suficiente en contacto, y una holgura demasiado pequeña significa que la tuerca no puede asentar del todo, el número de hilos en contacto queda corto y sobreviene el arranque de rosca. Segunda, la altura del larguero debe reflejar el detalle real: si el larguero no es un tubo doble sino una combinación de madera y tubo, o un perfil laminado, este término cambia de forma apreciable. Tercera, redondee solo en una dirección: siempre hacia arriba. No redondee nunca hacia abajo para alcanzar una longitud nominal. Un tirante demasiado corto es más peligroso que un tirante demasiado pequeño, porque la falta de longitud no se puede remediar apretando más la separación.
Base normativa: EN 13670 — Ejecución de estructuras de hormigón
8. Instalación e inspección
La instalación de D12 tiene seis requisitos, y cada uno lleva un criterio que puede escribirse directamente en un procedimiento de trabajo. La lógica de fondo: la capacidad la fija el material, pero que la obra haga realidad esa capacidad depende de cuatro cosas: la longitud de rosca en contacto, el par de apriete, la orientación de la cara de la tuerca y el retensado antes del hormigonado.
| Requisito | Detalle | Criterio | Desviación habitual |
|---|---|---|---|
| Hilo en contacto | No menos del 80% del número total de hilos de la tuerca, y no menos de 5 hilos | Un paso de 3 mm significa que 5 hilos son unos 15 mm de rosca en contacto; 1 – 3 hilos expuestos por fuera de la tuerca | Enroscar la tuerca sobre 2–3 hilos por rapidez, lo que dispara el riesgo de arranque de rosca |
| Par final | Controlado con llave dinamométrica, por bandas según grado de acero y tamaño | D12/45#: 25 – 40 N·m. D12/Q235: 20 – 30 N·m. Ninguno debe superar 50 N·m | Usar una palanca prolongadora o una llave de impacto hasta que la tuerca no gire, cortando hilos o llevando el tirante a fluencia |
| Orientación de la cara de la tuerca | Cara plana contra el larguero y apoyada sobre ambos tubos | Sin holgura entre la cara y el larguero; una cara de 100 mm cubre dos tubos φ48 | Cara invertida, sesgada o apoyada sobre un solo tubo |
| Placa base cuadrada | Obligatoria donde el larguero sea de madera | 100 × 100 × 6 mm; la tensión de apoyo baja de 3.18 MPa a 2.50 MPa | Apoyar directamente sobre la madera, aplastándola y permitiendo abombamientos locales |
| Retensado previo al hormigonado | Retensar toda la zona en las 2 horas previas al hormigonado, en encofrado con cara de madera | Muestree el 10% con llave dinamométrica, centrándose en las tres filas inferiores | Apretar la noche anterior y dejarlo así, de modo que la absorción de humedad afloja la unión |
| Desencofrado y recuperación | En las 24 horas siguientes al desencofrado: eliminar el cemento, pasar una terraja, aceitar, clasificar por tamaño | La rosca gira libremente a mano; rectitud dentro de 3 mm/m | Golpear el extremo del tirante para extraerlo, deformando el extremo y dejándolo inservible |
Sobre el par de apriete. El par recomendado sigue T = K · d · F, con T en N·m, K el coeficiente de par (0.2 para acero lubricado sobre acero), d el diámetro nominal de rosca en metros y F la precarga en newtons. La precarga se toma convencionalmente entre el 50% y el 70% de la carga de cálculo admisible. Para D12/45#, [N] = 25.0 kN y una precarga del 60% da 15.0 kN, así que T = 0.2 × 0.012 × 15 000 = 36 N·m, que se redondea a la banda de 25–40 N·m. El límite superior procede de la fluencia: la carga de fluencia de un D12 en 45# es 84 mm² × 355 MPa ÷ 1000 = 29.8 kN, que corresponde a 0.2 × 0.012 × 29 800 = 71.5 N·m, y el 70% de eso son unos 50 N·m. Por encima de 50 N·m está cambiando deformación plástica del tirante por la sensación de que está apretado.
Sobre el retensado previo al hormigonado. Esto no puede omitirse en encofrado con cara de madera. La madera y el contrachapado se comprimen al absorber agua, así que una tuerca apretada a especificación la noche anterior puede haber perdido más de un tercio de su precarga cuando empieza el hormigonado. La acción correcta no es "apretar todo un poco más", sino muestrear el 10% con llave dinamométrica y retensar filas completas allí donde las lecturas caigan por debajo del límite inferior de par, concentrándose en las tres filas inferiores, que están en la zona de presión plena. El encofrado metálico se comprime mucho menos, pero el contacto de las caras debe comprobarse igualmente antes del hormigonado.
Sobre la observación durante el hormigonado. Que el cálculo fuera correcto lo responde el comportamiento del encofrado. Coloque una sección de observación cada 5 m a lo largo de la cara, cuelgue una plomada o tense un cordel en el exterior de los largueros antes del hormigonado, y haga que el vigía del encofrado lo lea cada 15 minutos. Los criterios: un abombamiento inferior a 3 mm es movimiento elástico normal; de 3 a 5 mm exige parada inmediata, retensado local y puntales inclinados adicionales; por encima de 5 mm exige parada y descarga. Un movimiento por encima del límite significa que la presión real ha superado el valor calculado, normalmente porque la velocidad de hormigonado o la temperatura de colocación difieren de la hipótesis. Vuelva a comprobar y a recalcular: no se limite a dar unas cuantas vueltas más.
Sobre los tirantes largos de más de 2000 mm. El cuerpo de tirante de un D12 tiene unos 11 mm de diámetro equivalente, así que un tirante de 2000 mm tiene una esbeltez de 182 y uno de 6000 mm llega a 545: elementos a tracción esbeltos. Los puntos de apoyo en transporte y almacenamiento no deben distar más de 1.5 m, sin tramo central sin apoyo y sin apilar peso encima. Coloque un manguito de PVC o un separador de posicionamiento para que el tirante no pueda combarse en arco dentro del hormigón. Mantenga la rectitud en toda la longitud dentro de 3 mm/m, que son 18 mm absolutos en un tirante de 6000 mm. Enderece las dobleces solo en frío; el enderezado con llama está prohibido, porque el calentamiento altera la microestructura del acero 45# y convierte un componente certificado en uno de procedencia desconocida.
9. Ocho errores que aparecen en obras reales
Cada uno está escrito como síntoma, por qué está mal y qué hacer en su lugar. Todos se remontan a un conjunto de cifras anteriores de este artículo, de modo que la lista puede servir como lista de comprobación negativa en un procedimiento de trabajo.
Error 1 — usar 35 kN o 50 kN como carga admisible. Síntoma: una hoja de cálculo dice "capacidad del tirante D12 50 kN, carga del tirante 45 kN, menos de 50 kN, satisfactorio". Por qué está mal: 50 kN es la capacidad garantizada a la resistencia a tracción especificada (600 MPa para 45#), cerca de la rotura. Una carga de 45 kN sobre una sección de 84 mm² supone 536 MPa, unas 1.5 veces el límite elástico, así que el tirante ya está en plástico. Diseñar así fija el coeficiente de seguridad en 1.11, y cualquier desviación de los parámetros provoca la rotura. Qué hacer: divida la capacidad garantizada por el coeficiente de seguridad combinado de 2.0 para obtener 25.0 kN. Solo con un informe de material de terceros, tirantes nuevos y cargas bien caracterizadas debería considerarse 1.5, lo que da 33.3 kN, próximo a la carga de fluencia de 29.8 kN, así que úselo con cuidado.
Error 2 — estimar la capacidad a partir del diámetro nominal de 12 mm. Síntoma: usar π × 6² = 113 mm² como sección resistente, lo que da "un D12 soporta 113 × 600 = 67.9 kN". Por qué está mal: la rosca reduce la sección neta, y el valor que se usa para la resistencia es de unos 84 mm², el 74.3% del nominal. Partir del área nominal sobrestima la capacidad en torno al 35% y subestima la tensión en torno al 26%. El error queda oculto porque 113 mm² procede del diámetro visible, mientras que 84 mm² exige entender la rosca laminada y la sección eficaz. Qué hacer: use siempre el área eficaz de rosca A_s, unos 84 mm² para D12. El área nominal es solo para geometría y verificación dimensional.
Error 3 — mezclar tamaños. Síntoma: la falta de D12 en obra se suple con un lote de D15, o con otro lote de D12, en el mismo muro. Por qué está mal: los tirantes arriostran el mismo encofrado y soportan carga en proporción a su rigidez a tracción. Los tirantes más delgados se deforman más y ceden primero, transfiriendo la carga a sus vecinos en cadena. La tolerancia de rosca y el ángulo de flanco difieren entre lotes y proveedores, así que algunos tirantes enganchan bastantes menos hilos y deslizan antes. Qué hacer: use el mismo tamaño, grado y lote dentro de una misma zona de hormigonado. Clasifique los tirantes de rotación por tamaño y etiquételos; suministre por tamaño. El stock mezclado es donde empieza el problema.
Error 4 — sustituir por barra roscada ordinaria de 60°. Síntoma: una obra sin existencias usa barra roscada corriente en toda su longitud o un tirante ordinario. Por qué está mal: los ángulos de flanco difieren, 30° frente a 60°, y la anchura de raíz difiere en un factor de 2.5. Una rosca ordinaria de 60° tiene una raíz aguda y poco profunda, con alta concentración de tensiones; la cresta se redondea y se arranca tras unos pocos montajes. Más importante aún, esa barra se fabrica para funciones de fijación, de modo que su material, grado de resistencia, precisión de rosca y requisitos de fatiga nunca se definieron para un elemento permanentemente traccionado y expuesto a lechada de hormigón y a montajes repetidos. Qué hacer: los tirantes de encofrado deben usar rosca trapecial o trapecial redondeada. Si la sustitución es inevitable, recalcule la capacidad con el material real y un coeficiente de seguridad mayor, y manténgala fuera de los puntos críticos.
Error 5 — apretar en exceso. Síntoma: tuercas apretadas con palanca prolongadora, llave de impacto o herramienta eléctrica de alto par hasta que no giran, con el razonamiento de que más apretado es más seguro. Por qué está mal: el par es proporcional a la precarga. La banda recomendada para D12/45# es 25–40 N·m, que corresponde a 10.4–16.7 kN de precarga. Por encima de 50 N·m la precarga supera 20.8 kN, acercándose al 70% de la carga de fluencia de 29.8 kN; si se sigue, el tirante sufre un alargamiento permanente, el paso cambia, la tuerca ya no vuelve a enroscarse y el tirante queda inservible tras un solo ciclo. También se cortan hilos, y el arranque de rosca tiende a ocurrir durante el hormigonado, cuando ya no hay ocasión de recuperarlo. Qué hacer: controle el par por bandas con llave dinamométrica, 25–40 N·m para D12/45# y nunca por encima de 50 N·m. No dé nunca el apriete final con llave de impacto ni prolongue el brazo de palanca.
Error 6 — arandelas pequeñas en lugar de la tuerca de disco de 100 mm. Síntoma: se acaban las tuercas de disco y se usan en su lugar arandelas planas o placas de acero pequeñas. Por qué está mal: una cara de 100 mm da 7854 mm² de apoyo frente a unos 707 mm² de una arandela plana de φ30, un factor de 11. Con una carga de cálculo de 25.0 kN, la tuerca de disco produce 3.18 MPa bajo la cara, mientras que la arandela pequeña produce 35.4 MPa. Sobre un tubo de acero la arandela puede aguantar; sobre madera aplastará con certeza una depresión profunda, y una vez que el larguero colapsa en la posición del tirante, el encofrado pierde su arriostramiento. Muchos fallos por abombamiento empiezan en esa depresión. Qué hacer: use siempre la tuerca de disco de 100 mm y añada una placa base cuadrada de 100 × 100 × 6 mm en largueros de madera, ampliando el área de apoyo a 10 000 mm² y bajando la tensión por debajo de 2.50 MPa.
Error 7 — ignorar la relación entre el recubrimiento y el ajuste de la rosca. Síntoma: tratar el galvanizado solo como una cuestión estética y de corrosión. Por qué está mal: el zinc añade aproximadamente 10–20 μm al diámetro, lo que normalmente no afecta al montaje, pero hay tres casos anómalos que sí lo hacen. Una acumulación localizada de zinc o un desprendimiento de escamas eleva la cresta, de modo que la tuerca no asienta y el número de hilos en contacto queda corto. La pasivación amarilla es algo más gruesa que la blanco-azulada, así que una tuerca nueva se nota dura; forzarla con par elevado raya el recubrimiento y deja acero desnudo como punto de inicio de corrosión. Mezclar elementos recubiertos y sin recubrir cambia el coeficiente de rozamiento, de modo que la precarga con el mismo par puede diferir más del 30% y el control del par deja de tener sentido. Qué hacer: en la inspección, enrosque a mano la tuerca correspondiente y confirme que gira 3 a 5 hilos con suavidad, sin cruzar la rosca ni agarrotarse. Empareje tirantes recubiertos con tuercas recubiertas. Donde el primer montaje se note duro, enrosque antes la tuerca a mano y después utilice la llave dinamométrica.
Error 8 — no prever tolerancia de sección para los tirantes de rotación. Síntoma: a los tirantes D12 usados se les asigna la misma carga admisible de 25.0 kN que a los nuevos. Por qué está mal: las crestas desgastadas y la corrosión reducen la sección eficaz y agravan a la vez la concentración de tensiones. Suponiendo 0.5 mm de desgaste diametral, el diámetro equivalente baja de 10.34 mm a 9.84 mm y el área eficaz de 84 mm² a 76.1 mm², una reducción del 9.4% que lleva la carga admisible de 25.0 kN a 22.6 kN. Sumando el efecto sobre la concentración de tensiones, la pérdida real de capacidad puede llegar al 15%. En sótanos, emplazamientos costeros y condiciones húmedas, las roscas suelen corroerse lo suficiente como para importar. Qué hacer: para tirantes con más de cinco ciclos, o con corrosión visible en los hilos de trabajo, aplique un factor de 0.85, que lleva el D12/45# de 25.0 kN a 21.3 kN. Deseche cualquier tirante con crestas afiladas, un paso visiblemente alterado o una comba superior a 3 mm/m. Limpiar, pasar una terraja, aceitar y clasificar en las 24 horas siguientes al desencofrado es lo que mantiene la reducción en 0.85 y no en algo peor.
Referencia rápida
| Concepto | Valor / especificación | Nota |
|---|---|---|
| Designación de tamaño | D12 | 12 mm de diámetro mayor de rosca |
| Forma de rosca | Convencional / trapecial redondeada, flanco de 30° | Paso habitual 3 mm, anchura de raíz unos 1.10 mm |
| Grado de acero | Q235 (GB/T 700) / 45# (GB/T 699) | Carbono no superior al 0.22% y al 0.42 – 0.50% respectivamente; equivalentes más próximos ASTM A36 o EN S235JR, y AISI 1045 o EN C45E |
| Longitudes normalizadas | 200 – 6000 mm | Muro + encofrado + largueros + herrajes + saliente del extremo |
| Peso unitario | Unos 0.74 kg/m | Diámetro equivalente unos 10.95 mm; unos 1351 m por tonelada |
| Área nominal | 113.1 mm² | No se usa para la resistencia |
| Área eficaz de rosca A_s | Unos 84 mm² | El valor de resistencia; 74.3% del nominal |
| Capacidad garantizada Q235 | Unos 35 kN | Unos 417 MPa de tensión en la sección |
| Capacidad garantizada 45# | Unos 50 kN | Unos 595 MPa de tensión en la sección |
| Carga admisible Q235, K = 2.0 | 17.5 kN | Lectura conservadora de 15.5 kN a partir del límite de 370 MPa |
| Carga admisible 45#, K = 2.0 | 25.0 kN | La comprobación de sección da 25.2 kN |
| Carga de fluencia, 45# | Unos 29.8 kN | 84 mm² × 355 MPa; superarla provoca alargamiento permanente |
| Herraje de bloqueo correspondiente | Tuerca de disco de 100 mm, unos 0.425 kg | Área de cara 7854 mm²; añada placa base cuadrada de 100 × 100 × 6 mm en largueros de madera |
| Acabado superficial | Zinc blanco-azulado / amarillo | 5 – 12 μm; el amarillo da unas 1.5 – 2 veces el comportamiento frente a la corrosión |
| Par final recomendado | 25 – 40 N·m (45#); 20 – 30 N·m (Q235) | Nunca por encima de 50 N·m |
| Hilo en contacto | No menos del 80% del número de hilos de la tuerca, y no menos de 5 hilos | 1 – 3 hilos expuestos por fuera de la tuerca |
| Rectitud | Dentro de 3 mm/m | 18 mm absolutos en un tirante de 6000 mm |
| Reducción por rotación | 0.85 a partir de cinco ciclos | Lleva la carga admisible del 45# de 25.0 kN a 21.3 kN |
| Frontera económica, 45# | q_d no más de 83 kN/m², separación no inferior a 500 × 500 mm | Más allá, suba a D15 |
| Frontera económica, Q235 | q_d no más de 58 kN/m² | Más allá, pase a 45# o cierre la separación |
| Umbrales de salto de tamaño | D15 por encima de 83 kN/m²; D20 por encima de 135 kN/m² o en muros gruesos y secciones grandes | Con 45# y K = 2.0 |
Toda la lógica de selección se comprime en una secuencia que merece memorizarse: calcule la presión lateral, multiplíquela por el área tributaria para obtener la carga del tirante, divida el valor garantizado por 2 para obtener la carga admisible, divida la carga admisible por la presión de cálculo para obtener el área tributaria máxima y despeje la separación a partir de esa área. Si la separación tiene que bajar de 500 × 500 mm, cambie de tamaño. Una vez que esas cuatro cifras —presión de cálculo q_d, carga del tirante N_d, carga admisible [N] y área tributaria máxima A_max— están sobre el papel, si D12 es adecuado, qué separación usar y si conviene subir a D15 dejan de ser cuestiones de criterio.
Si está trabajando con un muro concreto, envíe el espesor del muro, la altura de tongada, la velocidad de hormigonado y la temperatura de colocación, y le devolveremos el tamaño de tirante, la retícula de separación y el despiece para ese caso, incluidas las veces en que el tamaño más barato es el correcto. La gama D15 y D20 figura en Tirantes de alta resistencia D15/D20, y las gamas de anclajes y piezas embebidas y accesorios cubren el resto del sistema de atado del encofrado.
Referencias y normas.
- EN 14399-1 — Conjuntos de elementos de fijación de alta resistencia para estructuras
- GB/T 700-2006 — Acero estructural al carbono (norma nacional, texto oficial completo)
- GB/T 699-2015 — Acero al carbono de calidad (norma nacional, texto oficial completo)
- ISO 16047 — Tornillos de cabeza hexagonal y tuercas hexagonales
- Guía de fijación de alta resistencia
- EN 1090 — Ejecución de estructuras de acero
- EN 13670 — Ejecución de estructuras de hormigón
- ACI 347 — Guía de encofrado para hormigón
Sobre nosotros: Este artículo trata sobre las varillas de anclaje para encofrados D12, incluyendo su capacidad, rosca y la regla de escalonamiento D15. Nuestros datos de producción y ensayo están disponibles bajo solicitud. El página de contacto permite acceder a nuestro equipo de ingeniería para obtener documentos detallados, y el página sobre nosotros explica cómo funciona nuestra fábrica. Este artículo fue revisado por el equipo de ingeniería de Qianheng Formwork.