
قضبان الربط عالية الجودة لا تُكلَّف أكثر بلا سبب: أربع علامات يمكن التحقق منها قبل الدفع
> الخلاصة > - يمكن فحص أربعة علامات في حوالي عشر دقائق عند استلام البضائع. > - رقم الحرارة، تشكيل thread، سماكة طلاء، سجلات الدفعة — بهذا الترتيب. > - اكتب الأربعة جميعاً في الطلب ليكون الفحص قابلاً للدفاع.
عادةً ما يصل أمر الشراء الخاص بقضبان الربط مع تحديد القطر والطول والدرجة. ويبدو الأمر مكتملًا. ويقدّم مورّدان عرضَ سعرٍ مقابل هذا الطلب، ويعود أحدهما بسعر أقل بنسبة ثلاثين في المئة من الآخر، ولا يملك المشتري أي وسيلة لمعرفة ما إذا كانت هذه الفروق ناتجة عن منتج أفضل أو منتج أرخص أو ببساطة عن مورِّدٍ قام بتحديد هامش ربحه بشكل مختلف في يوم جمعة.
بيانات الإنتاج والاختبار الخاصة بنا متاحة عند الطلب — راجع كيف يعمل مصنعنا وتواصل مع الفريق الهندسة.
وهذه ليست حالة غير مألوفة في عمليات شراء القوالب. فقضبان الربط تُعدُّ واحدةً من العناصر البنائية القليلة جدًّا التي تصل إلى الموقع بكميات كبيرة، وتُدفن داخل جدار مغلق، ولا تُفتش مرة أخرى أبدًا. فلن يفتح أحد الوجه النهائي للقالب للتحقق مما إذا كانت القضيب المُثبت خلفه مصنوعًا من فولاذ معتمَد أم مقطوعًا من أي مادة موجودة في رف المخزون. ويتم الدفع مقابل القضيب مرة واحدة فقط عند إخلاء الحاوية، بينما تظهر العواقب لاحقًا — إن ظهرت أصلًا — على هيئة جدار يتسرب منه الماء أو صبٍّ يتطلّب إعادة تنفيذه.
والخبر الجيّد هو أن الفروق بين قضيب ربط جيّد وآخر رديء هي فروق مادية يمكن قياسها. فليس من الضروري الاعتماد على مختبر للتحقق من أيٍّ منها. بل كل ما تحتاجه هو معرفة العلامات الأربعة التي يجب البحث عنها، وأن تُدرج هذه العلامات في أمر الشراء قبل تصنيع البضاعة وليس بعد وصولها.
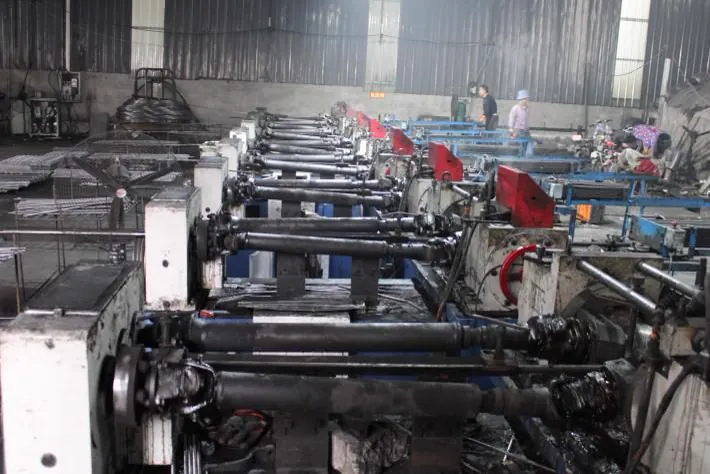
رقم الدفعة الحرارية هو سلسلة من الأرقام المطبوعة على القضيب التي تربطه برقم تحليل كيميائي ونتيجة اختبار ميكانيكي معينين. تشكيل الخيط يشير إلى طريقة إنشاء الخيط، سواء بالتدحرج أو بالقطع، والتي تؤثر في عمر التعب. سماكة الطلاء تعني القياس بوحدة الميكرون لطبقة الحماية على قضيب الربط، وعادةً ما تكون ٤٥ ميكرون أو أكثر للغمر الساخن بالزنك. سجلات الدفعة هي وثائق تتبع على مستوى الدفعة يمكن استرجاعها برقم الدفعة الحرارية، مما يضمن جودة المادة ومصدرها.
ما الذي يفصل فعليًّا بين قضيب ربط عالي الجودة وآخر رخيص
إذا أزلنا التسويق الزائد، فإن قضيب الربط البنائي عالي الجودة يتحدد بأربع خصائص فقط، ويمكن للمشتري أو المفتش التحقق من كلٍّ منها في غضون دقيقة واحدة. وترتيب هذه الخصائص أدناه هو تقريبًا الترتيب الذي تبدأ فيه هذه الفروق في اكتساب الأهمية: أولًا المادة، لأنها تحدد كل ما يليها؛ ثانيًا تشكيل الخيط، لأنها تحدد عمر التعب؛ ثالثًا الطلاء، لأنه يحدد المدة التي يصمد فيها القضيب داخل جدار رطب؛ ورابعًا السجلات، لأنها تحدد مدى إمكانية اللجوء إلى إجراءات تصحيحية عندما تتبين خطأ الخصائص الثلاث الأولى.
| العلامة | ما يجب التحقق منه | الدليل الذي يحقّق هذه العلامة | المؤشر التحذيري |
|---|---|---|---|
| إمكانية تتبع المادة | رقم الدفعة المطبوع على القضيب، المرتبط بدفعة كيميائية محددة | شهادة مصنع EN 10204 3.1 التي تذكر نفس رقم الدفعة | وجود طبعة درجة فقط دون رقم دفعة |
| تشكيل الخيط | حالة سطح الجوانب وقمة الخيط | خيط مُدرَّج (مُشكَّل بالتدوير)، حلزوني متواصل، بدون حواف حادة | وجود آثار واضحة لأدوات القطع، أو قطر خيط متدرج (غير منتظم) |
| الطلاء | السماكة المقاسة على الدفعة المسلَّمة | غمر ساخن وفق ISO 10683 بسماكة ٤٥ ميكرون أو أكثر | سماكة أقل من ١٢ ميكرون مع وصفها بأنها "مغلفنة" |
| سجلات الدفعة | إمكانية تتبع الدفعة على مستوى الدفعة بعد التسليم | تقرير الاختبار قابل الاسترجاع حسب رقم الدفعة خلال أيام | وجود شهادة شركة فقط تحمل رأس الصفحة (بدون تفاصيل تفصيلية) |
ولا شيء من هذه العلامات يُعدُّ نادرًا أو استثنائيًّا. فكل مُنتِج كفؤ لقضبان الربط البنائية يمتلك جميع هذه العلامات الأربعة. أما السبب الذي يجعل المشترين يحصلون في النهاية على منتج خاطئ فهو أنهم لم يطلبوا هذه العلامات أصلًا بصيغة يمكن التحقق منها.
العلامة ١: إمكانية تتبع المادة، وهي العلامة الوحيدة التي لا يمكن تزويرها لاحقًا
يصل الفولاذ إلى المصنع على هيئة قضبان أو لفات من المصهر، ثم يخرج منه على هيئة قضيب يحمل سلسلة من الأرقام التي تربطه بتحليل كيميائي معيّن ونتيجة اختبار ميكانيكي محددة. وهذه الأرقام هي رقم الدفعة، وهي ما يجعل القضيب قابلاً للتتبع.
ويحمل قضيب الربط القابل للتتبع رقم دفعته مطبوعًا عليه شخصيًّا، وعادةً ما يكون ذلك على أحد طرفيه أو على علامة مُرفقة بالحزمة. وهذا الرقم ليس زخرفيًّا. فعند طلبك شهادة EN 10204 3.1، فإن هذه الشهادة تذكر دفعة محددة، وإذا لم يتطابق رقم الدفعة الوارد في الشهادة مع رقم الدفعة الموجود على قضبانك في المستودع، فأنت حينها تمتلك وثيقةً تتعلق بفولاذ شخص آخر.
وهذا الأمر أهم مما يبدو، لأن طباعات الدرجة رخيصة التكلفة ويمكن تكرارها بسهولة. فالختم الذي يحمل الرمز ٤٥ أو ٨.٨ يمكن تطبيقه على أي نوع من الفولاذ. أما ما لا يمكن تكراره هو شهادة تحتوي على تحليل كيميائي ونتائج شد تتوافق مع دفعة فولاذ محددة اشتراها مورّدك فعلًا. ويغطي دليلنا الخاص باختيار درجة قضيب الربط ما يجب أن تظهره الأرقام في الشهادة بالنسبة للدرجات المستخدمة في القوالب، ولماذا تُشبه الشهادة التي لا تحتوي على رقم دفعة كتيب تسويق أكثر مما تشبه وثيقة رسمية.
أما الاختبار العملي فهو بسيط: فقبل الدفع، اختر ثلاثة قضبان من ثلاث حزم مختلفة، واقرأ أرقام الدفعات عليها، ثم اطلب من المورِّد شهادة إحداها. وسيجيب المورِّد الذي يمتلك نظام تتبع حقيقي خلال دقائق، لأن الإجابة موجودة في نظام ملفاته. أما المورِّد الذي لا يمتلك هذا النظام فيغيّر الموضوع، وهذه الإجابة ذات قيمة أكبر من أي مقارنة أسعار كنت تنوي القيام بها.
العلامة ٢: تشكيل الخيط، وهي المرحلة التي تُحقَّق فيها فعليًّا أداء التعب
الخيط على قضيب الربط ليس ميزة جمالية فقط. فتحت تأثير حمل دوري، يتركّز معظم الإجهاد عند جذر الخيط، وطريقة تشكيل هذا الجذر هي ما يحدّد سلوك الفولاذ خلال آلاف الدورات التحميلية.
يتم تشكيل الخيط بالدرفلة الباردة عن طريق ضغط قالب مسطّح على القضيب، مما يؤدي إلى إزاحة المادة جانبيًّا وضغطها. وتتم معالجة الطبقة السطحية من القضيب دون قطعها. والنتيجة هي خيط ذو جانب أملسٍ ومُلمّعٍ قليلًا، مع علامة لولبية متواصلة تمتد من طرف القضيب حتى نهاية الجزء المُخيط، وجذرٌ يكون مضغوطًا بدلًا من أن يكون محفورًا أو مقطوعًا. وبما أن السطح يصبح أكثر صلادةً نتيجة التشويه اللدن (Work-hardened)، فإنه يقاوم بدء تشكل الشقوق تمامًا عند النقطة التي كانت ستبدأ فيها الشقوق في الظهور لولا ذلك.
أما تشكيل الخيط بالقطع أو التثقيب فيتم بإزالة المادة باستخدام أداة. وهذه الطريقة أسرع في الإعداد وأرخص تكلفةً لكل متر، لكن جذر الخيط يبقى مشدودًا مع تركيب بلوري ممزّق. وسيجتاز الخيط المقطوع اختبار الحمل الثابت بنجاح، لكنه لن يوفّر نفس الهامش الأمني خلال عشرات الآلاف من الدورات التي يتعرّض لها الجدار بسبب الحركة الموسمية، والتغيرات الحرارية، والتشوه البطيء للخرسانة.
والفرق بين الطريقتين واضحٌ بالعين المجردة دون الحاجة لأجهزة قياس. فقم بقلب القضيب ومرّر ظفر إصبعك على جانب الخيط. فستشعر أن الخيط المشكّل بالدرفلة مستمرٌ وسلسٌ قليلًا، دون أي آثار واضحة لعلامات الأداة. أما الخيط المقطوع فيظهر عليه خط لولبي مميّز وخشُن نسبيًّا على الجانب، وفي النقاط التي قلّص فيها الصانع قطر الخيط لتيسير عملية القطع، تظهر درجة أو "خطوة" مرئية عند نقطة الانتقال. وهذه "الخطوة" على قضيب ربط هيكلي تُشكّل أيضًا نقطة تركّز إجهادية، ولذلك فإن مواصفات التسامح تكون ذات أهمية أكبر بكثير لهذه القضبان مقارنةً بالقضبان الملولبة العامة الغرض.
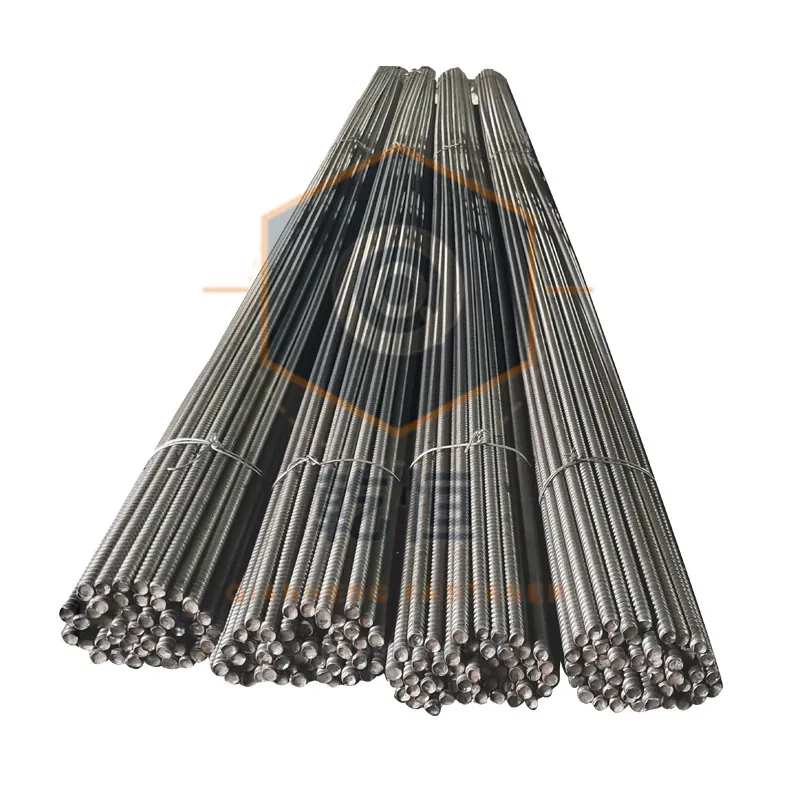
وهذه هي أكثر الفحوصات البدنية فائدةً على الإطلاق لقضيب الربط، وهي لا تكلّف شيئًا. كما أنها الفحوصات التي يتم تجاهلها غالبًا، لأنها تتطلب قلب القضيب والنظر إليه، بدلًا من مجرد قراءة شهادة. وهذا بالضبط سبب استمرار المورِّدين ذوي الأسعار المنخفضة في تجاهلها.
المرجع المعياري: ISO 965-1
العلامة ٣: الطلاء، حيث يهم عدد الميكرونات أكثر من اسم النوع
يؤدي الطلاء المطبّق على قضيب ربط القوالب وظيفتين رئيسيتين: فهو يحمي الفولاذ أثناء وجوده في بيئة الجدار المُصبوب الرطبة والقلوية، ويحمي الخيط أثناء المناولة والتخزين والأشهر التي تفصل بين التسليم والتركيب الفعلي.
وتُعبَّر المواصفة عن طريق سمك الطلاء بالميكرونات، بينما لا تتنبّأ أسماء الأنواع المستخدمة في السوق بشكلٍ موثوقٍ بعدد الميكرونات الفعلي. فالطلاء الكهربائي الزنك (Electro-galvanised) على قضيب ربط هيكلي يتراوح عادةً بين ٥ و١٢ ميكرونًا: أي فيلم رقيق غالبًا ما يكون بلون أزرق باهت، يبدو مقنعًا بصريًّا لكنه يختفي بمجرد أول علامة احتكاك. أما الطلاء بالغمر الساخن (Hot-dip galvanising) وفقًا للمواصفة ISO 10683 فيصل سمكه إلى ٤٥ ميكرونًا أو أكثر، مع سطحٍ أكثر سماكة وغامقًا قليلًا وذو مظهر "متلألئ" أو "مُبقّع". وهناك أسباب مشروعة لاختيار أيٍّ من النوعين، لكنهما منتجان مختلفان تمامًا في عمر الخدمة، وبالتالي فإن أمر الشراء الذي يكتفي بذكر كلمة "مغلفن" فقط يترك الخيار للمورِّد.
وهناك فخٌّ آخر محدّدٌ لأنواع الدرجات عالية القوة. فعمليات الطلاء الكهربائي، ولا سيما عمليات التنظيف الحمضي (Acid pickling) المستخدمة لإعداد الفولاذ قبل الطلاء، قد تُدخل الهيدروجين إلى الفولاذ. وفي قضيب من الدرجة ٨.٨ أو ١٠.٩، الذي خُصّص ليكون عالي الصلادة وحساسًا جدًّا للإجهادات، قد يؤدي الهيدروجين إلى هشاشة تسبب فشلًا متأخرًا يظهر بعد أيام من التركيب، دون أي عيب مرئي وقت التركيب. ولذلك يجب مراجعة مواصفات الطلاء وحالة الخيط معًا بدلًا من اختيار كلٍّ منهما بشكل منفصل، ولذلك فإن حساب الحمولة التشغيلية الآمنة لقضيب عالي القوة يجب أن يستند إلى سعة التصميم للتركيب ككل، وليس إلى السعة الاسمية للقضيب فقط.
ويُمكن قياس سماكة الطلاء في الموقع باستخدام جهاز قياس مغناطيسي لسمك الطلاء، أو بطريقة أقل دقة عبر وزن طول معروف من القضيب قبل وبعد الطلاء. والمورِّد الذي لا يستطيع تحديد سماكة الطلاء للدفعة التي يرسلها، يُخبرك بشيءٍ مهمٍ جدًّا أيضًا عن العلامات الثلاث الأخرى.
المرجع المعياري: ISO 1461
العلامة ٤: سجلات الدفعات، والتي لا تكتسب قيمتها إلا عندما يحدث خطأ ما
العلامات الثلاث الأولى هي أشياء يمكنك رؤيتها. أما العلامة الرابعة فهي التي تقرّر ما إذا كان تقديم مطالبةٍ ما ممكنًا أصلًا.
ويربط سجل الدفعة تسليمًا معينًا بمجموعة محددة من نتائج الاختبارات: رقم الدفعة (Heat number)، وقياس سماكة الطلاء، وعينة الأبعاد، وأي تقرير فحص من طرف ثالث. وقيمته العملية لا تظهر وقت القبول، حين يبدو كل شيء على ما يرام. بل تظهر قيمته بعد أشهر، عندما يتصرف جدار في جزءٍ ما من الموقع بشكلٍ مختلف عن باقي الجدران، وتحتاج حينها إلى التأكد مما إذا كانت تلك القضبان قد جاءت من دفعة مختلفة أو من دفعة طلاء مختلفة.
ومن السهل الاتفاق على ترتيبٍ مفيدٍ لهذا الغرض: أن يحتفظ المورِّد بسجلات الدفعات لمدة ثلاث سنوات، وأن يكون قادرًا على استرجاع التقرير الخاص بدفعة محددة خلال خمسة أيام عمل من تاريخ تقديم المطالبة. ولا يُشترط أي تنسيق معين لهذا التقرير. ومقابل هذه التزام، ينبغي أن يكون المورِّد قادرًا على إرسال التقرير الاختباري الذي يغطي أرقام الدفعات (Heat numbers) المذكورة على البالتات، إليك قبل الشحن.
وفي الحالات التي تبرر قيمة الطلب ذلك، يضيف تقرير الفحص من طرف ثالث طبقة ضمان لا يتحكم بها أيٌّ من الطرفين. ويتناول دليلنا حول تقارير الاختبارات الدفعية وشهادات المصهر ما يجب طلبه وكيفية قراءة الشهادة بعد وصولها، بما في ذلك الفرق بين شهادة النوع ٢.١، وهي إقرار ذاتي من المصنّع، وشهادة النوع ٣.١، التي يتم التحقق منها بشكل مستقل من قِبل المصهر.
من أين تأتي الأسعار المنخفضة فعليًّا؟
المورِّد الذي يقدِّم عرض سعرٍ أقل بنسبة أربعين في المئة من السوق لقضبان الربط من النوع D15 لا يقدِّم كفاءةً مجانًا. بل هو يقوم على الأرجح باثنتين على الأقل من أصل أربع خطوات، وكلٌّ منها مرئيٌ إذا كنت تعرف ما الذي تبحث عنه.
استبدال المادة. تكلفة الفولاذ المعتمَد حسب الدرجة أعلى لكل طنٍّ مقارنةً بالقضيب غير المُحقَّق منه، ويُطبَّق هذا التوفير على كامل الطلب وليس على عنصرٍ صغيرٍ فقط. وبمجرد طلاء القضيب بالزنك، لا يوجد فرق مرئي بين النوعين، وهذا ما يجعل هذه الممارسة أكثر أنواع الاستبدال شيوعًا وأصعبها اكتشافًا بعد التسليم.
قصّ الخيط بدلًا من تدريجه (لفه). يؤدي قصّ الخيط إلى إزالة جزء من المادة، ويوفِّر وقت التشغيل الآلي، كما يلغي النفايات الناتجة عن عملية تدريج الخيط. وهو توفير حقيقي في الإنتاج، ولهذا السبب تكون بعض القضبان أرخص بنسبة ثلاثين في المئة من غيرها رغم تشابه مظهرها.
تخفيض سماكة الطلاء. يؤدي خفض السماكة من ٤٥ ميكرونًا إلى ٨ ميكرونات إلى توفير أقل لكل قضيب مما يتوقَّعه معظم المشترين، لأن الزنك يشكِّل جزءًا صغيرًا من التكلفة الإجمالية. ومع ذلك، تُطبَّق هذه الممارسة غالبًا لأنها سهلة التنفيذ.
التخلّي عن السجلات. لا تتطلَّب هذه الخطوة أي تكلفة إنتاجية، ولذلك فهي أول ما يُهمَل عند ضيق الهوامش. أما العواقب فهي تقع على عاتق المشتري لاحقًا، وبشكل منفرد.
ولا توجد خطة خامسة ينتج عنها سعرٌ كهذا ببساطة من تنفيذ نفس العمل بتكلفة أقل، والمورِّد الذي يدَّعي خلاف ذلك يصف عمليةً لا يستطيع إثبات وجودها. والاختبار العملي الذي نوصي به هو ما ورد في مقالتنا حول فحص قضبان الربط عند التسليم: تحقَّق من تشكيل الخيط على ثلاث قضبان، واقرأ أرقام الدفعات الحرارية على ثلاث رزم، وقسِّ سماكة الطلاء مرة واحدة، واطلب شهادةً واحدةً لأحد أرقام الدفعات الحرارية. فعشر دقائق من العمل تفصل بين سعرٍ مشروع وعذرٍ غير مقبول.
ما الذي تؤكِّده شهادة ISO وما لا تؤكِّده
تتمتَّع الشهادات القياسية الدولية (ISO) بأهمية كبيرة، ويجب فهم نطاقها بدقة، لأنها تُستخدَم في كثيرٍ من الأحيان بطريقة تُعمِّي المخاطر بدلًا من تقليلها.
إن شهادة ISO 9001 تؤكِّد وجود نظام لإدارة الجودة. ويتحقَّق المدقِّق من وجود الإجراءات الموثَّقة وهل يتم اتباعها: كيف تُفتش المواد الداخلة، وكيف تُدار وتُعايَر مقاييس الخيوط، وكيف تُقاس سماكة الطلاء، وكيف تُفصَل المواد غير المطابقة. وهي إذن بيانٌ عن الإجراءات، تُمنح للشركة وليس لرقم القطعة، ولا تقول شيئًا عن القضبان الموجودة في حاوية معينة.
أما المكان الذي تُقدِّم فيه هذه الشهادة فائدة فعلية فهو تقليل مدى ما تحتاجه أنت من عمليات الفحص الذاتي. فالمورِّد الحاصل على الشهادة لديه إجراءات مكتوبة للبنود الأربعة المذكورة أعلاه، وبالتالي فإن فحص العيِّنة عند الاستلام يصبح تأكيدًا بدلًا من تحقيقٍ استكشافي. وهذا يمثل توفيرًا حقيقيًّا في الطلبيات الكبيرة، لكنه بديلٌ ضعيفٌ جدًّا لأي فحصٍ على الإطلاق في الطلبيات الصغيرة.
أما الوثائق التي تحمل وزنًا حقيقيًّا فيما يتعلق بالمنتج فهي مختلفة: شهادة المصهر وفق المعيار EN 10204 3.1 الخاصة برقم الدفعة الحرارية المحدَّد، وتقرير الأبعاد وسماكة الطلاء المأخوذ من عيِّنة من دفعتك، وفي الحالات التي تبرِّر القيمة ذلك، تقرير جهة خارجية من SGS أو Bureau Veritas أو جهة مكافئة. أما شهادة ISO 9001 فهي تخبرك بأن المورِّد قادرٌ على الأرجح على إصدار هذه الوثائق، لكنها لا تضمن أنه أصدرها فعليًّا لدفعتك.
كيفية صياغة بنود الجودة بحيث يمكن التحقق منها فعليًّا
غالبًا ما تفشل صياغة متطلبات الجودة في أمر الشراء بطريقتين: إما أنها غامضة جدًّا لدرجة أن أي شحنة تُسلَّم تتوافق معها، أو أنها صارمة جدًّا لدرجة أن أي مورِّد لن يقدم عرض سعرٍ لها. أما أربعة بنود، كلٌّ منها مرتبط بإحدى النقاط الأربع المذكورة أعلاه، فهي تجنِّبك هاتين المشكلتين معًا.
اصنع بند تتبع المادة كمتطلب وثائقي بدلًا من وصف للمادة: *"فولاذ مدرَّج من الدرجة ٤٥ أو ما يعادلها. وتُرفق شهادة المصهر وفق المعيار EN 10204 3.1، ويمكن تتبعها برقم الدفعة الحرارية إلى القضبان المسلَّمة في هذه الدفعة."* وبهذه الصيغة يعرف المورِّد أنك ستقوم بمقارنة الأرقام، ويمكنه حينها اتخاذ قرارٍ صادقٍ بشأن تقديم عرض السعر من عدمه.
اصنع بند تشكيل الخيط كوصف للطريقة وليس فقط للحجم: *"خيط M15x2.5 مدرَّج، ومُشكَّل بالتدريج البارد. ولا يُقبل الخيط المقطوع."* وهذه مواصفة اعتيادية لقضيب ربط هيكلي، وهي البند الذي يزيل أكبر تكلفة خفية.
اصنع بند الطلاء كمتطلب قياسٍ رقمي: *"مغلفن بالغمر الساخن وفق المعيار ISO 10683، وبحد أدنى ٤٥ ميكرونًا، أو مغلفن بالزنك-نيكل بسماكة حد أدنى متفق عليها. وتُقاس سماكة الطلاء على عيِّنة من الدفعة المسلَّمة وتُرفق تقريرًا بذلك."* وسمِّ المعيار والرقم، وبذلك تنتهي المناقشة.
اصنع بند السجلات كالتزام بالاحتفاظ بها: *"يتم الاحتفاظ بسجلات الدفعة لمدة ثلاث سنوات، ويمكن استرجاعها خلال خمسة أيام عمل من تاريخ تقديم مطالبة جودة."* وهذه المتطلبات لا تكلِّف المورِّد شيئًا إذا كان يحتفظ بهذه السجلات أصلاً، بينما سيرفضها المورِّد الذي لا يحتفظ بها، وهذه هي المعلومة التي كنت تبحث عنها.
ولا شيء من هذه البنود غير مألوف، والمورِّد الذي يقدم عرض سعرٍ مقابل جميع البنود الأربعة دون زيادة في السعر يخبرك بشيءٍ يستحق المعرفة. أما المورِّد الذي يرفع السعر بشكل كبير فقد أخبرك بنفس الشيء، لكن في الاتجاه المقابل. وكلا الإجابتين مفيدتان؛ أما الصمت فلا فائدة منه.
الفخاخ التي تُوقع المشترين الذين يكتفون بالتحقق من السعر فقط
تتكرر ثلاث حالات فشلٍ بشكلٍ كافٍ لتسميتها. وكل هذه الحالات الثلاث تمرّ دون أن تُكتشف في فحص بصري عادي.
خلط دفعات صهر مختلفة في شحنة واحدة. قد يقوم المورِّد الذي يمتلك نظام إدارة مخزون جيد بتجميع دفعات صهر جزئية قادمة من مصاهر مختلفة في شحنة واحدة. وكل قضيبٍ في هذه الشحنة أصليٌّ، ويحمل رقم دفعة الصهر الخاصة به، ولا تغطي أي شهادة واحدة المجموعة بأكملها. أما المشكلة فهي لا تظهر إلا عندما تتطلب مطالبة ما إثبات مصدر القضبان (أي الدفعة التي أُنتجت منها كل قضيب). لذا، يجب تحديد ذلك صراحةً في الطلب بأن «الدفعة الواحدة تعني دفعة صهر واحدة فقط»، أو قبول حقيقة أنك ستقوم بأخذ عينات من شحنةٍ ليس لها هوية واحدة محددة.
تخفيض قطر الخيط ليتناسب مع أدوات التصنيع. يلجأ بعض المصنّعين إلى تشغيل الجزء الأخير من القضيب بحيث يصبح قطر الخيط أقل من القطر الاسمي المحدد، وذلك لتسريع عملية القطع وتقليل اهتراء الأدوات. ويجتاز القضيب اختبار مقياس الخيط عند طرفه، لكنه يفشل في الاختبار عند منتصف طوله، ولا يكتشف الموقع هذه المشكلة إلا عندما لا تستقر الصامولة بشكلٍ صحيح. وهذه مسألة تتعلق بالتسامحات ذات العواقب الجسيمة، وقد تم تناولها بمزيد من التفصيل في مقالة مواصفات تسامح قضبان الربط للقوالب.
وصف الطلاء بالاسم فقط. ترد مصطلحات مثل «المجلفن كهربائيًا» و«المجلفن» و«المطلي بالزنك» و«المجلفن بالغمر الساخن» و«داكرو» بشكلٍ تبادلي في وثائق الاقتباس والفواتير. وهي ليست مترادفة أو قابلة للتبديل. ولذلك، يجب رفض أي اقتباس يشير إلى الطلاء باسم عام مثل «مجلفن» فقط، وطلب توضيحٍ كتابيٍّ دقيقٍ، ثم تضمين هذا التوضيح في أمر الشراء.
ما يعنيه ذلك لأمر الشراء القادم الخاص بك
الغرض من العلامات الأربع المشار إليها أعلاه ليس جعل كل مورِّد باهظ الثمن. بل هو جعل المقارنة بين المورِّدين ذات معنى حقيقي. فالاقتباسان اللذان يُقدَّمان مقابل المواصفة نفسها لا يكونان قابلين للمقارنة إلا إذا كان كلا المورِّدين يقدّمان نفس المادة، ونفس تشكيل الخيط، ونفس سماكة الطلاء، ونفس الوثائق المطلوبة. وبغياب هذه البنود الأربعة، فأنت لا تقارن منتجاتٍ فعلًا، بل تقارن مدى استعداد المورِّدين المختلفين لتقديم تخميناتٍ غير مؤكدة.
إن قضيب الربط عنصرٌ إنشائيٌّ سيقضي حياته العملية داخل الجدار، حيث يثبت الخرسانة التي ستكون تحت تحميلٍ لعقودٍ عديدة. والفحوصات المذكورة أعلاه تستغرق نحو عشر دقائق لكل شحنة، وهي الفارق بين أن تعرف بدقة ما هو موجود في قوالبك الإنشائية، وبين أن تكتفي بالأمل فقط. وإذا رغبت في رؤية كيفية تطبيق هذه العلامات الأربع على خط الإنتاج بدلًا من مجرد وصفها في كتيب تعريفي، يمكنك الاطلاع على مقالة ورشة تشكيل الخيوط بالدرفلة التي تشرح العملية خطوة بخطوة، كما أن صفحة منتجات قضبان الربط عالية القوة تسرد الدرجات والمقاسات والأنواع المختلفة للطلاء التي نزود بها العملاء، مع إرفاق الوثائق المطلوبة مع كل منتج.
المراجع والمعايير.
- EN 10204:2004 — أنواع مستندات الفحص
- ISO 898-1 — الخصائص الميكانيكية لوصلات الفولاذ الكربوني
- ISO 3501 — مقاومة التآكل لوصلات الفولاذ المقاوم للصدأ
- NIST — معايير قياس المواد
- ISO 2859-1 — إجراءات العينات للفحص بالصفتات
- ISO 9001:2015 — أنظمة إدارة الجودة
من نحن: تغطي هذه المقالة العلامات الأربعة التي تُستخدم للتحقق من جودة قضبان الربط العالية، وكذلك الأدلة التي يجب تضمينها في أمر الشراء. وتتوفر بيانات إنتاجنا واختباراتنا عند الطلب. ويوفر رابط صفحة الاتصال وسيلةً للتواصل مع فريق هندستنا، بينما توضح وثائق صفحة المعلومات كيفية عمل مصنعنا. وقد استعرض هذه المقالة فريق هندسة قوالب Qianheng.