
Kaliteli bağlantı çubukları neden daha pahalı: sipariş öncesi doğrulayabileceğiniz dört işaret
> Kısaca > - Mal girişinde dört işaret yaklaşık on dakikada denetlenebilir. > - Isı numarası, thread oluşumu, kaplama kalınlığı, parti kayıtları — bu sırayla. > - Denetimi savunulabilir kılmak için dördünü de siparişe yazın.
Bağlantı çubukları için bir satın alma siparişi genellikle bir çap, bir uzunluk ve bir kalite sınıfı belirterek gelir. Sipariş tamamlanmış gibi görünür. İki tedarikçi bu siparişe teklif verir ve biri diğerinden %30 daha düşük fiyatla geri döner; ancak alıcı, bu farkın daha iyi bir ürün mü, daha ucuz bir ürün mü yoksa yalnızca bir Cuma günü farklı bir kar marjı uygulayan bir tedarikçi mi olduğunu anlayamaz.
Kendi üretim ve test verilerimiz talep üzerine mevcuttur — fabrikamızın çalışma şeklini inceleyin ve mühendislik ekibiyle iletişime geçin.
Bu durum, kalıpçılık malzemeleri satın alınırken olağandışı değildir. Bağlantı çubukları, inşaat sahasında toplu olarak gelen, kapalı bir duvarın içine gömülen ve daha sonra hiçbir zaman kontrol edilmeyen nadir yapısal bileşenlerdendir. Kimse tamamlanmış bir kalıp yüzeyini açıp arkasındaki çubuğun sertifikalı çelikten mi yuvarlandığını yoksa stok rafındaki neyse ondan mı kesildiğini kontrol etmez. Çubuklar, bir konteyner gümrükten serbest bırakıldığı anda bir kez ödenir ve sonuçlar çok daha sonra, hatta hiç olmayabilir, bir duvarın sızdırması ya da beton dökümünün yeniden yapılması şeklinde ortaya çıkar.
İyi haber şu ki, yüksek kaliteli bir bağlantı çubuğu ile kötü bir bağlantı çubuğu arasındaki farklar fizikseldir ve ölçülebilir. Bunların her birini kontrol etmek için bir laboratuvara gerek yoktur. Alıcının veya denetçinin dikkat etmesi gereken dört işaret vardır ve bu işaretlerin hepsi, ürün üretildikten *sonra* değil, üretimden *önce* siparişe yazılmalıdır.
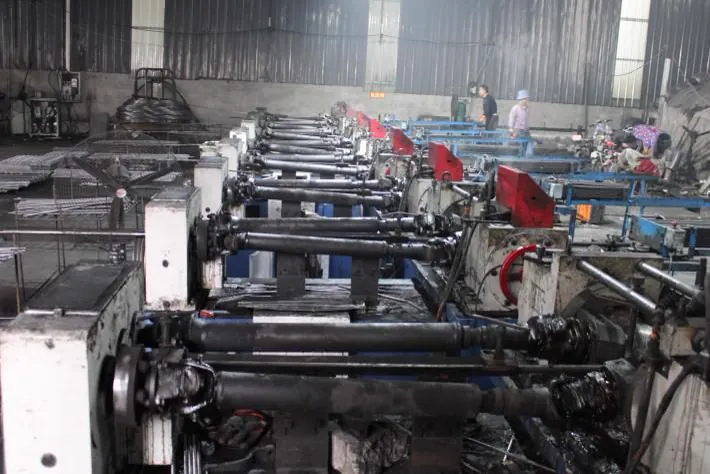
Isı numarası, çubuğa özel kimyasal analiz ve mekanik test sonuçlarına geri dönmeyi sağlayan, üzerine basılmış bir sayı serisidir. Diş şekillendirme, yorulma ömrünü etkileyen dişin oluşturulma yöntemi — yani haddeleme veya kesme — olarak tanımlanır. Kaplama kalınlığı, bağlama çubuğu üzerindeki koruyucu katmanın mikron cinsinden ölçümüdür; genellikle sıcak daldırma galvanizlemede 45 mikron veya daha fazladır. Parti kayıtları, ısı numarası ile çağrılabilen parti düzeyinde izlenebilirlik belgeleridir ve malzemenin kalitesini ve kaynağını garanti eder.
Yüksek kaliteli bir bağlantı çubuğu ile ucuz bir bağlantı çubuğu arasında asıl fark nedir?
Pazarlama ifadelerini bir kenara bırakırsak, yüksek kaliteli bir yapısal bağlantı çubuğu dört temel özellik tarafından tanımlanır; bunların her biri, bir alıcı veya denetçi tarafından bir dakikadan kısa sürede kontrol edilebilir. Aşağıdaki sıralama, bu farklılıkların önem kazanmaya başladığı yaklaşık sırayı yansıtır: İlk olarak malzeme, çünkü bu, sonraki tüm süreçleri belirler; ikinci olarak vida şekillendirilmesi, çünkü bu, yorulma ömrünü belirler; üçüncü olarak kaplama, çünkü bu, çubuğun ıslak bir duvar içinde ne kadar süre dayanacağını belirler; dördüncü olarak kayıtlar, çünkü bu, ilk üç özelliğin yanlış çıkması durumunda başvurabileceğiniz bir yol olup olmadığını belirler.
| İşaret | Kontrol Edilecek Özellik | Bu İşareti Doğrulayan Kanıt | Uyarı İşareti |
|---|---|---|---|
| Malzeme izlenebilirliği | Çubuğa basılmış ısı numarası ve bu numaranın belirli bir eritme partisyonuna bağlanması | Aynı ısı numarasını belirten EN 10204 3.1 fabrika sertifikası | Sadece kalite sınıfı işareti (örn. 45 veya 8.8), ısı numarası yok |
| Vida şekillendirilmesi | Diş yanağı ve diş tepesi yüzey durumu | Yuvarlanarak üretilmiş vida, sürekli spiral, kenar kırıntısı yok | Görülebilen kesme takımı izleri, basamaklı vida çapı |
| Kaplama | Teslim edilen parti üzerinde ölçülen kaplama kalınlığı | ISO 10683’e uygun sıcak daldırma galvaniz kaplaması, en az 45 mikron | “Galvanizli” olarak tanımlanan ancak 12 mikrondan az kalınlıkta kaplama |
| Parti kayıtları | Teslimattan sonraki parti düzeyinde izlenebilirlik | Isı numarası ile birkaç gün içinde erişilebilen test raporu | Sadece şirket başlığı bulunan bir şirket sertifikası |
Bu dört işaretin hiçbiri nadir veya özel değildir. Her yetkin yapısal bağlantı çubuğu üreticisi bu dört özelliği de sunar. Alıcıların yanlış ürünü elde etmelerinin nedeni, ürünler teslim edildikten sonra değil, üretimden *önce* kontrol edilebilir bir biçimde bu özellikleri siparişe dahil etmemeleridir.
İşaret 1: Malzeme izlenebilirliği — bu, daha sonra taklit edilemeyen tek işarettir
Çelik, bir fabrikaya bar ya da bobin şeklinde bir haddehaneden gelir ve oradan, belirli bir kimyasal analiz ve belirli bir mekanik test sonucuna geri dönülebilen bir dizi sayı taşıyan çubuk halinde çıkar. Bu sayılar ısı numarasıdır ve bir çubuğun izlenebilir olmasını sağlar.
İzlenebilir bir bağlantı çubuğunda ısı numarası çubuğun kendisine, genellikle bir uçta ya da demetin bağlı olduğu etikette basılır. Bu numara süs amaçlı değildir. Bir EN 10204 3.1 sertifikası talep ettiğinizde, bu sertifika belirli bir ısıyı adlandırır ve eğer sertifikadaki ısı numarası sahanızdaki çubukların üzerindeki ısı numarasıyla eşleşmiyorsa, siz aslında başka birinin çeliğiyle ilgili bir belgeye sahipsiniz demektir.
Bu durum, duyduğundan daha fazla önem taşır, çünkü kalite sınıfı işaretleri taklit edilmesi kolaydır. “45” ya da “8.8” yazan bir damga herhangi bir çelik üzerine basılabilir. Taklit edilemeyen şey ise, kimyasal analiz ve çekme testi sonuçlarının, tedarikçinizin gerçekten satın aldığı belirli bir çelik partisyonuna ait olması gereken bir sertifikadır. Bağlantı çubuğu kalite sınıfı seçimi rehberimizde, kalıpçılıkta kullanılan kalite sınıfları için sertifikada yer alması gereken değerler ve ısı numarası olmayan bir sertifikanın bir broşürden çok bir belgeye benzemesi nedenleri açıklanmıştır.
Pratik test oldukça basittir. Ödeme yapmadan önce üç farklı demetten üç çubuk seçin, ısı numaralarını okuyun ve bunlardan biri için tedarikçinizden sertifikayı isteyin. Gerçek izlenebilirliğe sahip bir tedarikçi cevabını dakikalar içinde verir, çünkü cevap dosyalama sistemindedir. İzlenebilirliğe sahip olmayan bir tedarikçi konuyu değiştirir ve bu cevap, yapmayı düşündüğünüz herhangi bir fiyat karşılaştırmasından daha değerlidir.
İşaret 2: Dişli oluşumu – yorulma performansının aslında kazanıldığı nokta
Bir bağlantı çubuğundaki dişli, sadece estetik bir özelliktir değil. Döngüsel bir yük altında gerilmenin çoğu dişlin kök kısmında yoğunlaşır ve bu kökün nasıl oluşturulduğu, çeliğin binlerce yük döngüsü boyunca nasıl davranacağını belirler.
Soğuk haddeleme işlemi, düz bir kalıbı çubuğa bastırarak dişliyi oluşturur; bu işlem, malzemeyi yanal olarak yerinden oynatıp sıkıştırır. Çubuğun yüzey tabakası kesilmez, ancak işlenir. Sonuç olarak, dişli yatağı (flank) pürüzsüz ve hafifçe parlak bir görünüm kazanır; çubuğun ucundan dişli bitiş noktasına kadar uzanan sürekli bir spiral iz oluşur; kök kısmı ise kazınmış değil, sıkıştırılmıştır. Yüzey işleneceği için yüzey sertleşmesi gerçekleşir ve bu da çatlağın başlaması gereken tam noktada çatlak oluşumunu engeller.
Dişlinin kesilmesi veya tornalanması, bir takım ile malzeme kaldırılmasıyla gerçekleştirilir. Bu yöntem kurulum açısından daha hızlıdır, metre başına maliyeti daha düşüktür ve dişli kökü, yapısal olarak yırtılmış bir yapıya sahip olacak şekilde çekmeye maruz bırakılır. Kesilmiş bir dişli, statik yük testini geçebilir. Ancak duvarın mevsimsel hareketleri, sıcaklık değişimleri ve betonun yavaş çalışması gibi nedenlerle yaşanan on binlerce döngüde aynı güvenlik payını sağlamaz.
Bu fark, herhangi bir ölçüm aracı kullanmadan bile gözle görülebilir. Çubuğu ters çevirin ve tırnağınızı dişli yatağı boyunca gezdirin. Haddelenmiş bir dişli, sürekli ve hafifçe pürüzsüz hissedilir; keskin takım izleri yoktur. Kesilmiş bir dişlideyse yatak boyunca belirgin ve daha kaba bir spiral çizgi görülür; üretici, kesimi kolaylaştırmak amacıyla dişli çapını azalttığında geçiş bölgesinde görünür bir basamak oluşur. Yapısal bir bağlantı çubuğunda bu basamak aynı zamanda bir gerilme yoğunlaşım bölgesidir; bu yüzden tolerans spesifikasyonu gibi bağlantı çubukları için çok daha kritik hâle gelir – genel amaçlı dişli çubuklara kıyasla.
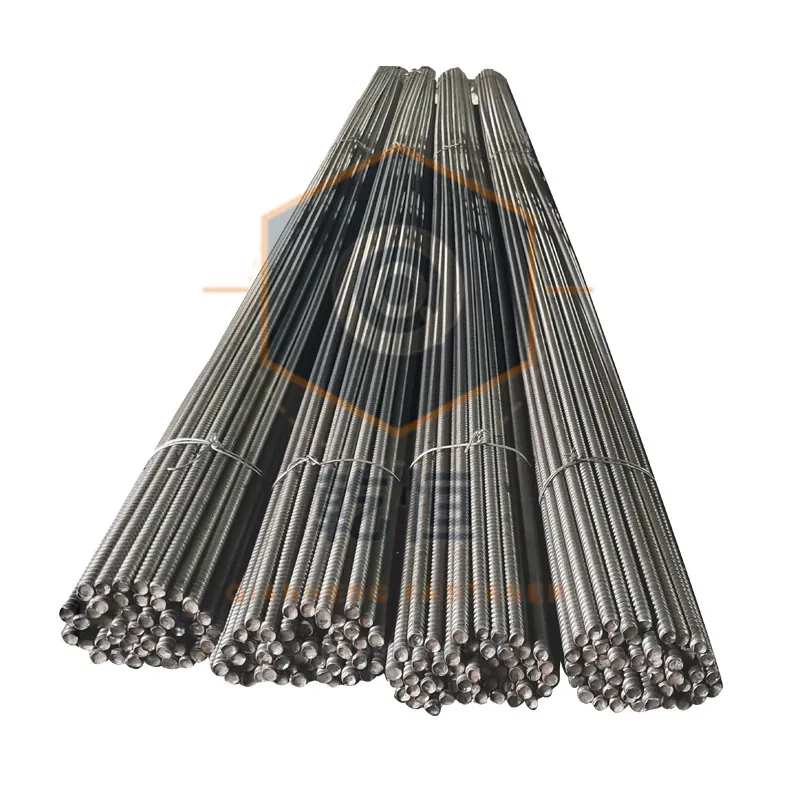
Bu, bağlantı çubuğu üzerinde yapılacak en faydalı fiziksel kontrol yöntemidir ve hiçbir maliyeti yoktur. Aynı zamanda en çok atlanan kontrol yöntemidir çünkü çubuğu çevirmek ve incelemek gerekir; bunun yerine bir sertifika okumak yeterlidir. Tam da bu yüzden düşük fiyatlı tedarikçiler bu kontrolü atlar.
Norm dayanağı: ISO 965-1
İşaret 3: Kaplama – burada ismin değil, mikron sayısının önemi daha büyüktür
Kalıp bağlantı çubuğuna uygulanan kaplama iki görevi yerine getirir: Beton dökülen duvarın nemli ve alkali ortamında çeliği korur; ayrıca çubuğun elle tutulması, depolanması ve teslimat ile montaj arasındaki aylar boyunca dişlinin korunmasını sağlar.
Spesifikasyon, mikron cinsinden ifade edilir ve piyasada kullanılan isimler, gerçek mikron değerini güvenilir şekilde tahmin etmenize imkân vermez. Yapısal bir bağlantı çubuğuna uygulanan elektrogalvaniz kaplama genellikle 5 ila 12 mikron arasındadır: İnce, genellikle hafifçe mavimsi bir film olup ikna edici bir görünüme sahiptir ancak ilk aşınma işaretiyle kaybolur. ISO 10683’e göre uygulanan sıcak daldırma galvaniz kaplaması ise 45 mikron veya daha fazla kalınlıkta olup, görsel olarak daha kalın, mat ve hafifçe kristalli bir yüzeye sahiptir. Her iki yöntemin de geçerli kullanım nedenleri vardır; ancak bunlar farklı hizmet ömürlerine sahip farklı ürünlerdir ve yalnızca “galvanizli” ifadesi geçen bir satın alma siparişi, seçimi tedarikçiye bırakır.
Yüksek mukavemetli sınıf çubuklar için özel bir tuzak daha vardır. Elektrogalvanizleme süreçleri ve özellikle kaplama öncesi çeliğin hazırlanmasında kullanılan asitli aşındırma işlemi, çeliğe hidrojen girişi yapabilir. Sertleştirilmiş ve gerilime duyarlı olan 8.8 veya 10.9 sınıf bir çubukta hidrojen gevrekliği, montajdan günler sonra görülebilen gecikmeli bir arızaya neden olabilir; bu durumda montaj anında herhangi bir görünür kusur gözlenmez. Bu nedenle kaplama spesifikasyonu ile dişli durumu birlikte değerlendirilmeli, bağımsız olarak seçilmeden önce incelenmelidir; ayrıca yüksek mukavemetli bir çubuk için güvenli çalışma yükü hesabı nominal çubuk kapasitesi yerine, tüm montajın tasarım kapasitesi temel alınarak yapılmalıdır.
Kaplama kalınlığı, manyetik kalınlık ölçüm cihazı ile sahada ölçülebilir ya da daha az hassas bir yöntem olarak, belirli bir uzunluktaki çubuğun kaplama öncesi ve sonrası ağırlığı tartılarak belirlenebilir. Gönderdiği parti için kaplama kalınlığını açıklayamayan bir tedarikçi, diğer üç işaretle ilgili de size önemli bilgiler vermektedir.
Norm dayanağı: ISO 1461
İşaret 4: Parti kayıtları – bunlar yalnızca bir şey yanlış gittiğinde değer kazanır
İlk üç işaret, gözle görülebilen özelliklerdir. Dördüncü işaret ise bir talebin mümkün olup olmayacağına karar verir.
Bir parti kaydı, belirli bir teslimatı belirli bir test sonuçları setine bağlar: Ergitme partisi (heat), kaplama kalınlığı ölçümü, boyutsal örnek ve herhangi bir üçüncü taraf denetim raporu. Pratik değeri, kabul sırasında her şeyin düzgün göründüğü zaman değil; sahanın bir bölümündeki duvarın geri kalanından farklı davranması ve bu çubukların farklı bir ergitme partisinden mi yoksa farklı bir kaplama partisinden mi geldiğini belirlemeniz gerektiğinde, aylar sonra ortaya çıkar.
Kullanışlı bir düzenleme oldukça basittir: Tedarikçi, parti kayıtlarını üç yıl süreyle saklar ve bir talep üzerine belirtilen parti için raporu beş iş günü içinde sağlayabilir. Bunun ötesinde herhangi bir format şartı yoktur. Bu taahhüt karşılığında tedarikçi, gönderimden önce palet üzerindeki ergitme numaralarını kapsayan test raporunu sizinle paylaşabilmelidir.
Sipariş değeri bu yönde haklıysa, üçüncü taraf denetim raporu her iki tarafın da kontrolü dışındaki bir katman ekler. Parti test raporları ve fabrika sertifikaları rehberimizde ne istemeniz gerektiği ve sertifika geldiğinde nasıl okunacağı açıklanmıştır; ayrıca 2.1 sertifikası (kendi kendini bildirim) ile 3.1 sertifikası (fabrika tarafından bağımsız olarak doğrulanmış) arasındaki fark da ayrıntılı olarak ele alınmıştır.
Düşük fiyatın aslında nereden kaynaklandığı
D15 bağlantı çubukları için piyasa fiyatının yüzde kırk altında bir teklif veren bir tedarikçi, verimliliği hediye etmiyor. Bunun yerine dört şeyden en az ikisini yapıyor ve bunların her biri, bakmayı bilirseniz görünür.
Malzemenin değiştirilmesi. Sertifikalı kalite çelik, doğrulanmamış çubuk çeliğe kıyasla ton başına daha fazla maliyetlidir ve bu tasarruf, küçük bir bileşen değil, tüm sipariş üzerine uygulanır. Çubuklar çinko kaplandıktan sonra iki malzeme arasında görsel bir fark kalmaz; bu da bu değişimin en yaygın ve teslimattan sonra tespit edilmesi en zor olan değişimi olmasını sağlar.
Dişin tornalanması yerine kesilmesi. Kesme işlemi malzeme kaldırır, makine zamanı tasarrufu sağlar ve diş yuvarlama işleminden kaynaklanan hurdayı ortadan kaldırır. Bu, gerçek bir üretim tasarrufudur ve aynı görünüme sahip diğer çubuklara kıyasla bazı çubukların yüzde otuz daha ucuz olmasının nedenidir.
Kaplama kalınlığının azaltılması. 45 mikronluk kaplamayı 8 mikrona düşürmek, çoğu alıcının beklediğinden daha az maliyet tasarrufu sağlar çünkü çinko toplam maliyetin yalnızca küçük bir kısmını oluşturur. Yine de bu işlem sıkça yapılır çünkü kolaydır.
Kayıtların bırakılması. Bu üretimde hiçbir maliyet gerektirmez; bu yüzden marjlar daraldığında ilk olarak bu unsur bırakılır. Sonuç ise alıcı tarafından, daha sonra ve yalnız başına karşılanır.
Bu tür bir fiyatın, aynı işi daha ucuz yaparak elde edildiği beşinci bir seçenek yoktur; böyle bir iddia yapan bir tedarikçi, size gösteremeyeceği bir süreç tanımlamaktadır. Önerdiğimiz pratik test, teslimatta bağlantı çubuklarının denetlenmesi başlıklı yazımızda açıklanan testtir: üç çubuk üzerinde diş oluşumunu kontrol edin, üç demet üzerinde ısı numaralarını okuyun, kaplama kalınlığını bir kez ölçün ve bir ısı numarası için sertifikayı isteyin. On dakikalık bir çalışma, bir fiyatı bir bahane ayrıştırır.
ISO sertifikasyonunun size neyi söylediğini ve söylemediğini
Sertifikasyon sahip olmakta fayda vardır ve tam olarak anlaşılmalıdır; çünkü genellikle riski azaltmak yerine gizlemek amacıyla kullanılır.
ISO 9001, bir kalite yönetim sistemini sertifikalar. Denetçi, belgelendirilmiş prosedürlerin varlığını ve takip edilip edilmediğini kontrol eder: gelen malzemenin nasıl denetlendiği, vida ölçü aletlerinin nasıl kontrol edildiği ve kalibre edildiği, kaplama kalınlığının nasıl ölçüldüğü, uygun olmayan malzemenin nasıl ayrı tutulduğu gibi konular. Bu, bir ürün numarası değil, bir şirkete verilen bir süreç ifadesidir ve belirli bir konteynerdeki çubuklar hakkında hiçbir şey söylemez.
Gerçekten yardımcı olduğu nokta, sizin kendiniz yapmanız gereken denetim miktarını azaltmasıdır. Sertifikalı bir tedarikçinin yukarıdaki dört madde için yazılı prosedürleri vardır; dolayısıyla teslimatta yapılan örnek denetim, bir onaylama işlemidir, bir araştırma değildir. Bu, büyük siparişlerde gerçek bir tasarruftur; ancak küçük siparişlerde hiçbir denetim yapmaktan daha kötü bir alternatiftir.
Ürün hakkında ağırlıklı belgeler farklıdır: belirli ısı numarası için EN 10204 3.1’e göre bir fabrika sertifikası, siparişinizden alınan bir örneğe dayalı boyutsal ve kaplama raporu ve değeri bu kadar yüksekse SGS, Bureau Veritas veya eşdeğer bir kuruluş tarafından hazırlanmış üçüncü taraf bir rapor. ISO 9001, tedarikçinin bu belgeleri üretme yeteneğine sahip olduğunu söyler. Ancak bu belgelerin sizin partiniz için üretildiğini söylemez.
Kalite şartlarını gerçekten denetlenebilir şekilde yazma yöntemi
Satın alma siparişindeki kalite dili iki şekilde başarısız olur: ya çok belirsizdir ki her teslimat uygun kabul edilir, ya da çok iddialıdır ki hiçbir tedarikçi bu şartlara teklif vermez. Yukarıdaki dört maddeye bağlı dört şart, her iki durumu da önler.
Malzeme izlenebilirliğini bir malzeme tanımı değil, bir belge gereksinimi olarak yazın: *"45 sınıfı veya eşdeğeri sıcak haddeleme çeliği. Bu partiye teslim edilen çubuklarla ısı numarası üzerinden izlenebilir EN 10204 3.1 tipi fabrika sertifikası sağlanacaktır."* Böylece tedarikçi, sayıları karşılaştıracağınızı bilir ve teklif verip vermeyeceğine dürüstçe karar verebilir.
Diş oluşumunu yalnızca bir boyut değil, bir yöntem olarak yazın: *"M15x2.5 yuvarlatılmış diş, soğuk yuvarlama ile oluşturulmuştur. Kesilmiş dişler kabul edilmez."* Bu, yapısal bir bağlantı çubuğu için normal bir spesifikasyondur ve en büyük gizli maliyeti ortadan kaldıran şarttır.
Kaplamayı bir ölçüm olarak yazın: *"ISO 10683’e göre sıcak daldırma galvanizli, minimum 45 mikron veya anlaşmaya varılan minimum kalınlıkta çinko-nikel kaplama. Kaplama kalınlığı, teslim edilen partiden alınan bir örnekte doğrulanacak ve rapor edilecektir."* Standartı, sayıyı ve miktarı belirtin; böylece tartışma sona erer.
Kayıtları bir saklama taahhüdü olarak yazın: *"Parti kayıtları üç yıl süreyle saklanacak ve kalite talebi üzerine beş iş günü içinde erişilebilir olacaktır."* Bu şart, zaten kayıtları tutan bir tedarikçi için hiçbir maliyet oluşturmaz; ancak kayıtları tutmayan bir tedarikçi tarafından reddedilecektir ve işte bu, istediğiniz bilgidir.
Bu şartların hiçbiri olağandışı değildir; dört şartın hepsine teklif veren ve fiyat artışı olmayan bir tedarikçi, size bilmeniz gereken bir şey söylüyor. Büyük bir fiyat artışıyla teklif veren bir tedarikçi de aynı şeyi ters yönde söylüyor. Her iki cevap da faydalıdır; sessizlik ise değildir.
Sadece fiyatı kontrol eden alıcıları yakalayan tuzaklar
Üç başarısızlık modu, adlandırılacak kadar sık tekrarlanır. Üçü de yüzeysel bir görsel incelemede geçer.
Bir teslimatta karışık ısı numaraları. İyi stok yönetimine sahip bir tedarikçi, farklı haddehanelerden gelen kısmi ısı numaralarını tek bir sevkiyata birleştirir. Her çubuk orijinaldir, her çubuk kendi ısı numarasına sahiptir ve hiçbir tek sertifika bu partiye kapsam sağlamaz. Sorun, bir talep durumunda hangi çubukların hangi ısıdan geldiğini kanıtlamanız gerektiğinde ortaya çıkar. Siparişte “bir parti = bir ısı” ifadesini açıkça belirtin; aksi takdirde, tek bir kimliği olmayan bir sevkiyatı örnekleme zorunda kalacaksınız.
Diş çapının işlenebilirlik için küçültülmesi. Bazı üreticiler, diş açma işlemini hızlandırmak ve takım aşınmasını azaltmak amacıyla çubuğun uç kısmındaki diş çapını nominal değerden aşağıya indirir. Çubuk, uçta bir diş ölçümüne geçer ama orta kesimde başarısız olur; saha çalışanları, somunun oturmadığını fark ettiğinde bunu anlar. Bu, gerçek sonuçlara yol açan bir tolerans sorunudur ve bu konu bağlantı çubuğu tolerans spesifikasyonu başlıklı makalede daha ayrıntılı ele alınmıştır.
Kaplama yalnızca ismiyle tanımlanmış. Elektrogalvanizli, galvanizli, çinko kaplı, sıcak daldırma galvanizli ve DACRO terimleri, fiyat teklifi belgeleri ile faturalarda birbirinin yerine kullanılmaktadır. Ancak bunlar birbirinin yerine kullanılamaz. Sadece “galvanizli” ifadesi geçen bir fiyat teklifi, açıklama istemiyle geri gönderilmelidir; bu açıklama da siparişe yazılı olarak eklenmelidir.
Bunun bir sonraki siparişiniz için anlamı
Dört kriterin amacı, tüm tedarikçileri pahalı hâle getirmek değildir. Amacımız, tedarikçiler arasında yapılacak karşılaştırmayı anlamlı kılmaktır. Aynı teknik şartnameye göre hazırlanmış iki fiyat teklifi ancak her iki tedarikçi de aynı malzeme sınıfını, aynı diş şekillendirme yöntemini, aynı kaplama kalınlığını ve aynı belgelendirmeyi teklif ediyorsa karşılaştırılabilir. Bu dört madde olmadan ürünleri değil, farklı tedarikçilerin ne kadar “tahmin” yaptıklarını karşılaştırmış olursunuz.
Bağlantı çubuğu, onlarca yıl boyunca betonu yük altında tutacak şekilde duvar içine yerleştirilecek yapısal bir elemandır. Yukarıda belirtilen kontroller, her teslimat için yaklaşık on dakika sürer ve formwork sisteminizde ne olduğunu *bilmek* ile *umut etmek* arasındaki farkı oluşturur. Bu dört kriterin broşürde tanımlanması yerine üretim hattında nasıl uygulandığını görmek isterseniz, diş yuvarlama atölyesi başlıklı makale süreci adım adım açıklar; ayrıca bağlantı çubuğu ürün sayfamız sunulan sınıfları, çapları ve kaplamaları listeler ve ilgili belgeleri ekler.
Referanslar ve standartlar.
- EN 10204:2004 — Denetim belgelerinin türleri
- ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
- ISO 3501 — Paslanmaz çelik bağlantı elemanlarının korozyon dayanımı
- NIST — malzeme ölçüm standartları
- ISO 2859-1 — Nitelik muayenesi için numune alma yöntemleri
- ISO 9001:2015 — Kalite yönetim sistemleri
Hakkımızda: Bu makale, yüksek kaliteli bağlantı çubuklarını doğrulamak için dört işareti ve satın alma siparişine yazılması gereken belgeleri ele alır. Üretim ve test verilerimiz talep edildiğinde sağlanır. iletişim sayfası, mühendislik ekibimize ulaşmanızı sağlayan bir yöntem sunar ve hakkımızda sayfası belgesi fabrikamızın nasıl çalıştığını açıklar. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.