
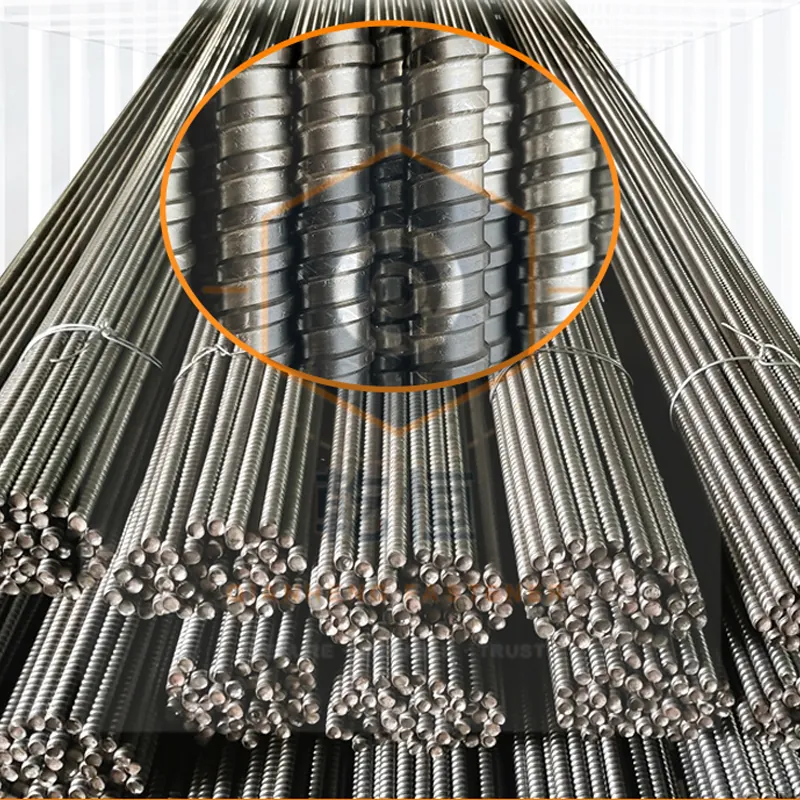
Bağlantı çubuğu dayanım sınıfı: 4.8, 8.8, 10.9
> Kısaca > - Sınıf numarası bir akma mukavemetidir, kalite sıralaması değil. > - Ekstra mukavemet yalnızca yükün gerektirdiği yerde ödemeye değer. > - Mevcutluk, bir tarih teklif edilmeden önce stoka karşı doğrulanır.
Sınıf numaraları bir kalite sıralaması değildir. Minimum çekme dayanımını ve akma oranını tanımlar ve doğru sınıf, istediğiniz yük ve kusur modundan — "daha güçlü" tercihinden değil — gelir.
Kendi üretim ve test verilerimiz talep üzerine mevcuttur — fabrikamızın çalışma şeklini inceleyin ve mühendislik ekibiyle iletişime geçin.
Çekme mukavemeti, bir malzemenin kopmadan önce uzatılırken veya çekilirken dayanabileceği maksimum gerilimdir. Akma mukavemeti, bir malzemenin plastik şekilde şekil değiştirmeye başladığı gerilim değeridir. Gerilme alanı, yük hesaplamalarında kullanılan, bir bağlantı elemanının dişli kısmının etkili kesit alanıdır. Yorulma izni, tekrarlı kullanım ve olası malzeme bozulması nedeniyle izin verilen yükte yapılan azaltmadır. Hidrojen süneklik kaybı, bazı metallerin hidrojen emilimi sonucu sünekliklerini kaybedip kırılmasına neden olan süreçtir.
Sayılar ne anlama gelir
İlk rakam, MPa cinsinden minimum çekme dayanımının onda biridir; her iki rakamı çarpmak minimum akma dayanımının onda birini verir. 4.8 sınıfı: 400 MPa çekme, 320 MPa akma. 8.8 sınıfı: 800 MPa çekme, 640 MPa akma. 10.9 sınıfı: 1000 MPa çekme, 900 MPa akma ve sade karbonlu çelik yerine su verme ve temperleme yapılmıştır.
8.8 ve üzeri sınıflar, kontrollü ısıl işlem görmüş orta karbonlu veya alaşımlı çeliklerdir. 4.8 sınıfı sade karbonlu çeliktir, normalde haddelenmiş veya normale alınmış olarak tedarik edilir.
Norm dayanağı: ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
Sınıftan izin verilen yüke
İzin verilen çekme yükü, nominal çapın akma dayanımı değildir. Stres alanından (diş boyunca etkin kesit) hesaplanır, akma ile çarpılır, ardından bir emniyet faktörüne bölünür ve tekrarlı kullanım için bir yorulma payı ile azaltılır.
Bir DW15 bağlantı çubuğu için stres alanı yaklaşık 176 mm²'dir. 8.8 sınıfında bu, akamada yaklaşık 113 kN'dir ve kalıp pratiği bunun çok altında bir çalışma yükü uygular — tipik olarak kullanılan standarda bağlı olarak 90-150 kN bandına düşer. Bir Rd20 çubuğu aynı temelde yaklaşık 230-260 kN'a ulaşır. Kesin rakam, bir web sitesinden kopyalanmış bir formülden değil, sertifikalı nominal kapasite olarak tedarikçiden gelmelidir.
Daha yüksek bir sınıf neden yanlış yanıttır
Daha yüksek sınıflar daha çentik duyarlıdır ve elektro kaplamadan sonra hidrojen gevrekleşmesine daha yatkındır. Uygun bir fırınlama döngüsü olmadan elektro galvanizlenmiş 10.9 çubukları, nominal kapasitenin çok altındaki yüklerde kurulumdan günler sonra çatlayabilir. Bir 10.9 çubuğu kaplanması gerekiyorsa, sıcak daldırma galvanizleme veya mekanik kaplama belirtin ve elektro kaplama kullanılıyorsa fırınlama kaydını isteyin.
Daha yüksek sınıf ayrıca daha pahalıdır ve farklı işlenir: 10.9 dişleri haddelemek daha zordur ve sahada yeniden kesmek veya paçalıkla takip etmek, yorulma performansının çoğunu taşıyan yüzey katmanını giderir.
Geçerli olan seçim mantığı
- Tasarım yükünü kalıp çiziminden, beton basıncı durumunu ve herhangi bir dinamik payı dahil alın.
- Birim alan başına bağlantı sayısına ve standardınızın gerektirdiği emniyet faktörüne bölün — nominal kapasite üzerinde yaygın olarak 1.5-2.0, tekrarlı kullanım için daha yüksek.
- Yükü marjla karşılayan en düşük sınıfı seçin. 8.8 sınıfı yükü karşılıyorsa, 10.9 sipariş etmek güvenlik değil, risk satın alır.
- Somun ve koniyi aynı sınıfa uygun seçin. 4.8 somunlu bir 10.9 çubuğu, kusuru yalnızca başka bir yere taşır.
- Fabrika sertifikasını (yapısal işler için EN 10204 3.1) ve bir parti çekme raporunu isteyin ve çubuktaki ısı numarasının sertifikayla eşleştiğini kontrol edin.
Norm dayanağı: EN 13670
Yeniden kullanım ve düşürme
Yeniden kullanılabilir çubuklar hasar biriktirir: diş girişinde çentikler, düzeltilmiş bükülmeler, korozyon çukurları. Çoğu kalıp standardı, her yeniden kullanım döngüsünden önce muayene gerektirir ve görünür diş hasarı olan çubukları düşürür veya hurdaya ayırır. Bükülmüş ve düzeltilmiş bir çubuk, hizmet edilebilir görünse bile yorulma ömrünün bir kısmını kaybetmiştir.
| Sınıf | Minimum Akma Dayanımı (MPa) | Yük Kapasitesi Üzerindeki Etkisi |
|---|---|---|
| 4.8 | 320 MPa | Düşük kapasite, hafif yükler için uygundur |
| 8.8 | 640 MPa | Orta kapasite, standart kalıp sistemleri için uygundur |
| 10.9 | 900 MPa | Yüksek kapasite, ancak çentik hassasiyeti daha fazla ve maliyeti daha yüksektir |
| 8.8 | 640 MPa | Maliyet ve performans dengesi iyi, süneklik kaybı riski daha düşüktür |
| 10.9 | 900 MPa | Elektrokaplama yapılmışsa hidrojen süneklik kaybı riski daha yüksektir |
| 4.8 | 320 MPa | En ucuzdur, ancak ağır veya dinamik yükler için uygun değildir |
Referanslar ve standartlar.
- EN 10204:2004 — Denetim belgelerinin türleri
- ISO 898-1 — Karbon çelik bağlantı elemanlarının mekanik özellikleri
- ISO 3501 — Paslanmaz çelik bağlantı elemanlarının korozyon dayanımı
- NIST — malzeme ölçüm standartları
- EN 14399-1 — Yüksek mukavemetli yapısal bulonlu birleşimler
- ISO 16047 — Altıgen başlı cıvatalar ve altıgen somunlar
Hakkımızda: Bu makale, bağlama çubuğu sınıfları 4.8, 8.8 ve 10.9’un özelliklerini ve seçimini ele almakta olup üretim ve test verilerimizle doğrulanmıştır. Fabrikamızın yetenekleri arasında kontrollü ısı işlemi ve CNC vida çekme işlemleri yer almaktadır. iletişim sayfası bağlantımız, ayrıntılı belgelere erişim sağlamak için mühendislik ekibimize ulaşım sağlar ve hakkımızda sayfası bağlantımız üretim süreçlerimizi belgeler. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.