
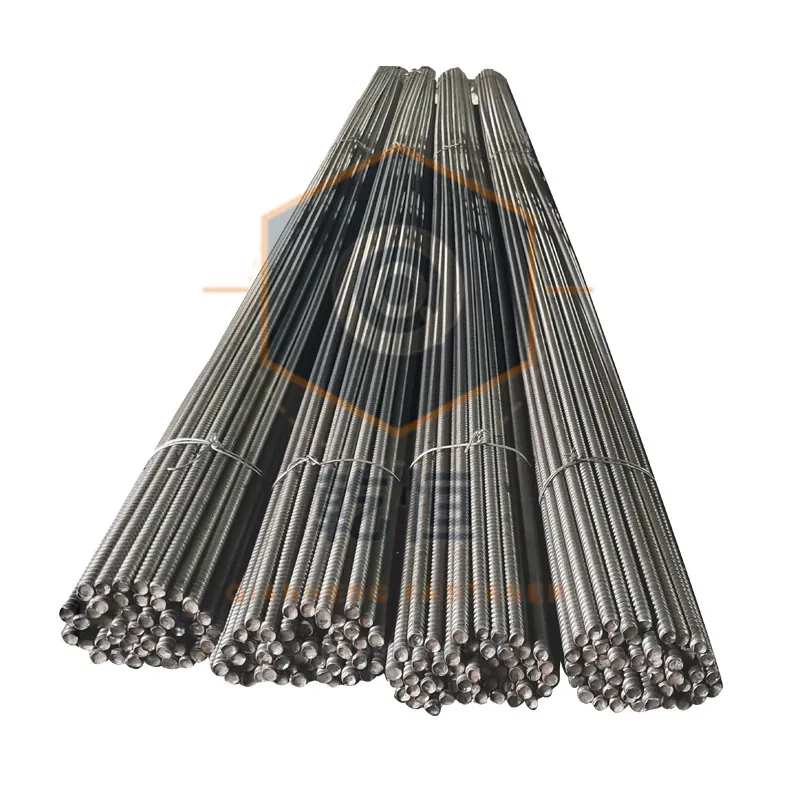
D12 Kalıp Bağlantı Çubuğu: Kapasite, Diş ve D15'e Geçiş
> Kısaca > - D12'nin gerçekte ne olduğu, kapasite tablosundan önce önemlidir. > - "12" donatı çapı değildir ve fark akademik değildir. > - Kapasite, parti çekme testiyle doğrulanır.
D12, kalıplarda en yaygın kullanılan küçük bağlantı çubuğudur ve en sık da kullanım sınırlarının dışında uygulananıdır. Nominal olarak 12 mm dişlidir, yaklaşık 0.74 kg/m ağırlığındadır, genellikle 200 mm ile 6000 mm arasında tedarik edilir ve 100 mm diskli somunla kullanılır. Ucuz, hafif ve her yere uygun olduğu için ince duvarlarda, dolgu panellerinde, ikincil yapılarda ve geçici işlerde karşımıza çıkar. Sorun da tam bu her yere uygunluk: yüksek döküm hızlarında 300 mm'lik perde duvarlara uygulanır, 35 kN ve 50 kN değerleri hesap tablolarına tasarım değeri olarak kopyalanır ve trapez dişin yerine sıradan 60° dişli çubuk hiç düşünülmeden kullanılır.
Kendi üretim ve test verilerimiz talep üzerine mevcuttur — fabrikamızın çalışma şeklini inceleyin ve mühendislik ekibiyle iletişime geçin.
Bu makale zincirin tamamını ele alıyor: diş geometrisi, kesit kaybı, çelik kalitesi, garanti edilen kapasite ile izin verilen yük arasındaki fark, kilitleme donanımının uyumu ve duvar kalınlığı ile döküm hızına dayanan bir seçim yöntemi. Her formül sembollerini ve birimlerini belirtir; her çözümlü örnek de ara sonuçlarını verir, böylece hesabı bir hesap makinesinde kontrol edebilirsiniz.
D12, çeşitli kalıp uygulamalarında kullanılan, 12 mm nominal vida büyük çapına sahip bir kalıp bağlantı çubuğudur. Garanti edilen taşıma kapasitesi, kesitin malzemenin çekme dayanımının alt sınırına ulaştığı ve kırılma noktasına yakın olduğu yükü ifade eder. İzin verilen tasarım yükü, genellikle 2,0 olan bir güvenlik katsayısına bölünmüş garanti edilen taşıma kapasitesini ifade eder ve yapısal tasarımda kullanılır. Yamuk vida profili, 60°’lik metrik vida profiline kıyasla daha iyi aşınma direnci ve kendiliğinden kilitleme özelliği sağlayan 30°’lik yan yüz açısıyla karakterize edilen bir vida profili türüdür. Etkin alan, dayanım hesaplamaları için vida nedeniyle meydana gelen kesit azalması dikkate alınarak belirlenen bağlantı çubuğunun kesit alanıdır.
Bu kılavuzun netleştirdiği noktalar
Önce sonucu söyleyelim. D12, düşük kapasiteli, hafif ve çok yönlü bir bağlantı çubuğudur. Çubuk başına yük 45# çelikte rahatça 25.0 kN'nin, Q235'te ise 17.5 kN'nin altında kaldığı sürece doğru seçimdir. Hesaplanan çubuk yükü bu değerlere yaklaştığında ya da aştığında, aralığı sıklaştırmak genellikle D15'e geçmekten daha pahalıya gelir.
Bu ifadenin arkasındaki sayılar şöyle. 45# bir D12'nin garanti edilen kapasitesi yaklaşık 50 kN'dir; 2.0 emniyet katsayısına bölündüğünde izin verilen tasarım yükü 25.0 kN çıkar. Q235 sürümü ise sırasıyla yaklaşık 35 kN ve 17.5 kN verir. Bu iki değer, bir D12'nin yapabileceklerinin üst sınırıdır.
Duvar alanına çevirirsek: betonu 20 °C'de ve 2 m/h hızla dökülen normal bir perde duvarda tasarım yanal basıncı yaklaşık 68 kN/m²'dir. Bu durumda 45# bir D12, 25.0 ÷ 68.0 = 0.368 m², yani kabaca 500 × 700 mm'lik bir ızgara taşıyabilir. Q235 D12 ise 0.257 m², yani kabaca 500 × 500 mm taşır. Bu alanlar ürünün fiziksel sınırıdır.
Bir de ekonomik sınır var. Şantiyede 500 × 500 mm'nin (0.30 m² yük alanı) altındaki bağlantı aralığı zaten sıktır; çünkü aralığı azaltmak kilitleme donanımını, kuşak sırası sayısını ve montaj işçiliğini katlar ve bunların hiçbiri çubuk küçüldüğünde azalmaz. Buradan basit bir ölçüt çıkar: 45# D12 yaklaşık 83 kN/m² tasarım basıncına kadar, Q235 D12 ise yaklaşık 58 kN/m²'ye kadar ekonomik kalır. Her iki eşik de bu makalenin ilerleyen bölümlerindeki çözümlü örneklerle doğrulanmıştır.
Başta bir cümle daha olmalı, çünkü bir D12'nin doğru kullanılıp kullanılmadığını bu belirler: 35 kN ve 50 kN garanti edilen kapasitelerdir, izin verilen tasarım yükleri değildir. Bu değerler, kesitin malzemenin çekme dayanımının alt sınırına ulaştığı duruma, yani kırılma noktasına yakın hâle karşılık gelir. Tasarımda bunun üzerine bir de emniyet katsayısına bölünmesi gerekir. Garanti edilen bir değeri izin verilen değer gibi kullanmak, emniyet katsayısını sessizce 1.0 almakla eşdeğerdir ve D12 kaynaklı arızaların arkasındaki en yaygın hesap hatasıdır.
1. D12 nedir ve "12" neden çubuk çapı değildir
D12, 12 mm nominal diş üstü çapına sahip bir bağlantı çubuğudur; soğuk çekilmiş yuvarlak çubuktan trapez dişe haddelenir ve her iki ucundaki diskli somun, kalıbı ve kuşakları taze betonun yanal basıncına karşı birbirine kenetler. Tekrar kullanılabilir bir üründür: sökülür, temizlenir, gerekirse doğrultulur ve yeniden kullanılır.
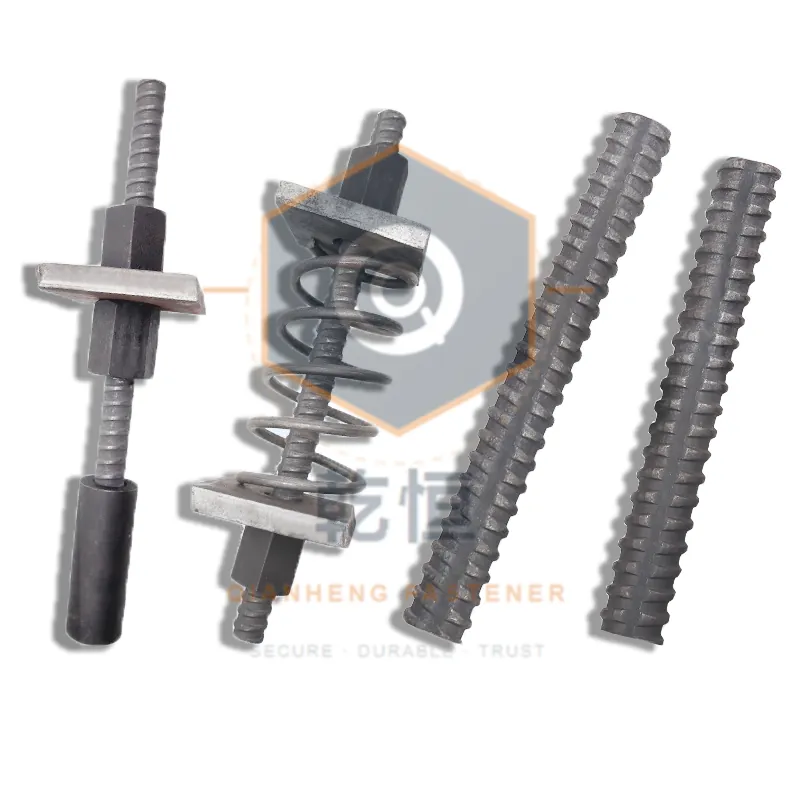
"12", çubuk gövdesini değil diş üstü çapını ifade eder. Bu ayrım, sonraki bölümlerin göstereceği gibi kapasite hesabını doğrudan etkiler.
D12 çubuğu yükü nasıl taşır
D12 bağlantı çubuğu, ara manşonu olmayan, tek parça sürekli haddelenmiş dişli bir çubuktur. Diş her iki ucun yakınına kadar uzanır ve geride ya kısa bir düz bölüm ya da bir diş çıkışı kalır. Kalıp yüzeylerindeki hizalı deliklerden geçer ve her uçta yük yolu şöyledir: panel yüzeyi → ikincil taşıyıcı → birincil kuşak (genellikle bir çift φ48 boru) → kilitleme donanımı (100 mm diskli somun) → 1 ila 3 hatve dışarı taşan çubuk ucu.
Taze beton basıncı önce panele etki eder, panel bunu ikincil taşıyıcılara aktarır, onlar çift borulu kuşağı yükler, kuşak da diskli somunu ve çubuğu yükler; bunlar da iki yüzeyi birbirine karşı dengeler. Bu zincirdeki her halka bir taşıyıcı elemandır ve herhangi birinin göçmesi kalıbın şişmesi olarak görünür; ancak kök neden her seferinde farklıdır.
Bağlantı çubuğu, zincirde yalnızca saf çekmeye çalışan tek elemandır. Geri kalan her şey eğilmeye çalışır. Seçim mantığını anlamanın anahtarı bu farktır: eğilmeye çalışan bir elemanın gerilmesi açıklığının karesiyle, sehimi ise dördüncü kuvvetiyle ölçeklenir; çekmeye çalışan bir elemanda ise gerilme yalnızca taşıdığı yük alanıyla ölçeklenir. Bağlantı aralığını açtığınızda sınıra çubuktan önce kuşak ulaşır.
Neden standart 60° diş değil de trapez diş
Kalıp bağlantı çubukları, sıradan metrik dişin 60°'si yerine 30° yan açılı, geleneksel veya yuvarlatılmış trapez diş kullanır. Bunun dört pratik nedeni vardır.
Daha kalın diş dibi aşınmaya ve sökülmeye direnir. Temel trapez profilde diş dibi genişliği hatvenin yaklaşık 0.366 katıdır; sıradan 60° dişte ise hatvenin 0.25 katı ya da daha azıdır. 12 mm nominal çapta kalın hatveli M12'nin hatvesi 1.75 mm, diş dibi genişliği ise 0.44 mm dolayındadır; 3 mm hatveli trapez diş ise yaklaşık 1.10 mm verir, yani iki buçuk kat daha geniş. Daha geniş diş dibi gerilme yığılması katsayısını düşürür ve tekrarlanan montaj altında diş tepesinin yuvarlanmasını yavaşlatır.
Daha düşük radyal kuvvet, dolayısıyla ince somun yeter. Yan açı büyüdükçe normal kuvvetin ayrıştığı radyal bileşen artar ve somunu dışa doğru iter. 30° yan açı, 60°'ye kıyasla radyal yönde çok daha az bileşen doğurur; bu nedenle somunun çekmeyi taşımak için kalın cidara ihtiyacı olmaz. Büyük yüzeyli, preslenmiş ince cidarlı diskli somunu mümkün kılan da tam olarak budur.
Küçük helis açısı, dolayısıyla kendinden kilitlenme. Hatve kalın olsa da diş derindir, bu yüzden helis açısı küçük kalır. Dişin içine dolan beton şerbetiyle birlikte bu, somunun sıkıştırma ve döküm sırasında titreşimle gevşemesini engeller. Bu en çok yüksek duvarlarda ve kolonlarda önemlidir.
Yuvarlatılmış profil diş dibine daha iyi davranır. Yuvarlatılmış trapez diş 30° yan açıyı korur ama hem diş tepesini hem diş dibini yay hâline getirir. Büyük diş dibi yarıçapı çentik duyarlılığını daha da azaltır; gerilme yığılması katsayısı keskin köşeli profile göre %20–30 daha düşük olabilir. Yuvarlatılmış biçim ayrıca haddeleme sırasında metalin daha serbest akmasını sağlar; bu da kalıp ömrünü uzatır ve şerbetin tutunmadığı daha pürüzsüz bir yüzey bırakır.
Sakıncalar da bir o kadar açık: aynı nominal çapta kalın ve derin bir diş, ince 60° dişe göre daha küçük bir efektif kesit verir ve haddeleme çubuk kesitinin bir kısmını tüketir. Bu yüzden 12 mm'lik bir çubuğun efektif kesiti yalnızca yaklaşık 84 mm²'dir; nominal çaptan elde edilen 113 mm² ise dayanım hesaplarında kullanılamaz.
Nominal, efektif ve diş dibi alanı
Bir D12'nin üç kesitini yan yana koyduğunuzda kapasite değeri artık bir sır olmaktan çıkar. Diş üstü çapı d = 12 mm ve hatve P = 3 mm alalım: temel diş yüksekliği H1 = P/2 = 1.5 mm, buna 0.25 mm diş tepesi boşluğu eşlik eder.
Nominal alan. Diş üstü çapından, A = π × d² / 4 = π × 6² = 113.1 mm². Bu, çevrel çemberdir. Boyutsal bir tanımdır, dayanım değeri değildir.
Efektif alan. Dişin net kesite girme etkisi hesaba katıldığında, D12 için dayanım hesabında kullanılan değer yaklaşık 84 mm²'dir ve 10.34 mm çapa eşdeğerdir.
Azalma. 84 ÷ 113.1 = 74.3%, yani diş kesitin dörtte birinden fazlasını götürür. Kapasiteyi nominal alandan hesaplamak değeri yaklaşık %35 fazla gösterir; bu, yaygın hataların en gizli kalanıdır.
Efektif alan neden daha düşük değil de 84 mm²'de kalıyor? Çünkü bağlantı çubuğu dişleri kesilmez, haddelenir. Haddeleme, diş üstü çapının biraz altındaki soğuk çekilmiş yuvarlak çubuğu bir diş haddeleme kalıbına sokar ve profili plastik akışla biçimlendirir: taslak çapı hatve çapına yakındır, malzeme taşındıkça diş tepesi yükselir ve diş dibi taslağın ancak biraz altında kalır. Diş kesmede ise malzeme diş üstü çapından kaldırılır; bu yüzden diş dibi zorunlu olarak diş üstü çapı eksi iki diş yüksekliğine iner ve kesit kaybı çok daha büyük olur. Haddelenmiş dişler ayrıca metal akış çizgilerini koparmadan sürekli tutar ve diş ile çubuğun lif yönünü hizalar; bu da kesilmiş dişe göre daha iyi yorulma performansı verir.
0.74 kg/m'lik birim ağırlık, "taslak hatve çapına yakın" sonucunu destekler niteliktedir. Çeliğin yoğunluğu 7.85 g/cm³ iken yuvarlak çubuğun ağırlığı, d mm cinsinden m = 0.00617 × d² kg/m'dir. 0.74 kg/m'nin tersine çevrilmesi √(0.74 ÷ 0.00617) = √119.9 = 10.95 mm eşdeğer çap verir. Bu değer, diş hatve çapı (10.34 mm) ile diş üstü çapı (12 mm) arasında yer alır; haddelemenin ürettiği geometri tam olarak budur. Mühendislik sonucu şudur: bir D12'nin çubuk gövdesi φ11 mm mertebesindedir ve 12 mm, çubuğun değil dişin üst çapıdır. Ağırlığı 0.00617 × 12² = 0.889 kg/m olarak hesaplamak %20 fazla verir; navlun ve maliyet metrajları da bununla birlikte kayar.
Karşılaştırma birimleri konusunda bir uyarı. D15 ve D20 için yayımlanan birim ağırlıklar (1.39 kg/m ve 2.47 kg/m) nominal çap formülüyle tam olarak örtüşür (0.00617 × 15² = 1.39 ve 0.00617 × 20² = 2.47); oysa D12'nin 0.74 kg/m değeri 10.95 mm eşdeğer çapa karşılık gelir. Birim ağırlık bir ölçüde diş üstü çapına göre, başka bir ölçüde ise gerçek çubuk kesitine göre verilebilir. Tek bir formülle ölçüler arasında dışdeğerleme yapmayın; teslimde tartılan ağırlığı ya da tedarikçinin beyan ettiği değeri kullanın. Kapasite çubuk boyundan bağımsızdır ve birim ağırlıkla ilgisi yoktur; ikisi birbirinin yerine kullanılmamalıdır.
2. D12'ye kısa bir bakış
Aşağıdaki tablo belirleyici parametreleri bir araya getirir. Kapasite satırları garanti edilen kapasitelerdir; yani karakteristik değerlerdir, izin verilen tasarım yükleri değildir. Tasarımda bir emniyet katsayısına bölünmesi gerekir; dönüşüm ve dayanağı 4. bölümdedir.
| Parametre | Değer / özellik | Notlar |
|---|---|---|
| Ölçü tanımı | D12 | 12 mm diş üstü çapı |
| Diş formu | Geleneksel veya yuvarlatılmış trapez | 30° yan açı; 60° dişe göre daha kalın diş dibi, daha iyi yük ve aşınma davranışı |
| Yaygın hatve | 3 mm | Temel diş dibi genişliği yaklaşık 1.10 mm |
| Çelik kalitesi | Q235 karbon yapı çeliği / 45# kaliteli karbon çeliği | Sırasıyla GB/T 700 ve GB/T 699'a göre; en yakın uluslararası karşılıkları Q235 için ASTM A36 veya EN S235JR, 45# için AISI 1045 veya EN C45E'dir |
| Standart boylar | 200 – 6000 mm | Duvar kalınlığı + kalıp + kuşaklar + kilitleme donanımı + uç taşması toplamından belirlenir, sonra yukarı yuvarlanır |
| Birim ağırlık | Yaklaşık 0.74 kg/m | Eşdeğer çubuk çapı yaklaşık 10.95 mm |
| Diş üstü çapı d | 12 mm | "12"nin kaynağı |
| Nominal alan | 113.1 mm² | π × 6²; yalnızca boyutsal, dayanımda asla kullanılmaz |
| Efektif diş alanı A_s | Yaklaşık 84 mm² | Dayanımda kullanılan değer; eşdeğer çap 10.34 mm |
| Garanti edilen kapasite, Q235 | Yaklaşık 35 kN | Karakteristik değer, yaklaşık 417 MPa kesit gerilmesine karşılık gelir |
| Garanti edilen kapasite, 45# | Yaklaşık 50 kN | Karakteristik değer, yaklaşık 595 MPa kesit gerilmesine karşılık gelir |
| İzin verilen tasarım yükü, Q235 (K = 2.0) | 17.5 kN | Daha tutucu 15.5 kN okuması için 4. bölüme bakın |
| İzin verilen tasarım yükü, 45# (K = 2.0) | 25.0 kN | Tasarım değeri |
| Eşleşen kilitleme donanımı | 100 mm diskli somun | Tanesi yaklaşık 0.425 kg |
| Yüzey kaplaması | Mavi-beyaz (şeffaf) veya sarı (yanardöner) çinko kaplama | Çinko katmanı 5–12 μm aralığında; 5. bölüme bakın |
| Önerilen son sıkma torku | 25 – 40 N·m | 50 N·m'yi aşmamalıdır; 8. bölüme bakın |
Bu tabloda en sık yanlış okunan iki satır var. Birincisi boy aralığı: 200 mm, 100 mm'lik bölme duvarları, parapetler ve bitiş profilleri gibi çok ince elemanları kapsar; 6000 mm ise çok kalın elemanları ya da özel desteklemeyi. İki uç da yaygın değildir; kullanımın büyük kısmı 500 mm ile 1200 mm arasındadır. İkincisi kapasite satırlarıdır: ikisi de boya bağlı değildir. Aynı çelik ve dişe sahip 300 mm'lik bir D12 ile 6000 mm'lik bir D12 tam olarak aynı çekme kuvvetini taşır. Boy yalnızca ağırlığı ve elleçlemeyi etkiler.
Boy ile ağırlık doğrusal ölçeklenir; bu da 0.74 kg/m'yi kullanışlı bir araca dönüştürür. Aşağıdaki tablo, metraj ve kaldırma için bu değeri dönüştürür.
| Boy (mm) | Çubuk başına ağırlık (kg) | 1000 çubuk ağırlığı (kg) | Tipik duvar kalınlığı (mm) |
|---|---|---|---|
| 200 | 0.148 | 148 | Yaklaşık 40 ve altı (parapetler, bitiş profilleri, bağlantı detayları) |
| 300 | 0.222 | 222 | Yaklaşık 100 |
| 400 | 0.296 | 296 | Yaklaşık 100 – 150 |
| 500 | 0.370 | 370 | Yaklaşık 200 |
| 600 | 0.444 | 444 | Yaklaşık 300 |
| 700 | 0.518 | 518 | Yaklaşık 400 |
| 800 | 0.592 | 592 | Yaklaşık 500 |
| 1000 | 0.740 | 740 | Yaklaşık 700 |
| 1200 | 0.888 | 888 | Yaklaşık 900 |
| 1500 | 1.110 | 1110 | Yaklaşık 1200 |
| 2000 | 1.480 | 1480 | Yaklaşık 1700 |
| 3000 | 2.220 | 2220 | Yaklaşık 2700 |
| 4000 | 2.960 | 2960 | Yaklaşık 3700 |
| 5000 | 3.700 | 3700 | Yaklaşık 4700 |
| 6000 | 4.440 | 4440 | Yaklaşık 5700 |
Bu tablonun arkasına ezberlemeye değer üç hesap var. Birincisi, ağırlığı boya çevirmek: bir ton D12 çubuk kabaca 1000 ÷ 0.74 = 1351 m'dir, yani on ton yaklaşık 13 514 m eder; navlun ve stok hesabının temeli budur. İkincisi, demet tahmini: 600 mm'lik bir D12 0.444 kg gelir, dolayısıyla 1000 çubuk 444 kg eder; bu da demetin iki kişi tarafından taşınıp taşınamayacağını bir bakışta söyler. Üçüncüsü, metraj doğrulaması: duvar alanı çarpı metrekaredeki çubuk sayısı çarpı çubuk başına ağırlık, toplam çubuk ağırlığını verir; 7. bölümde bu şekilde işlenmiştir. En uzun satır olan 6000 mm, çubuk başına 4.44 kg ile özel raf ve kaldırma donanımı gerektirir.
3. Q235'e karşı 45# — hangi çelik, ne zaman
Q235 ile 45# arasındaki fark "yeterli" ile "daha iyi" arasındaki fark değildir. Bir yanda dayanım, diğer yanda süneklik ve işlenebilirlik arasında bir ödünleşmedir. 45# çubuk yaklaşık %43 daha güçlüdür (garanti edilen 50 kN'a karşı 35 kN) ama iki katından fazla karbon içerir; bu da plastikliği, tokluğu ve kaynaklanabilirliği zayıflatır ve satın alma maliyetini artırır. Seçim bir tercih değil, bir hesaptır.
Kimyasal bileşim ve mekanik özellikler
Aşağıdaki kimyasal ve mekanik sınırlar GB/T 700-2006 içinde Q235 için ve GB/T 699-2015 içinde 45# için yayımlanmış değerlerdir; en yakın uluslararası karşılıkları ASTM A36 ve AISI 1045’tir.
| Kalem | Q235 (GB/T 700) | 45# (GB/T 699) |
|---|---|---|
| Çelik sınıfı | Karbon yapı çeliği | Kaliteli karbon yapı çeliği |
| Karbon içeriği | En fazla %0.22 (Q235B yaklaşık 0.12 – 0.20%) | 0.42 – 0.50% |
| Mangan içeriği | 0.30 – 0.70% | 0.50 – 0.80% |
| Akma dayanımı ReL | 235 MPa'ın altında değil | 355 MPa'ın altında değil |
| Çekme dayanımı Rm | 370 – 500 MPa | 600 MPa'ın altında değil |
| D12 garanti edilen kapasite | Yaklaşık 35 kN | Yaklaşık 50 kN |
| Karşılık gelen kesit gerilmesi (A_s = 84 mm²) | Yaklaşık 417 MPa | Yaklaşık 595 MPa |
| Kopma uzaması A | %26'nın altında değil | %16'nın altında değil |
| Akma/çekme oranı | Yaklaşık 0.50 – 0.60 | Yaklaşık 0.59 |
| 20 °C'de darbe tokluğu | 27 J'ün altında değil (B kalitesi) | Tipik normalizasyon değeri olarak 30 J dolayında; oda sıcaklığında karşılaştırılabilir, ancak Q235'e göre sıcaklığa ve darbeye belirgin şekilde daha duyarlı |
| Sertlik referansı | Yaklaşık HB 110 – 130 | Yaklaşık HB 170 – 200 (sıcak haddelenmiş, normalizasyonlu) |
| Kaynaklanabilirlik | İyi, standart prosedürlerle | Zayıf; 150 – 200 °C ön ısıtma ve yavaş soğutma gerekir, sertleşme çatlaklarına yatkındır |
| Soğuk şekillendirilebilirlik | Mükemmel, haddelenmesi kolay | Orta; haddeleme kuvveti ve kalıp ömrü kontrol altında tutulmalıdır |
| Göreli malzeme maliyeti | Referans | Referansın yaklaşık 1.2 – 1.5 katı |
Karbon farkı şantiyede nerede görünür
Q235 karbonu %0.22'de sınırlar; 45# ise %0.42 ile 0.50 arasındadır, yani iki katından fazla. Karbon içeriği, diğer bütün farkların kaynağıdır. Karbon, çelikteki ana dayanım artırıcı elementtir: yükseltirseniz perlit oranı artar, dolayısıyla dayanım ve sertlik yükselir; ama ferrit azalır ve plastiklik ile tokluk düşer. Kaynak sırasında ısıdan etkilenen bölge kolayca martenzit oluşturur ve gevrekleşir.
Bir D12 çubukta bu zincir üç somut sonuç doğurur. Birincisi, %43'lük bir dayanım farkı: 45# yaklaşık 595 MPa'da 50 kN verirken Q235 yaklaşık 417 MPa'da 35 kN verir. İkincisi, on puanlık bir süneklik farkı: Q235 en az %26 uzarken 45# en az %16 uzar. Aşırı yüklenmiş bir çubuğun kopmadan önce gözle görülür şekilde uzayıp uzamayacağını belirleyen şey sünekliktir. Yüksek uzama şantiyeye uyarı verir; düşük olan daha ani kopar. Üçüncüsü, zayıf kaynaklanabilirlik: 45#, ön ısıtma, pasolar arası sıcaklık kontrolü ve kaynak sonrası yavaş soğutma gerektirir; aksi hâlde ısıdan etkilenen bölge keskin biçimde sertleşir ve soğuk çatlaklar oluşur. Çubuk gövdesinin kendisi nadiren kaynaklanır, ancak şantiyede konumlandırma kulakları, su durdurma plakaları veya uzatma manşonları kaynatılacaksa 45#, Q235'e göre belirgin şekilde daha zor işlenir.
Gözden kaçması kolay bir etki daha var. Sıcaklık düştükçe çelik tokluk kaybeder ve bu kayıp karbon içeriği yükseldikçe büyür. Kışın yapılan imalatlarda, kuzey projelerinde ve düşük sıcaklıklı ortamlarda 45# çubuk, darbeli gevrek kırılmaya Q235'ten daha açıktır; sallanan bir pompa hortumu ya da kalıp sökümü sırasında çekiç darbesi buna örnektir. Bu, kışın 45# kullanmaya karşı bir argüman değildir; çubuk uçlarını darbeden korumaya ve söküm sırasında uç yüzeye doğrudan çekiç vurulmasını yasaklamaya bir argümandır.
İkisi arasında seçim
| Ölçüt | Q235 seçin | 45# seçin |
|---|---|---|
| Çubuk başına tasarım yükü | 15.5 kN'yi (tutucu okuma) veya 17.5 kN'yi aşmasın | 25.0 kN'yi aşmasın |
| Tasarım yanal basıncı q_d | 58 kN/m²'yi aşmasın | 83 kN/m²'yi aşmasın |
| Eleman tipi | İnce duvarlar, dolgu, ikincil yapı, küçük kolonlar, parapetler ve bitiş profilleri | Normal perde duvarlar, kalın duvarlar, yüksek kat yükselmeleri |
| Kullanım çevrimi | Kısa projeler, 3 – 5 çevrim | Uzun ömürlü kritik projeler |
| İlave işlem | Şantiyede kaynak veya değişiklik gerekir | Kaynak yok, tedarik edildiği gibi korunur |
| Ortam koşulları | Düşük sıcaklık, darbe etkisi | Normal sıcaklık, uçları korunmuş |
| Gereken marj | Olağan | Yüksek (kritik elemanlar, denetimli bölgeler) |
Q235 değerinin nasıl sunulduğuna dair bir not; çünkü iki farklı okuma var. Bu makale 35 kN garanti edilen kapasiteden hareket eder ve 2.0 emniyet katsayısıyla 17.5 kN izin verilen yük elde eder. Ancak GB/T 700, Q235'in çekme dayanımını 370 ile 500 MPa arasında bir aralık olarak verir. Alt sınırdan bağımsız olarak yeniden hesaplandığında 84 mm² × 370 MPa = 31.1 kN çıkar; bu, 35 kN'nin %11 altındadır ve yalnızca 15.5 kN izin verilen yük verir. Tutucu yol, düşük değeri, yani 15.5 kN'yi almak ve 35 kN'yi giriş kontrolü için üst referans saymaktır. %11'lik fark ince duvarlarda hiçbir şeyi değiştirmez, ama bir sınıra yakınken bir aralık kademesi sıkılaştırıp sıkılaştırmayacağınızı belirleyebilir.
4. Garanti edilen kapasiteden izin verilen yüke
Kapasite hesabının yalnızca üç adımı vardır: kesiti bul, malzeme dayanımını bul, emniyet katsayısını uygula. Yaklaşık 84 mm²'lik efektif diş alanı A_s, Q235'in veya 45#'in belirtilen dayanımı ve diş gerilme yığılması, eksantrik yükleme, tekrar kullanım aşınması ile malzeme saçılmasını kapsayan 2.0'lık bileşik emniyet katsayısı alınır. Sonuç izin verilen yüktür. Bunu tasarım yanal basıncına bölerseniz bir çubuğun taşıyabileceği kalıp alanını bulursunuz.
35 kN ve 50 kN aslında ne anlama gelir
Garanti edilen kapasiteyi kesit üzerinden geriye doğru hesapladığınızda her iki değer de şeffaflaşır. A_s = 84 mm² ile:
| Çelik | Garanti edilen kapasite (kN) | Efektif alan (mm²) | Kesit gerilmesi (MPa) | Belirtilen çekme dayanımı (MPa) | Okuma |
|---|---|---|---|---|---|
| Q235 | 35 | 84 | 417 | 370 – 500 (GB/T 700 aralığı) | Aralığın içinde, alt sınırın 1.13 katı |
| 45# | 50 | 84 | 595 | 600'ün altında değil (GB/T 699) | Esas olarak alt sınırda, kırılma seviyesinde |
| Q235, tutucu | 31.1 | 84 | 370 | 370 (alt sınır) | Tam olarak alt sınırda |
| 45#, kesit kontrolü | 50.4 | 84 | 600 | 600 (alt sınır) | Tam olarak alt sınırda |
Bu, makaledeki tek en önemli okumadır: 35 kN ve 50 kN, kesitin belirtilen çekme dayanımına ulaştığı, yani ötesinde koptuğu yüklerdir. 45#'in 595 MPa değeri, 600 MPa alt sınırına %1'den yakındır. Q235'in 417 MPa değeri ise aralığının alt-orta bölgesinde oturur. İkisi de izin verilen bir değer değildir.
Gerilme bunun yerine 113.1 mm²'lik nominal alandan hesaplanırsa 50 ÷ 113.1 = 442 MPa ve 35 ÷ 113.1 = 309 MPa elde edilir; bu da gerçek gerilmeyi %26 ile %35 arasında düşük gösterir. Bu düşük gösterme, tasarımcıya aralığı açmak ya da bir boy küçültmek için yer olduğu izlenimini verir. Hesap ters yönde yapıldığında ise "bir D12, 113.1 × 600 = 67.9 kN taşır" gibi, gerçeği fazlasıyla abartan iddialar doğurur. Efektif alan ile nominal alan farklı büyüklüklerdir ve kapasite hesabına yalnızca birincisi girer.
Üç farklı "kapasite" — bunları karıştırmayın
Kapasite sözcüğü uygulamada üç ayrı anlam taşır ve bunları karıştırmak tasarım hatasının başlıca kaynağıdır.
| Tanım | Anlam | 45# malzemeli D12 | Kullanım |
|---|---|---|---|
| Garanti edilen yük (deney yükü) | Belirtilen çekme dayanımındaki kesit kapasitesi; kırılmaya yakın | Yaklaşık 50 kN | Kabul ve giriş doğrulaması için üst referans |
| Akma yükü | Kesitin akma dayanımına ulaştığı ve kalıcı uzamanın başladığı yük | 84 × 355 ÷ 1000 ≈ 29.8 kN | Geri dönüşsüz deformasyon oluşup oluşmadığının belirlenmesi |
| İzin verilen tasarım yükü | Garanti edilen yükün bileşik emniyet katsayısına bölümü; aşılmamalıdır | 50 ÷ 2.0 = 25.0 kN | Kalıp tasarımı ve kontrolü |
Dikkat edilmesi gereken bir ayrıntı var. 45# bir D12'nin akma yükü yaklaşık 29.8 kN iken izin verilen tasarım yükü 25.0 kN'dir; oran 1.19'dur. Dolayısıyla 2.0 emniyet katsayısıyla tasarlamak, çubuğu akmanın yalnızca %19 altına yerleştirir: hâlâ elastik, ama fazla payı yok. Emniyet katsayısı 1.5'e düşürülürse izin verilen yük 33.3 kN olur ve bu, 29.8 kN'lik akma yükünü aşar. O zaman çubuk tasarım yükü altında kalıcı uzamaya uğrayabilir ve sonraki çevrime uzamış, hatvesi değişmiş ve yeniden takılamayan bir somunla döner. 2.0'ın kural, 1.5'in ise alt sınır olarak önerilmesinin nedeni budur: emniyet katsayısı yalnızca kopmayı önlemek için değil, çubuğu elastik ve yeniden kullanılabilir tutmak için de vardır.
Giriş doğrulaması, tanıma uyan ölçütler kullanmalıdır. Tahribatlı çekme deneyinde ölçülen kapasite, belirtilen dayanımın alt sınırından hesaplanan değerin altına düşmemelidir: 45# için 84 × 600 ÷ 1000 = 50.4 kN, Q235 için 84 × 370 ÷ 1000 = 31.1 kN. Tahribatsız deneyde ise izin verilen tasarım yükünün 1.5 katına kadar (45# için 37.5 kN) yüklenip iki dakika bekletilir ve üç şey kontrol edilir: akma uzaması yok, diş kayması yok, somunda göreli hareket yok.
Emniyet katsayısının seçimi
Katsayı bir zevk meselesi değildir. Her biri sayısallaştırılabilen beş belirsizlik sınıfını karşılaması gerekir.
| Belirsizlik kaynağı | Kapasiteye etkisi | Büyüklük mertebesi | Açıklama |
|---|---|---|---|
| Diş gerilme yığılması | Azaltır | %10 – 20 | Diş dibindeki tepe gerilmesi ortalama gerilmeyi aşar; yuvarlatılmış profil bunu hafifletir |
| Eksantrik yükleme | Azaltır | %5 – 15 | Somun yüzünün kuşağa tam oturmaması, çubuğun delikle eş merkezli olmaması |
| Tekrar kullanım aşınması ve korozyon | Azaltır | %10 – 20 | Aşınmış diş tepeleri ve korozyona uğramış dişler efektif kesiti küçültür |
| Malzeme dayanımı saçılması | İki yönde | %5 – 10 | Çekme dayanımı aynı döküm içinde bile değişir |
| Yanal basınç tahmini hatası | İki yönde | %10 – 30 | Döküm hızı, yerleştirme sıcaklığı ve priz süresi varsayımları |
| Birleşik gereksinim | — | 1.5'ten az değil; geleneksel olarak 2.0 | 2.0'da çubuk tasarım yükü altında elastik kalır |
Pratik öneri: kural olarak K = 2.0 alın; bu hem en güvenli hem de en yaygın kabul gören yoldur. K = 1.5'e yalnızca üçüncü taraf malzeme sertifikası varsa, çubuklar yeni ve kullanılmamışsa ve yükler ölçülmüş basınç parametreleriyle iyi tanımlanmışsa inin. Beş tekrar kullanım çevrimini geçmiş ya da dişleri gözle görülür şekilde aşınmış veya korozyona uğramış çubuklarda K = 2.0'ın üzerine 0.85'lik bir katsayı daha uygulayın; bu, izin verilen yükü 25.0 kN'den 21.3 kN'ye düşürür. Hiçbir koşulda K'yı 1.5'in altına indirmeyin.
Çözümlü örnek A: 200 mm'lik dolgu duvar
İlk örnek, bütün zinciri her ara sonucu belirterek işler. Durum: 200 mm kalınlığında, 3.0 m yüksekliğinde, yük taşımayan bir dolgu duvar; 45# D12 çubuklar.
Priz süresi: yerleştirme sıcaklığı T = 25 °C olduğundan t0 = 200 / (T + 15) = 200 / 40 = 5.00 h.
Formülden basınç: γc = 24 kN/m³, β = 1.0 veren 160 mm çökme ve V = 1.5 m/h döküm hızı ile F1 = 0.28 × 24 × 5.00 × 1.0 × √1.5 = 33.60 × 1.2247 = 41.2 kN/m².
Hidrostatik değer: F2 = γc × H = 24 × 3.0 = 72.0 kN/m².
Küçük olanı alın: F = min(41.2, 72.0) = 41.2 kN/m², belirleyici olan formüldür.
Efektif yükseklik: h = F ÷ γc = 41.2 ÷ 24 = 1.71 m. Duvarın en alt 3.0 − 1.71 = 1.29 m'lik kısmı tam basınç altındadır; bu nedenle alttaki iki çubuk sırası eşit ve en büyük yükü taşır.
Tasarım basıncı: oluk ve tremi ile yerleştirmede Q2 = 2.0 kN/m² olduğundan q_d = 1.2 × 41.2 + 1.4 × 2.0 = 49.44 + 2.80 = 52.2 kN/m².
İlk aralık denemesi: yatay a = 500 mm ve düşey b = 500 mm, yük alanı A = 500 × 500 × 10⁻⁶ = 0.25 m².
Çubuk yükü: karakteristik N_k = 41.2 × 0.25 = 10.3 kN; tasarım N_d = 52.2 × 0.25 = 13.0 kN.
45# D12 için izin verilen yük: 50 kN ÷ 2.0, [N] = 25.0 kN verir. Kesit yöntemiyle bağımsız olarak kontrol edildiğinde 84 mm² × 600 MPa ÷ 2000 = 25.2 kN; aradaki fark %1'in altındadır.
Doğrulama: 13.0 ÷ 25.0 = 52%. Geçer, rahat bir payla.
Aynı duvar Q235 ile: [N] = 35 ÷ 2.0 = 17.5 kN, bu da 13.0 ÷ 17.5 = 74.3% verir. Geçer, ama payı azdır. 500 × 500 mm'de tutulduğunda Q235 çubuk ancak çalışabilir durumdadır; kullanım oranını yaklaşık %60'a indirmek için düşey aralığı 400 mm'ye sıkılaştırın; bu A = 0.20 m², N_d = 10.4 kN ve %59.7 verir. Tutucu okumada [N] = 15.5 kN ile 500 × 500 mm'lik ızgara %83.9'a ulaşır; bu da sınıra o kadar yakındır ki sıklaştırma zorunlu olur.
Çubuk boyu: L = duvar + 2 × panel + 2 × kuşak + kilitleme donanımı + uç taşması = 200 + 2 × 15 + 2 × 48 + 50 + 100 = 476 mm, yukarı yuvarlanarak 500 mm.
Çelik tüketimi: metrekaredeki çubuk sayısı n = 10⁶ ÷ (500 × 500) = 4.00; çubuk ağırlığı = 4.00 × 0.5 × 0.74 = 1.48 kg/m²; diskli somunlar = m² başına 4.00 × 2 = 8.00 adet, ağırlığı 8.00 × 0.425 = 3.40 kg/m²; toplam 4.88 kg/m².
| Kontrol | Sonuç | İzin verilen | Kullanım oranı | Karar |
|---|---|---|---|---|
| Karakteristik basınç F | 41.2 kN/m² | — | — | Formül değeri belirleyici |
| Tasarım basıncı q_d | 52.2 kN/m² | — | — | 2.8 kN/m² yerleştirme yükünü içerir |
| D12 / 45#, 500 × 500 | 13.0 kN | 25.0 kN | 52% | Geçer, bol pay |
| D12 / Q235, 500 × 500 | 13.0 kN | 17.5 kN | 74% | Geçer, pay ince |
| D12 / Q235, 500 × 400 | 10.4 kN | 17.5 kN | 60% | Geçer, önerilir |
Sonuç: 200 mm kalınlığında, 3.0 m yüksekliğinde, 25 °C'de yerleştirilen ve 1.5 m/h hızla dökülen bir dolgu duvarda D12 tamamen yeterlidir; 45# 500 × 500 mm'de, Q235 ise 500 × 400 mm'de. 52.2 kN/m²'lik tasarım basıncı, 45# için 83 kN/m² ve Q235 için 58 kN/m² olan iki ekonomik eşiğin de epey altındadır; yani burası D12 bölgesidir.
Çelik tüketimi adımı, gözden kaçması kolay bir gerçeği taşır: bu düzenekte diskli somunlar 3.40 kg/m² iken çubuklar 1.48 kg/m²'dir; yani kilitleme donanımı çubuk ağırlığının 2.3 katı ve toplam bağlantı ağırlığının %70'idir. Donanım sayısı çubuk sayısıyla doğru orantılı olarak artar ve her çubuk iki somun alır; dolayısıyla ızgarayı sıklaştırmak, çubuk tüketimini artırdığından çok donanımı ve işçiliği büyütür. Bir boy büyütmenin ne zaman aralığı sıkılaştırmaya tercih edileceğini yargılamanın dayanağı budur.
Basınç ifadesine dair not. F1 = 0.28 γc t0 β √V ve t0 = 200/(T + 15) formülü, Çin yönetmeliği biçimidir (GB 50666 Ek A). Arkasındaki fiziksel model, ACI 347 ve DIN 18218'in kullandığı modelin aynısıdır: basınç, alttaki beton priz yapmaya başlayana kadar derinlikle doğrusal olarak artar, sonra eğri düzleşir; belirleyici değişkenler birim hacim ağırlığı, döküm hızı, yerleştirme sıcaklığı ve kıvamdır. Projeniz ACI 347 veya DIN 18218'e göre tasarlanıyorsa, tasarım basıncını kendi döküm hızınız ve sıcaklığınız için o yönetmeliğin grafiğinden veya ifadesinden alın ve zincire yük alanı adımından girin; sonrasındaki her şey (çubuk yükü, izin verilen yük, aralık) değişmez. Buradaki örnekler GB ifadesini kullanır; çünkü üreticinin test verilerinin arkasındaki tasarım dayanağı budur ve her ara değerin elle doğrulanmasına izin verir.
Norm dayanağı: ISO 898-1
5. 100 mm diskli somun ve üzerine oturduğu yüzey
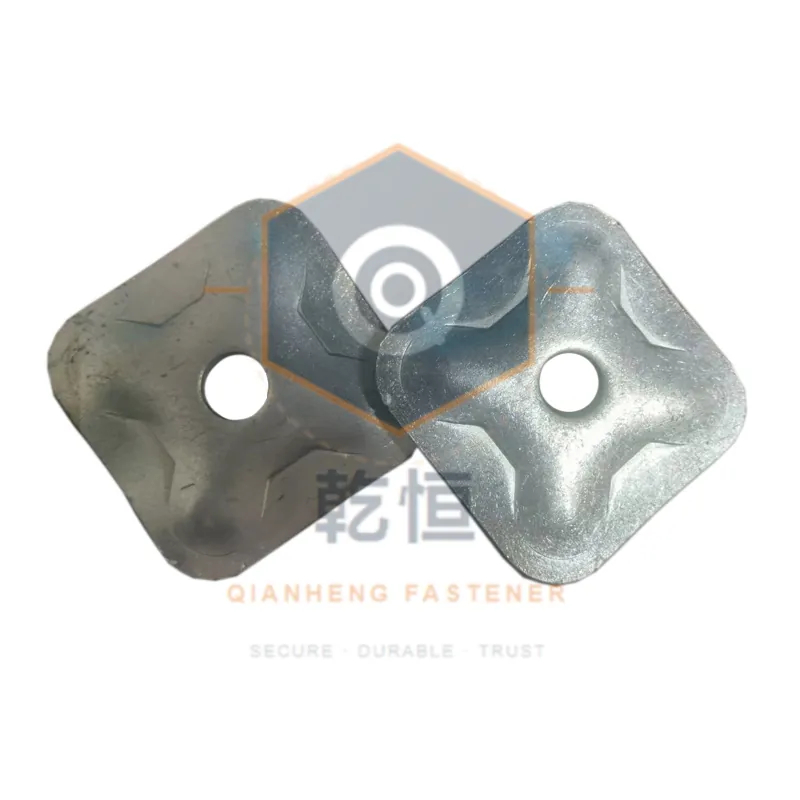
D12, yaklaşık 0.425 kg ağırlığında, mavi-beyaz veya sarı çinko kaplamalı 100 mm'lik bir diskli somunla tedarik edilir. 100 mm çapının iki sağlam gerekçesi vardır: çift borulu bir kuşağın dış yüzeylerini köprülemesi ve somun yüzü altındaki yatak gerilmesini kuşak malzemesinin kaldırabileceği düzeye indirmesi gerekir. 0.425 kg ise kilitleme donanımı toplam bağlantı ağırlığının yarısından fazlasını oluşturduğu için önemlidir; navlunu ve maliyeti bu belirler.
Neden 100 mm
İlk gerekçe geometriktir. Çubuk, çift kuşağın iki φ48 borusu arasından geçer ve somun yüzünün her ikisine birden yaslanması gerekir. Yaslanmazsa çubuk ikiliyi birbirinden ayırır ve aralarından kayar; kuşak da desteğini hemen yitirir. Yan yana iki φ48 boru, dış yüzeyleri arasında 48 + 48 = 96 mm ölçülür; buna montaj boşluğu ile kaynaklardan veya kavramalardan gelen yerel çıkıntılar eklendiğinde köprülenmesi gereken genişlik yaklaşık 100 mm'ye ulaşır. 96 mm'nin altında yüz ya yalnızca tek boruya yaslanır ya da boşlukta sıkışır; 100 mm'nin belirgin şekilde üzeri ise malzeme israf eder, ağırlık ekler ve komşu çubuğa çarpabilir. Yüz milimetre, ikiliyi köprüleyen en küçük ekonomik ölçüdür.
İkinci gerekçe yatak gerilmesidir. Somun yüzü, çubuğun yoğunlaşmış çekme kuvvetini kuşağa yayar; yüz altındaki ortalama gerilme p = N ÷ A_disc ile verilir; burada A_disc = π × 50² = 7854 mm². Tablo, her somun ölçüsü ve çubuk sınıfı için ortaya çıkan gerilmeyi verir.
| Kilitleme donanımı | Yatak alanı (mm²) | 17.5 kN'de gerilme (D12/Q235) | 25.0 kN'de gerilme (D12/45#) | 40.5 kN'de gerilme (D15/45#) |
|---|---|---|---|---|
| 100 mm diskli somun | 7854 | 2.23 MPa | 3.18 MPa | 5.16 MPa |
| 80 mm diskli somun | 5027 | 3.48 MPa | 4.97 MPa | 8.06 MPa |
| 60 mm küçük diskli somun | 2827 | 6.19 MPa | 8.84 MPa | 14.33 MPa |
| Düz pul, φ30 sınıfı | Yaklaşık 707 | 24.8 MPa | 35.4 MPa | 57.3 MPa |
| Kare taban plakası 100 × 100 × 6 (diskli somunla) | 10 000 | 1.75 MPa | 2.50 MPa | 4.05 MPa |
Bu tabloyu iki durumda okuyun. Çelik boru kuşağa yaslandığında yerel kapasite listelenen her değerin çok üzerindedir; bu yüzden 60 mm'lik bir yüz bile boruyu ezmez ve 100 mm ölçüsü esasen geometrik bir iş görür. Ahşap kuşağa yaslanmak ise başka bir konudur: yaygın yumuşak ağaç ve köknarın liflere dik tasarım basınç dayanımı yalnızca yaklaşık 2.5 ile 2.9 MPa arasındadır ve yerel yatak izinleri bunu fazla yükseltmez. Bu durumda D12/45# için 3.18 MPa değeri zaten sınırdadır ve D15'in 5.16 MPa'sı açıkça sınırın üzerindedir. Doğru detay, diskli somun ile ahşap arasına 100 × 100 × 6 mm'lik bir kare taban plakası koymaktır; bu, yatak alanını 7854 mm²'den 10 000 mm²'ye çıkarır ve gerilmeyi 2.50 MPa'ya, yani sınırın içine düşürür. Diskli somunun doğrudan ahşap kuşağa yaslanması, ahşapta ezilmiş çukurlar ve buna bağlı yerel kalıp şişmelerinin yaygın bir nedenidir.
0.425 kg metrajı nasıl etkiler
0.425 kg değeri, metraj hesabına girene kadar sıradan görünür. Her çubuk iki ucunda birer diskli somun alır; dolayısıyla her çubuk 0.85 kg kilitleme donanımına karşılık gelir. 500 × 500 mm aralıkta bu, metrekarede 4.00 çubuk, yani 4.00 × 0.85 = 3.40 kg/m² donanım eder; buna karşılık yalnızca 1.48 kg/m² çubuk vardır. Donanım, çubuğun 2.3 katı ağırlığındadır.
| Aralık (mm) | m² başına çubuk | Çubuk ağırlığı (kg/m², L = 500 mm) | Diskli somun ağırlığı (kg/m²) | Toplam bağlantı (kg/m²) | Donanım payı |
|---|---|---|---|---|---|
| 400 × 400 | 6.25 | 2.31 | 5.31 | 7.62 | 70% |
| 500 × 500 | 4.00 | 1.48 | 3.40 | 4.88 | 70% |
| 500 × 600 | 3.33 | 1.23 | 2.83 | 4.06 | 70% |
| 600 × 600 | 2.78 | 1.03 | 2.36 | 3.39 | 70% |
| 600 × 800 | 2.08 | 0.77 | 1.77 | 2.54 | 70% |
Buradan iki sonuç çıkar. Birincisi, kilitleme donanımı toplam bağlantı ağırlığının istikrarlı biçimde %70'ini tutar; bu yüzden navlun ve maliyeti yalnızca çubuk miktarından tahmin etmek bunları ciddi biçimde düşük gösterir. İkincisi, aralığı açmak çubuk sayısını, somun sayısını, kuşak sırası sayısını ve montaj işçiliğini aynı anda azaltır; dört kalem birlikte düşer. Dolayısıyla aralık, maliyeti çubuk boyundan çok daha fazla etkiler; 7. bölümdeki ekonomik sınırın 500 × 500 mm'lik ızgarada belirlenmesinin nedeni budur.
Mavi-beyaz çinkoya karşı sarı çinko
Çubuklar ve somunlar mavi-beyaz (şeffaf, mavi tonlu) pasivasyon veya sarı (yanardöner) pasivasyon ile tedarik edilebilir. Her ikisi de elektro çinko kaplama ile başlar; fark pasivasyon filmindedir.
| Kalem | Mavi-beyaz (şeffaf) pasivasyon | Sarı (yanardöner) pasivasyon |
|---|---|---|
| İşlem | Elektro çinko + mavi-beyaz pasivasyon | Elektro çinko + renkli pasivasyon |
| Görünüm | Mavi tonlu gümüş beyazı, tekdüze | Gökkuşağı parıltılı sarı-yeşilden altına, renk açıya göre değişir |
| Çinko kalınlığı | Tipik olarak 5 – 12 μm (uygulamada yaklaşık 8 μm) | Tipik olarak 5 – 12 μm artı pasivasyon filmi |
| Beyaz pasa kadar nötr tuz sisi | Yaklaşık 24 – 72 saat | Yaklaşık 48 – 120 saat |
| Korozyon performansı | Orta | Daha iyi, mavi-beyazın yaklaşık 1.5 – 2 katı |
| Diş geçme toleransına etkisi | Çinko çap üzerinde kabaca 10 – 20 μm ekler; ihmal edilebilir | Filmi biraz daha kalın; yeni somunlar ilk montajda daha sert hissedilir, bu normaldir |
| Hidrojen gevrekleşmesi riski | Yüksek dayanımlı parçalar gevreklik giderme tavlaması gerektirir | Aynı gereklilik geçerli |
| Uygun ortam | Kuru iç mekân yapıları, gümüş görünüm isteyen mimari beton, kısa kullanım çevrimi | Bodrumlar, kıyı ve nemli şantiyeler, uzun ömürlü kritik projeler |
| Göreli maliyet | Referans | Bir miktar daha yüksek (pasivasyon kimyası ve işlem) |
Seçim basittir: çok sayıda kullanım çevrimi, ıslak ortam, projeler arasında taşınan çubuklar varsa sarı çinko alın. Gümüş görünüm gerekiyorsa, çevrim azsa ve ortam kuruyusa mavi-beyaz alın. Mimari beton özel bir özen hak eder. Korozyona uğramış bir diskli somun yüzü kalıp yüzeyine pas lekesi bırakırsa, bu leke beton yüzeye işler ve giderilmesi çok zor bir renk farkına dönüşür. Bu tür yerlerde sarı çinko veya sıcak daldırma galvaniz daha güvenli bir şartnamedir.
Hidrojen gevrekleşmesine dair bir nokta daha. Elektro kaplama hidrojeni çeliğin içine sürer ve risk dayanım ile sertlik yükseldikçe artar. Yaklaşık 600 MPa'daki 45# D12 orta düzey bir durumdur; 8.8 ve üzeri sınıflara göre daha az açıktır, ancak doğru uygulama yine de gevreklik giderme tavlaması gerektirir; kaplamadan sonra yaklaşık 200 °C'de birkaç saat. Saha testi basittir: kaplanmış parçaları kullanmadan önce en az 24 saat bekletin; yük uygulanmadan gecikmeli kırılma görülürse bu hidrojen gevrekleşmesinin imzasıdır ve partinin tamamı reddedilmelidir.
Diskli somun tek seçenek değildir. Kare taban plakaları, kombine somunlar ve çift kulaklı diskli somunlar farklı yatak alanları sunar ve farklı basınç aralıklarına uyar. Tek bir ilke geçerlidir: daha büyük yüz daha düşük birim gerilme verir ve kuşağı daha iyi korur; bunun bedeli ağırlık ve paradır. Daha yüksek basınç ve daha yumuşak kuşak malzemesi, ikisi de daha büyük bir yüz artı kare taban plakası gerektirir. Standart 100 mm disk, diskli somun sayfasında listelenmiştir; taban plakası ise kare taban plakası altındadır.
6. D12 ile D15 ve D20 Karşılaştırması
D12, D15 ve D20 tek bir teknik ailenin üç boy kademesidir. Diş anma çapı, efektif kesit, birim ağırlık ve kapasite bakımından farklılaşırlar — ve bu dört büyüklük birbirine bağlıdır. Kesit çapın karesiyle, kapasite kesitle, birim ağırlık da yine çapın karesiyle ölçeklenir. Bu kare ilişkisini anlamak, boy büyütmenin neden her zaman malzemeye mal ettiğinden daha fazla kapasite kazandırdığını açıklar.
| Kalem | D12 | D15 | D20 |
|---|---|---|---|
| Diş anma çapı d (mm) | 12 | 15 | 20 |
| Diş profili | Konvansiyonel / yuvarlatılmış trapez | Konvansiyonel / yuvarlatılmış trapez | Konvansiyonel / yuvarlatılmış trapez |
| Anma alanı π·d²/4 (mm²) | 113.1 | 176.7 | 314.2 |
| Efektif diş alanı A_s (mm²) | Yaklaşık 84 | Yaklaşık 135 | Yaklaşık 245 |
| A_s, D12'ye göre | 1.00 | 1.61 | 2.92 |
| Birim ağırlık (kg/m) | Yaklaşık 0.74 | Yaklaşık 1.39 | Yaklaşık 2.47 |
| Birim ağırlık, D12'ye göre | 1.00 | 1.88 | 3.34 |
| Q235 garanti edilen kapasite (kN) | Yaklaşık 35 | Yaklaşık 54 | Yaklaşık 98 |
| 45# garanti edilen kapasite (kN) | Yaklaşık 50 | Yaklaşık 81 | Yaklaşık 147 |
| Q235 izin verilen yük, K = 2.0 (kN) | 17.5 | 27.0 | 49.0 |
| 45# izin verilen yük, K = 2.0 (kN) | 25.0 | 40.5 | 73.5 |
| Kapasite, D12'ye göre (45#) | 1.00 | 1.62 | 2.94 |
| 1000 mm çubuk ağırlığı (kg) | 0.74 | 1.39 | 2.47 |
| Eşleşen kilitleme donanımı | 100 mm diskli somun | 100 mm diskli somun | 100 mm diskli somun + kare taban plakası |
| Ekonomik sınır q_d (45#, K = 2.0) | 83 kN/m²'yi aşmaz | 135 kN/m²'yi aşmaz | 245 kN/m²'yi aşmaz |
| Tipik uygulamalar | İnce duvarlar, dolgu, ikincil taşıyıcı sistem, küçük kolonlar, geçici destek, güçlendirme işleri | Normal perde duvarlar, konut katları, 200 – 300 mm duvarlar, yüksek asansör kuyuları | Kalın duvarlar, köprü ayakları, metro yan duvarları, yüksek basınçlı büyük kesitler |
İki çarpan sütununu karşılaştırın. D12'den D15'e geçmek efektif kesiti ve kapasiteyi 1.61 ve 1.62 katına çıkarırken birim ağırlık yalnızca 1.88 kat artar; D20'ye geçmek kapasiteyi 2.94 katına çıkarırken ağırlık 3.34 kat artar. Görünürdeki kazançlar benzer görünür, ama gerçek fark başka yerdedir: boy büyütmek tek bir çubuğun kapasitesini yükseltir, sıklaştırmak ise çubuk sayısını artırır ve bu ikisinin maliyeti çok farklıdır. Tek çubuk kapasitesindeki %62'lik kazanç, her çubuk daha fazla alanı kapladığı için çubuk sayısını yaklaşık %38 azaltmanızı sağlar; toplam çeliğe ne olduğu ise boy ile bağlantı aralığı bileşimine bağlıdır ve 7. bölüm bunu ele alır.
Bununla ilgili bir uyarı: hiçbir zaman tek bir duvarın içinde boy karıştırmayın. Aynı döküm bölgesindeki çubuklar aynı kalıbı tutar ve her biri yükü çekme rijitliğiyle orantılı olarak taşır. Daha ince bir çubuk ya da diş geçmesi daha gevşek olan bir çubuk daha çok deforme olur ve önce akar, yükü zincirleme biçimde komşularına aktarır. Diş toleransları ve diş yan açıları da parti ve kaynağa göre değişir; dolayısıyla karıştırma bazı çubuklarda kavrayan diş sayısının yetersiz kalmasına yol açar. Çubukları boya göre, ayrı raflardan sevk edin.
7. Seçim: basınç, bağlantı aralığı ve ne zaman boy büyütülür
Seçim bir tablo araması değildir. Dört adımlı bir zincirdir: duvar kalınlığı, döküm hızı ve döküm yüksekliği yanal basıncı verir; tasarım basıncı q_d bunu izler; q_d ile etki alanının çarpımı çubuk yükünü verir; bunu izin verilen yükle karşılaştırıp maksimum bağlantı aralığını geriye hesaplarsınız. Boy kararı en sonda verilir. D12'nin geçmesi için geriye hesaplanan bağlantı aralığının 500 × 500 mm'nin altına düşmesi gerekiyorsa, D12 ekonomik aralığından çıkmıştır ve boy değişmelidir.
Dört adımlı zincir
Adım 1 — karakteristik yanal basınç. GB 50666 Ek A uyarınca iki ifadeden küçük olanı alınır: F1 = 0.28 · γc · t0 · β · √V ve F2 = γc · H. Burada γc betonun birim hacim ağırlığıdır (kN/m³, normal ağırlıklı beton için 24), t0 priz süresidir (saat) ve ölçülmüş değer yoksa t0 = 200/(T + 15) olarak hesaplanır; T yerleştirme sıcaklığıdır (°C); β çökme düzeltme katsayısıdır (130–180 mm çökme için 1.0); V döküm hızıdır (m/sa) ve tek bir noktadaki maksimum yükselme hızı alınır; H ise dikkate alınan noktadan döküm yüzeyine kadar olan yüksekliktir (metre).
Uluslararası karşılıkları aynı davranışı ifade eder. ACI 347-04, pm = Cw · Cc · (150 + 9000 · R / T) bağıntısını kullanır; burada R yükselme hızıdır (m/sa), T beton sıcaklığıdır (°C) ve sonuç bir alt sınır ile hidrostatik değer arasında sınırlandırılır. DIN 18218, sınırlayıcı kalıp basınçlarını döküm hızı ve kıvam sınıfının fonksiyonu olarak verir ve kendiliğinden yerleşen betonu neredeyse tam hidrostatik kabul eder. Projenizde hangi standart geçerli olursa olsun biçim aynıdır: basınç, priz başlayana kadar derinlikle artar, sonra düzleşir.
Adım 2 — efektif yükseklik ve tasarım değeri. Efektif yükseklik h = F / γc (metre), hangi çubuk sıralarının tam basınç bölgesinde olduğunu belirler. Tasarım basıncı q_d = 1.2F + 1.4Q2 kN/m²'dir; burada Q2 beton yerleştirmesinden gelen yatay yüktür: oluk, tremi borusu veya pompa ile yerleştirmede 2.0, 0.2–0.8 m³ hazne için 4.0, 0.8 m³ üzeri için 6.0.
Adım 3 — çubuk yükü. Bir çubuk için etki alanı A = a × b × 10⁻⁶ m²'dir; burada a yatay, b düşey bağlantı aralığıdır (mm). Tasarım çubuk yükü N_d = q_d × A kN'dır.
Adım 4 — maksimum bağlantı aralığı. İzin verilen etki alanı A_max = [N] / q_d m²'dir; burada [N] izin verilen tasarım yüküdür. Aralık çifti a × b ≤ A_max × 10⁶ mm² koşulunu sağlamalıdır. Bunu kuşağın, ikincil kirişin ve panelin izin verilen açıklıklarıyla karşılaştırın ve en küçüğünü çalışma aralığı olarak alın.
D12'nin yeri
D12, tasarım basıncının 45#'te 83 kN/m², Q235'te 58 kN/m² altında kaldığı ve bağlantı aralığının 500 mm veya üzerinde tutulabildiği her yere uygundur.
| Uygulama | Tipik koşullar | D12 neden uygundur | Dikkat edilmesi gerekenler |
|---|---|---|---|
| İnce duvarlar, 100 – 150 mm | Kat yüksekliği 3 m'ye kadar, döküm hızı 1.5 m/sa'ya kadar | Düşük basınç, kısa çubuklar, sık ama tek tek hafif | İnce kesitlerde çubuk deliklerinin ve manşonların hizalanması |
| Taşıyıcı olmayan ve dolgu duvarlar | Yığma dolgu, taşıyıcı kolonların çevresi | Küçük döküm hacmi, doğal olarak yavaş yükselme | Duvar "taşıyıcı değil" diye bağlantı aralığı kontrolünü gevşetmeyin |
| İkincil taşıyıcı sistem, hatıl kirişleri, bağ kolonları | Küçük kesitler, kademeli döküm | Basınç düşük, D12 kapasitesi fazlasıyla yeterli | Kısa çubukların yoğun kullanımı, 200 – 400 mm; sayımı dikkatli yapın |
| Küçük kolonlar, pilastrlar | 400 mm'ye kadar kesitler | Küçük yüzey alanı, düşük çubuk yükü | Kolon kelepçesi aralığı ayrı bir kontrol gerektirir |
| Geçici destek, güçlendirme | Kalıcı olmayan, az sayıda tekrar | Ucuz, kesmesi ve değiştirmesi kolay | Güçlendirme işleri bağımsız bir yapısal inceleme gerektirir |
| Deneme panelleri ve ilk üretim denemeleri | Küçük deneme dökümleri | Düşük hacim, esnek | Deneme sonuçları ana yapıya genellenmemelidir |
| Düşük basınçlı bölgeler | Sıcak hava (T ≥ 35 °C), yavaş döküm (V ≤ 1 m/sa) | Kısa priz süresi basıncı yaklaşık 27 kN/m²'de tutar | Kış ve yaz parametreleri birbirinin yerine kullanılamaz |
| Üst çıkıntılar, süslemeler, dekoratif elemanlar | 500 mm'ye kadar yükseklik | Basınç γc·H değerine yakın, çok düşük | Kısa çubuklar kolay eğilir; doğrusallığı kontrol edin |
Bir noktanın altı özellikle çizilmelidir: "taşıyıcı olmayan", "tutma kontrolü gerekmez" anlamına gelmez. Yanal basınç yalnızca betonun birim hacim ağırlığına, priz süresine, döküm hızına ve çökmeye bağlıdır. Elemanın taşıyıcı olup olmamasıyla, donatılı olup olmamasıyla veya hangi beton sınıfının kullanıldığıyla doğrudan bir ilişkisi yoktur. Bir dolgu duvarı genellikle yavaş ve sınırlı bir yüksekliğe kadar yükselir; ancak yöntemi tek seferde büyük hazneyle yerleştirmeye çevirir ya da programı sürekli dökümlerle hızlandırırsanız basınç her türlü kaba tahmini aşar. Ölçüt her zaman hesaptır, asla elemanın adı değil.
D15 ve D20'nin yeri
| Boy | Uygulamalar | Tipik durum | Ölçüt | Uygun olmadığı yerler |
|---|---|---|---|---|
| D15 | Normal perde duvarlar, konut katları, 200 – 300 mm duvarlar, yüksek asansör kuyuları, yeniden kullanım gereksinimi olan projeler | q_d 83 ile 135 kN/m² arasında veya D12'nin 500 × 500 mm'den daha sık bir ızgara gerektirmesi | 40.5 kN izin verilen yük, D12'nin %62 üzerinde | Yaklaşık 100 mm'lik ince duvarlar ve kısa çubuklu üst çıkıntılar; D15 oralarda hantal kalır |
| D15 | Çubuk sayısını ve işçiliği azaltmak için bağlantı aralığının 600 mm'nin üzerine açılması gereken yerler | Tek çubuk izin verilen yükü 40.5 kN, D12'nin %62 üzerinde | 40.5 kN izin verilen yük | Hâlihazırda kuşak açıklığıyla sınırlanan duvarlar; boy yükseltmesi oralarda az şey kazandırır |
| D20 | 300 mm üzeri kalın duvarlar, bodrum duvarları, köprü ayakları, metro yan duvarları, yüksek basınçlı büyük kesitler | q_d 135 kN/m² üzerinde veya soğuk havayla birlikte 4 m/sa üzeri döküm hızı | 73.5 kN izin verilen yük | Konut katı inşaatı; D20 oralarda açıkça aşırı boyutlu kalır |
| D20 | Tek seferde tam yüksekliğe dökülen büyük kolonlar ve kendiliğinden yerleşen beton elemanlar | 4.2 m'lik bir kolonda F = γc·H basıncının 100.8 kN/m²'ye ulaşması | 73.5 kN izin verilen yük | Düşük basınçlı bölgeler; 2.47 kg/m oralarda nakliye ve elleçleme yükü ekler |
| D20 | 1000 mm üzeri uzun çubuk gerektiren kalın duvarlar | Yüksek narinlik, vibratör titreşimine karşı daha büyük eğilme rijitliği gerektirir | — | — |
Burada bir yanılgıyı düzeltmek gerekir: daha kalın bir duvar daha yüksek yanal basınç üretmez. Basınç; döküm hızı, priz süresi, yerleştirme sıcaklığı ve çökmeyle belirlenir, duvar kalınlığıyla değil. Kalınlığın artırdığı şey başka üç şeydir — çubuk boyu, dolayısıyla ağırlık ve maliyet; betonun kendi ağırlığı altında çubuklara etkiyen stabilite gereksinimi; ve su sızdırmazlık gereksinimi. Dolayısıyla 500 mm'lik bir duvar otomatik olarak D20 işi değildir ve 150 mm'lik bir duvar otomatik olarak D12 ile güvenli değildir. Ölçüt her seferinde hesaplanan q_d'dir.
Karar tablosu
Tablo γc = 24 kN/m³, T = 20 °C (5. ve 6. satırlar 15 °C kullanır), β = 1.0 ve oluk veya küçük hazne yerleştirmesi (6. ve 7. satırlar daha büyük hazne kullanır) ile hesaplanmıştır. Önerilen boylar 45# çelik varsayar. Önerilen bağlantı aralığı, çubuğun kendisinin getirdiği sınırdır; çalışma aralığı ayrıca kuşağın, ikincil kirişin ve panelin izin verilen açıklıklarını da sağlamalıdır ve en küçük değer geçerlidir.
| No. | Duvar (mm) | Döküm yüksekliği H (m) | Döküm hızı V (m/sa) | Yerleştirme sıc. T (°C) | F (kN/m²) | q_d (kN/m²) | Önerilen boy | Önerilen bağlantı aralığı (mm) | Çubuk yükü (kN) | Kullanım |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 100 – 150 | 3.0 | 1.0 | 20 | 38.4 | 48.9 | D12 / 45# | 600 × 600 | 17.6 | %70 |
| 2 | 150 – 200 | 2.9 | 1.5 | 20 | 47.0 | 59.2 | D12 / 45# | 500 × 600 | 17.8 | %71 |
| 3 | 200 | 2.9 | 2.0 | 20 | 54.3 | 68.0 | D12 / 45# | 500 × 500 | 17.0 | %68 |
| 4 | 200 | 3.0 | 3.0 | 20 | 66.5 | 82.6 | D12 / 45# (sınırda) veya D15 / 45# | 500 × 500 (D12 sınırı) / 600 × 500 (D15) | 20.7 / 24.8 | %83 / %61 |
| 5 | 300 | 4.5 | 4.0 | 15 | 89.6 | 113.1 | D15 / 45# | 500 × 500 | 28.3 | %70 |
| 6 | 400 – 500 | 5.0 | 6.0 | 15 | 109.7 | 140.1 | D20 / 45# | 600 × 500 | 42.0 | %57 |
| 7 | 600 üzeri | 6.0 | γc·H ile | — | 144.0 | 181.2 | D20 / 45# veya dayanım sınıfı 8.8 | 500 × 500 | 45.3 | %62 |
Tabloyu kullanmak için ilk dört sütunda duvar kalınlığınızı, döküm yüksekliğinizi, döküm hızınızı ve yerleştirme sıcaklığınızı bulun, q_d'yi yedinci sütundan okuyun, ardından boyu ve bağlantı aralığını alın. 4. satır dönüm noktasıdır: q_d = 82.6 kN/m², 45# D12 için 83 kN/m²'lik ekonomik sınıra dayanır ve bunun üzerinde boy değişmelidir. Bu sınır keyfi bir tutucu değer değildir — D12 bağlantı aralığının 500 × 500 mm'nin altına düşmemesi gereksiniminden geriye hesaplanmıştır.
Sonraki iki tablo aynı sınırı izin verilen etki alanı cinsinden gösterir; biri 45#, diğeri Q235 için.
| q_d (kN/m²) | İzin verilen etki alanı, D12/45# (m²) | Önerilen bağlantı aralığı (mm) | Çubuk yükü (kN) | Kullanım | Değerlendirme |
|---|---|---|---|---|---|
| 48.9 | 0.511 | 600 × 600 | 17.6 | %70 | Rahat, aralık açık |
| 59.2 | 0.422 | 500 × 600 | 17.8 | %71 | Rahat |
| 68.0 | 0.368 | 500 × 500 | 17.0 | %68 | Normal bir perde duvar için tipik değer |
| 82.6 | 0.303 | 500 × 500 | 20.7 | %83 | Ekonomik sınır; daha fazla açmayın |
| 113.1 | 0.221 | 400 × 400 | 18.1 | %72 | Mekanik olarak mümkün, ancak 6.25 çubuk/m² ekonomik değil; boy büyütün |
| q_d (kN/m²) | İzin verilen etki alanı, D12/Q235 (m²) | Önerilen bağlantı aralığı (mm) | Çubuk yükü (kN) | Kullanım | Değerlendirme |
|---|---|---|---|---|---|
| 48.9 | 0.358 | 500 × 600 | 14.7 | %84 | Uygulanabilir, marj ince |
| 59.2 | 0.296 | 500 × 500 | 14.8 | %85 | Uygulanabilir, Q235 ekonomik sınırında |
| 68.0 | 0.257 | 400 × 500 | 13.6 | %78 | Uygulanabilir ama gözle görülür biçimde daha sık |
| 82.6 | 0.212 | 400 × 400 | 13.2 | %76 | Zaten sık; 45#'e geçin |
| 113.1 | 0.155 | 300 × 400 sınıfı | — | — | Ekonomik değil; kaliteyi veya boyu değiştirin |
Çözümlü örnek B: D12'nin gitmesi gerektiğinde
İkinci örnek yalnızca bir şey yapar: aynı duvarı D12 ile ve bir üst boyla çalıştırıp farkın nereye düştüğünü görür.
Durum: 300 mm perde duvar, 4.5 m yüksek, 15 °C'de yerleştirilmiş, 4.0 m/sa hızla dökülmüş, 180 mm çökme, 0.6 m³ hazne.
Priz süresi: t0 = 200 / (15 + 15) = 6.667 sa; örnek A'daki 5.00 sa'ten üçte bir daha uzun.
Basınç: F1 = 0.28 × 24 × 6.667 × 1.0 × √4.0 = 44.80 × 2.00 = 89.6 kN/m². Hidrostatik F2 = 24 × 4.5 = 108.0 kN/m². F = 89.6 kN/m² alınır; bu, örnek A'daki 41.2 kN/m²'nin iki katından fazladır. Efektif yükseklik h = 89.6 / 24 = 3.73 m.
Tasarım basıncı: 0.6 m³ hazne 0.2–0.8 m³ bandına girer, dolayısıyla Q2 = 4.0 kN/m² ve q_d = 1.2 × 89.6 + 1.4 × 4.0 = 107.52 + 5.60 = 113.1 kN/m².
Önce, D12 zorlanarak çalıştırılabilir mi? A_max = 25.0 ÷ 113.1 = 0.221 m² = 221 000 mm². 400 × 500 mm deneyin: A = 0.20 m², N_d = 113.1 × 0.20 = 22.6 kN, %90.5 kullanım — fazla sıkı. 400 × 400 mm deneyin: A = 0.16 m², N_d = 18.1 kN, %72.4 — mekanik olarak kabul edilebilir, ancak çubuk sayısı 10⁶ ÷ 160 000 = 6.25 çubuk/m².
Şimdi D15. [N] = 81 ÷ 2.0 = 40.5 kN, dolayısıyla A_max = 40.5 ÷ 113.1 = 0.358 m². 500 × 500 mm deneyin: A = 0.25 m², N_d = 28.3 kN, %69.8 — makul bir marjla geçer. 600 × 500 mm deneyin: N_d = 33.9 kN, %83.8 — geçer ama sıkı.
Şimdi maliyet karşılaştırması. 300 mm duvar için çubuk boyu: L = 300 + 2 × 15 + 2 × 48 + 50 + 100 = 576 mm, 600 mm olarak alınır.
400 × 400 mm'de D12 çözümü: n = 6.25 çubuk/m², çubuk ağırlığı = 6.25 × 0.6 × 0.74 = 2.78 kg/m²; diskli somunlar 12.5 adet/m² × 0.425 = 5.31 kg/m²; toplam 8.09 kg/m².
500 × 500 mm'de D15 çözümü: n = 4.00 çubuk/m², çubuk ağırlığı = 4.00 × 0.6 × 1.39 = 3.34 kg/m²; diskli somunlar 8.0 adet/m² × 0.425 = 3.40 kg/m²; toplam 6.74 kg/m².
D12 çözümü, D15 çözümüne göre %20 daha fazla bağlantı elemanı ağırlığı taşır: 8.09'a karşı 6.74 kg/m².
Kuşak sayısı da bunu izler. 400 mm düşey aralıklı D12 çözümü, yüksekliğin her metresi için 1000 ÷ 400 = 2.5 kuşak sırası gerektirir; 500 mm'lik D15 çözümü 2.0 gerektirir. Bu, D12 seçeneği için %25 daha fazla kuşak sırası ve eşleşen kavrama demektir.
Montaj işçiliği de bunu izler. D12 çözümü metrekare başına 6.25 × 2 = 12.5 somun sıkma gerektirirken D15 için 4.00 × 2 = 8.0 gerekir — %56 daha fazla; döküm öncesi tork yenileme turu da aynı oranda ölçeklenir.
| Çözüm | Boy | Bağlantı aralığı (mm) | Çubuk/m² | Çubuk yükü (kN) | Kullanım | Çubuk ağırlığı (kg/m²) | Donanım (kg/m²) | Bağlantı elemanı toplamı (kg/m²) |
|---|---|---|---|---|---|---|---|---|
| A | D12 / 45# | 400 × 400 | 6.25 | 18.1 | %72 | 2.78 | 5.31 | 8.09 |
| B | D15 / 45# | 500 × 500 | 4.00 | 28.3 | %70 | 3.34 | 3.40 | 6.74 |
| C | D15 / 45# | 600 × 500 | 3.33 | 33.9 | %84 | 2.78 | 2.83 | 5.61 |
Sonuç: 15 °C'de yerleştirilen ve 4 m/sa hızla dökülen 4.5 m yüksekliğindeki 300 mm'lik bir duvarda, 113.1 kN/m²'lik tasarım basıncı 45# D12 için 83 kN/m²'lik ekonomik sınırı aşmıştır ve doğru cevap D15'tir. Çözüm A mekanik olarak %72 kullanımla geçer, ancak çözüm B'ye göre %20 daha fazla bağlantı elemanı ağırlığı, %25 daha fazla kuşak sırası ve %56 daha fazla sıkma işi taşır. Tipik aritmetik budur: bir boy yükseltmesi tek çubuk kapasitesini iyileştirir ve böylece çubuk sayısını, donanım sayısını, kuşak sıralarını ve işçiliği birlikte azaltır; sıklaştırma ise yalnızca çubuk başına yükü azaltır ve diğer dördünü birden yukarı iter.
Karşılaştırma ayrıca dikkate değer bir ayrıntıyı ortaya çıkarır. Çözüm C — 600 × 500 mm'de D15 — neredeyse tam olarak çözüm A ile aynı çubuk ağırlığını tüketir, 2.78'e karşı 2.78 kg/m², buna karşın donanım sayısı çözüm A'nın yalnızca %53'üdür ve bağlantı elemanı toplamı %31 daha düşüktür. Aynı 2.78 kg/m² çelik için çözüm C şantiyeden çok daha az şey ister.
İki örneği tek bir kurala indirgeyin: D12'nin geçmesi için geriye hesaplanan bağlantı aralığının 500 × 500 mm'nin altına düşmesi gerektiğinde, sıklaştırmak yerine D15'e yükseltin. Eşik, vakaların büyük çoğunluğunda geçerlidir, çünkü 500 mm'nin altında kilitleme donanımı, kuşaklar ve işçilikteki artış boy değişikliğinin maliyetini aşar.
Buraya iki yanılgı daha aittir. Birincisi malzeme tasarrufu için boy düşürmektir: D15 kullanılması gereken bir yerde daha sık aralıkla D12 koymak çubuk fiyatından tasarruf ediyor gibi görünür, ama bağlantı elemanı ağırlığı artar ve bir kalite riski doğurur, çünkü daha fazla çubuk birini atlama şansının daha fazla olması demektir. %56 daha fazla çubukla birini atlama olasılığı da aynı oranda artar ve tek bir eksik çubuk iki komşusunu %50 daha fazla yükler. İkincisi rahatlık için aşırı boyutlandırmadır: 500 × 500 mm'de D12 ile sorunsuz olacak bir konut katı baştan sona D20 ile belirtilir; bu, birim ağırlığı 0.74'ten 2.47 kg/m'ye — 3.34 katına — çıkarır ve nakliye ile elleçleme yükü ekler; ayrıca D20, yatak gerilmesini kuşağın kapasitesi içine çekmek için daha büyük bir yüzey ve kare taban plakası gerektirir ve yeni montaj sorunları doğurur. İki hatanın da çubuk çeliğindeki maliyeti düşüktür; ikisi de bedelini bağlantı elemanları ve işletmede öder. Doğru boyutlandırmanın tek ölçütü, hesaplanan kullanımın %60 ile %85 arasına düşmesidir. %60'ın altı aşırı boyutludur, %85'in üstü çok az marj bırakır.
Çubuk boyu hesabı
Boy sabitlendikten sonra uzunluk tek bir ifadeden gelir: L = duvar kalınlığı + 2 × panel kalınlığı + 2 × kuşak yüksekliği + kilitleme donanımı payı + uç taşması. Panel kalınlığını 15 mm (film kaplı kontrplak), kuşak yüksekliğini 48 mm (φ48 boru), kilitleme donanımı payını 50 mm ve uç taşmasını 100 mm alın.
| Duvar (mm) | Hesaplanan boy (mm) | Yuvarlatılmış boy (mm) | Yuvarlatılmış çubuğun ağırlığı (kg) | Boy referansı |
|---|---|---|---|---|
| 100 | 376 | 400 | 0.296 | D12 |
| 150 | 426 | 450 veya 500 | 0.333 / 0.370 | D12 |
| 200 | 476 | 500 | 0.370 | D12 |
| 250 | 526 | 550 veya 600 | 0.407 / 0.444 | D12 / D15 |
| 300 | 576 | 600 | 0.444 | D12 / D15 |
| 400 | 676 | 700 | 0.518 | D15 |
| 500 | 776 | 800 | 0.592 | D15 / D20 |
| 600 | 876 | 900 | 0.666 | D20 |
| 1000 | 1276 | 1300 | 0.962 | D20 |
| 1200 | 1476 | 1500 | 1.110 | D20 |
Rutin olarak üç şey atlanır. Birincisi, uç taşması kısaltılamaz: somunun ötesinde 1 ila 3 diş adımı açıkta kalan diş, yeterli dişin kavradığının görünür kontrolüdür; payın çok az olması somunun tam oturamamasına, kavrayan diş sayısının yetersiz kalmasına ve sıyrılmaya yol açar. İkincisi, kuşak yüksekliği gerçek detayı yansıtmalıdır: kuşak çift boru değil de ahşap-boru kombinasyonu veya haddelenmiş profil ise bu terim belirgin biçimde değişir. Üçüncüsü, yalnızca tek yöne yuvarlayın — her zaman yukarı. Anma boyuna ulaşmak için asla aşağı yuvarlamayın. Çok kısa bir çubuk, çok küçük bir çubuktan daha tehlikelidir, çünkü yetersiz uzunluk bağlantı aralığı sıkılaştırılarak telafi edilemez.
Norm dayanağı: EN 13670 — Beton yapıların uygulaması
8. Montaj ve denetim
D12 montajının altı gereksinimi vardır ve her biri doğrudan bir imalat yöntem bildirimine yazılabilecek bir ölçüt taşır. Altındaki mantık şudur: kapasiteyi malzeme belirler, ancak şantiyenin bu kapasiteyi gerçekleştirip gerçekleştirmemesi dört şeye bağlıdır — kavrayan diş uzunluğu, tork, somun yüzey yönelimi ve döküm öncesi tork yenileme.
| Gereksinim | Ayrıntı | Ölçüt | Yaygın sapma |
|---|---|---|---|
| Kavrayan diş | Somunun toplam diş sayısının en az %80'i ve en az 5 diş | 3 mm diş adımı, 5 dişin yaklaşık 15 mm kavrama demek olduğunu gösterir; somunun ötesinde 1 – 3 diş açıkta | Hız için somunu 2–3 diş üzerine takmak, sıyrılma riskini keskin biçimde artırır |
| Nihai tork | Tork anahtarıyla, çelik kalitesi ve boya göre bantlanarak kontrol edilir | D12/45#: 25 – 40 N·m. D12/Q235: 20 – 30 N·m. Hiçbiri 50 N·m'yi aşmamalı | Somun dönmeyene kadar uzatma kolu veya darbeli somun sıkma kullanmak; dişleri keser ya da çubuğu akıtır |
| Somun yüzey yönelimi | Yüzey kuşağa düz temas etmeli ve her iki boruya oturmalı | Yüzey ile kuşak arasında boşluk yok; 100 mm yüzey iki φ48 boruyu kaplar | Yüzeyin ters çevrilmesi, eğik olması veya yalnızca tek boruya oturması |
| Kare taban plakası | Kuşağın ahşap olduğu yerlerde zorunlu | 100 × 100 × 6 mm; yatak gerilmesi 3.18 MPa'dan 2.50 MPa'ya düşer | Doğrudan ahşaba oturtmak; ahşabı ezer ve yerel şişmeye izin verir |
| Döküm öncesi tork yenileme | Ahşap yüzeyli kalıpta dökümden önceki 2 saat içinde tüm alanı yeniden sıkın | Tork anahtarıyla %10 numune alın, alt üç sıraya odaklanın | Bir gece önce sıkıp bırakmak; nem emilimi birleşimi gevşetir |
| Kalıp sökümü ve geri kazanım | Kalıp sökümünden sonraki 24 saat içinde: çimento kalıntısını temizleyin, diş paftası çekin, yağlayın, boya göre raflayın | Diş elle serbestçe dönmeli; doğrusallık 3 mm/m içinde | Çubuğu çıkarmak için ucuna çekiçle vurmak; ucu yeniden kullanılamayacak kadar deforme eder |
Tork üzerine. Önerilen tork T = K · d · F bağıntısını izler; burada T N·m, K tork katsayısı (yağlı çelik-çelik için 0.2), d anma diş çapı (metre) ve F ön yüktür (newton). Ön yük geleneksel olarak izin verilen tasarım yükünün %50 ila %70'i alınır. D12/45# için [N] = 25.0 kN'dır ve %60 ön yük 15.0 kN verir, dolayısıyla T = 0.2 × 0.012 × 15 000 = 36 N·m; bu, 25–40 N·m bandına yuvarlanır. Üst sınır akma değerinden gelir: 45# D12'nin akma yükü 84 mm² × 355 MPa ÷ 1000 = 29.8 kN olup 0.2 × 0.012 × 29 800 = 71.5 N·m'ye karşılık gelir ve bunun %70'i yaklaşık 50 N·m'dir. 50 N·m'nin ötesinde, sıkı olduğu hissine karşılık çubuğun plastik deformasyonunu takas ediyorsunuz.
Döküm öncesi tork yenileme üzerine. Ahşap yüzeyli kalıpta bundan vazgeçilemez. Ahşap ve kontrplak su emdikçe sıkışır, dolayısıyla bir önceki akşam şartnameye göre sıkılmış bir somun, döküm başladığında ön yükünün üçte birinden fazlasını kaybetmiş olabilir. Doğru eylem "her şeyi biraz daha sıkmak" değil, tork anahtarıyla %10 numune almak ve okumalar alt tork sınırının altına düşen sıraların tamamını yeniden sıkmak, tam basınç bölgesinde yer alan alt üç sıraya yoğunlaşmaktır. Çelik kalıp çok daha az sıkışır, ancak dökümden önce yüzey teması yine de kontrol edilmelidir.
Döküm sırasında gözlem üzerine. Hesabın doğru olup olmadığı, kalıbın nasıl davrandığıyla yanıtlanır. Yüzey boyunca her 5 m'de bir gözlem kesiti koyun, dökümden önce kuşakların dışına bir çekül sarkıtın veya bir ip hattı gerin ve kalıp gözlemcisi bunu her 15 dakikada bir okusun. Ölçütler: 3 mm altındaki şişme normal elastik harekettir; 3 ila 5 mm acil durdurma, yerel tork yenileme ve ek eğik payanda gerektirir; 5 mm üzeri durdurma ve boşaltma gerektirir. Sınırın ötesindeki hareket, gerçek basıncın hesaplanan değeri aştığı anlamına gelir; bu genellikle döküm hızının veya yerleştirme sıcaklığının varsayımdan farklı olmasından kaynaklanır. Yeniden kontrol edin ve yeniden hesaplayın — sadece birkaç tur eklemeyin.
2000 mm üzeri uzun çubuklar üzerine. D12 çubuk gövdesi yaklaşık 11 mm eşdeğer çapa sahiptir, dolayısıyla 2000 mm'lik bir çubuğun narinlik oranı 182, 6000 mm'lik bir çubuk ise 545'e ulaşır — narin çekme elemanları. Nakliye ve depolamada destek noktaları 1.5 m'den fazla aralıklı olmamalı, ortada desteksiz bölüm ve üstüne yığılmış yük bulunmamalıdır. Çubuğun betonun içinde yay biçiminde sarkmaması için bir PVC manşon veya konumlandırma ara parçası takın. Tam boy doğrusallığı 3 mm/m içinde tutun; bu, 6000 mm'lik bir çubukta 18 mm mutlak değerdir. Eğilmeleri yalnızca soğuk olarak doğrultun; alevle doğrultma yasaktır, çünkü ısıtma 45# çeliğin mikro yapısını değiştirir ve sertifikalı bir bileşeni kaynağı bilinmeyen bir parçaya dönüştürür.
9. Gerçek projelerde ortaya çıkan sekiz hata
Her biri belirti, neden yanlış olduğu ve bunun yerine ne yapılması gerektiği biçiminde yazılmıştır. Hepsi bu makalenin önceki bölümlerindeki bir dizi sayıya dayanır, dolayısıyla liste bir imalat yöntem bildiriminde olumsuz kontrol listesi olarak kullanılabilir.
Hata 1 — izin verilen yük olarak 35 kN veya 50 kN kullanmak. Belirti: bir hesap föyünde "D12 kalıp bağlantı çubuğu kapasitesi 50 kN, çubuk yükü 45 kN, 50 kN'den küçük, uygun" yazar. Neden yanlış: 50 kN, belirtilen çekme dayanımındaki (45# için 600 MPa) garanti edilen kapasitedir ve kırılmaya yakındır. 84 mm²'lik bir kesitte 45 kN yük 536 MPa demektir; bu, akma noktasının yaklaşık 1.5 katıdır, yani çubuk zaten plastiktir. Bu şekilde tasarlamak emniyet katsayısını 1.11'e ayarlar ve herhangi bir parametre kayması kopmaya yol açar. Ne yapmalı: garanti edilen kapasiteyi 2.0'lik birleşik emniyet katsayısına bölerek 25.0 kN elde edin. Yalnızca üçüncü taraf malzeme raporu, yeni çubuklar ve iyi tanımlanmış yükler varsa 1.5 düşünülebilir; bu 33.3 kN verir — 29.8 kN'lik akma yüküne yakındır, dolayısıyla dikkatle kullanın.
Hata 2 — kapasiteyi 12 mm anma çapından tahmin etmek. Belirti: yük taşıyan kesit olarak π × 6² = 113 mm² kullanmak ve "bir D12, 113 × 600 = 67.9 kN taşır" sonucuna varmak. Neden yanlış: diş net kesiti küçültür ve dayanım için kullanılan değer yaklaşık 84 mm²'dir; bu, anma değerinin %74.3'üdür. Anma alanından çalışmak kapasiteyi yaklaşık %35 fazla, gerilmeyi ise yaklaşık %26 eksik gösterir. Hata gizlenir, çünkü 113 mm² görünür çaptan gelir; 84 mm² ise haddelenmiş dişleri ve efektif kesiti anlamayı gerektirir. Ne yapmalı: her zaman efektif diş alanı A_s'yi kullanın; D12 için yaklaşık 84 mm². Anma alanı yalnızca geometri ve boyutsal denetim içindir.
Hata 3 — boyları karıştırmak. Belirti: şantiyedeki D12 darlığı aynı duvarda bir D15 partisiyle ya da farklı bir D12 partisiyle kapatılır. Neden yanlış: çubuklar aynı kalıbı tutar ve yükü çekme rijitliğiyle orantılı taşır. İnce çubuklar daha fazla deforme olur ve önce akar, yükü zincirleme biçimde komşularına aktarır. Diş toleransı ve diş yan açısı parti ve kaynağa göre farklıdır, dolayısıyla bazı çubuklar gözle görülür biçimde daha az diş kavrar ve daha erken kayar. Ne yapmalı: bir döküm bölgesinde aynı boyu, kaliteyi ve partiyi kullanın. Yeniden kullanım çubuklarını boya göre raflayıp etiketleyin; boya göre sevk edin. Karışık stok, sorunun başladığı yerdir.
Hata 4 — sıradan 60° dişli çubuk kullanmak. Belirti: stoğu yetmeyen bir şantiye genel amaçlı tam dişli çubuk veya sıradan bir bağlantı cıvatası kullanır. Neden yanlış: yan açılar farklıdır, 30°'ye karşı 60°, ve diş dibi genişliği 2.5 kat farklıdır. Sıradan 60° dişin keskin, sığ bir dibi vardır ve gerilme yığılması yüksektir; tepesi birkaç montajdan sonra yuvarlanır ve sıyrılır. Daha da önemlisi, bu tür çubuk bağlama görevi için üretilir; dolayısıyla malzemesi, dayanım sınıfı, diş hassasiyeti ve yorulma gereksinimleri beton şerbetine maruz kalan ve tekrar tekrar sökülüp takılan sürekli çekmeye çalışan bir eleman için hiç belirlenmemiştir. Ne yapmalı: kalıp bağlantı çubukları trapez veya yuvarlatılmış trapez diş kullanmalıdır. İkame kaçınılmazsa, kapasiteyi gerçek malzemeden daha yüksek bir emniyet katsayısıyla yeniden hesaplayın ve kritik bölgelerden uzak tutun.
Hata 5 — aşırı tork. Belirti: "daha sıkı daha güvenli" mantığıyla somunlar uzatma kolu, darbeli somun sıkma veya yüksek torklu elektrikli aletle dönmeyene kadar sürülür. Neden yanlış: tork ön yükle orantılıdır. D12/45# için önerilen bant 25–40 N·m olup 10.4–16.7 kN ön yüke karşılık gelir. 50 N·m üzerinde ön yük 20.8 kN'yi aşar ve 29.8 kN'lik akma yükünün %70'ine yaklaşır; devam ederseniz çubuk kalıcı uzama alır, böylece adım değişir, somun geri takılamaz ve çubuk tek bir turdan sonra hurdaya çıkar. Dişler de kesilir ve sıyrılma genellikle döküm sırasında, telafi şansının olmadığı anda gerçekleşir. Ne yapmalı: torku tork anahtarıyla banda göre kontrol edin; D12/45# için 25–40 N·m ve asla 50 N·m üzerinde değil. Nihai sıkmayı asla darbeli somun sıkmayla yapmayın ve asla kol boyunu uzatmayın.
Hata 6 — 100 mm diskli somun yerine küçük pullar kullanmak. Belirti: diskli somunlar tükenir ve yerine düz pullar veya küçük çelik plakalar kullanılır. Neden yanlış: 100 mm'lik bir yüzey 7854 mm² yatak alanı verirken düz φ30 pul yaklaşık 707 mm² verir; arada 11 kat fark vardır. 25.0 kN tasarım yükünde diskli somun yüzey altında 3.18 MPa üretirken küçük pul 35.4 MPa üretir. Çelik boruda pul tutabilir; ahşapta ise kesinlikle derin bir çukur açar ve çubuk konumunda kuşak çöktüğünde kalıp tutmasını kaybeder. Birçok şişme hasarı o çukurda başlar. Ne yapmalı: her zaman 100 mm diskli somun kullanın ve ahşap kuşaklarda 100 × 100 × 6 mm kare taban plakası ekleyerek yatak alanını 10 000 mm²'ye genişletin ve gerilmeyi 2.50 MPa'nın altına düşürün.
Hata 7 — kaplama ile diş geçmesi arasındaki ilişkiyi göz ardı etmek. Belirti: galvanizlemeyi yalnızca kozmetik ve korozyon meselesi saymak. Neden yanlış: çinko çap boyunca kabaca 10–20 μm ekler; bu normalde montajı etkilemez, ancak üç anormal durum etkiler. Yerel çinko birikmesi veya dökülmesi tepeyi yükseltir, böylece somun oturamaz ve kavrayan diş sayısı yetersiz kalır. Sarı pasivasyon mavi-beyazdan biraz daha kalındır, dolayısıyla yeni bir somun sert gelir; yüksek torkla zorlamak kaplamayı kazır ve korozyon başlangıç noktası olarak çıplak çelik bırakır. Kaplanmış ve kaplanmamış parçaları karıştırmak sürtünme katsayısını değiştirir; aynı torkta ön yük %30'dan fazla farklı olabilir ve tork kontrolü anlamsızlaşır. Ne yapmalı: denetimde eşleşen somunu elle takın ve çaprazlama veya sıkışma olmadan 3 ila 5 dişin düzgün döndüğünü doğrulayın. Kaplanmış çubukları kaplanmış somunlarla eşleştirin. İlk montaj sert geliyorsa, önce somunu elle takın, sonra tork anahtarını devreye alın.
Hata 8 — yeniden kullanım çubukları için kesit payı bırakmamak. Belirti: kullanılmış D12 çubuklara yenilerle aynı 25.0 kN izin verilen yük verilir. Neden yanlış: aşınmış tepeler ve korozyon efektif kesiti küçültürken gerilme yığılmasını da aynı anda kötüleştirir. 0.5 mm çapsal aşınma varsayıldığında eşdeğer çap 10.34 mm'den 9.84 mm'ye ve efektif alan 84 mm²'den 76.1 mm²'ye düşer; bu %9.4'lük azalma izin verilen yükü 25.0 kN'den 22.6 kN'ye indirir. Gerilme yığılması üzerindeki etkiyle birlikte gerçek kapasite kaybı %15'e ulaşabilir. Bodrumlarda, kıyı şantiyelerinde ve nemli koşullarda dişler çoğu zaman önem taşıyacak kadar korozyona uğrar. Ne yapmalı: beş turu geçmiş çubuklarda veya çalışma dişlerinde görünür korozyon olanlarda 0.85 katsayısı uygulayın; bu, D12/45#'i 25.0 kN'den 21.3 kN'ye indirir. Keskinleşmiş tepeleri, gözle görülür biçimde değişmiş adımı veya 3 mm/m'yi aşan eğilmesi olan çubukları hurdaya ayırın. Kalıp sökümünden sonraki 24 saat içinde temizlik, diş paftası çekme, yağlama ve raflama, düşük değerlendirmeyi daha kötü bir şey yerine 0.85'te tutan şeydir.
Hızlı referans
| Kalem | Değer / şartname | Not |
|---|---|---|
| Boy tanımı | D12 | 12 mm diş anma çapı |
| Diş profili | Konvansiyonel / yuvarlatılmış trapez, 30° yan açı | Yaygın adım 3 mm, diş dibi genişliği yaklaşık 1.10 mm |
| Çelik kalitesi | Q235 (GB/T 700) / 45# (GB/T 699) | Karbon sırasıyla %0.22'yi ve %0.42 – 0.50'yi aşmaz; en yakın karşılıkları ASTM A36 veya EN S235JR ile AISI 1045 veya EN C45E |
| Standart boylar | 200 – 6000 mm | Duvar + kalıp + kuşaklar + donanım + uç taşması |
| Birim ağırlık | Yaklaşık 0.74 kg/m | Eşdeğer çap yaklaşık 10.95 mm; ton başına yaklaşık 1351 m |
| Anma alanı | 113.1 mm² | Dayanım için kullanılmaz |
| Efektif diş alanı A_s | Yaklaşık 84 mm² | Dayanım değeri; anma değerinin %74.3'ü |
| Q235 garanti edilen kapasite | Yaklaşık 35 kN | Yaklaşık 417 MPa kesit gerilmesi |
| 45# garanti edilen kapasite | Yaklaşık 50 kN | Yaklaşık 595 MPa kesit gerilmesi |
| Q235 izin verilen yük, K = 2.0 | 17.5 kN | 370 MPa sınırından tutucu okuma 15.5 kN |
| 45# izin verilen yük, K = 2.0 | 25.0 kN | Kesit kontrolü 25.2 kN verir |
| Akma yükü, 45# | Yaklaşık 29.8 kN | 84 mm² × 355 MPa; aşılması kalıcı uzamaya yol açar |
| Eşleşen kilitleme donanımı | 100 mm diskli somun, yaklaşık 0.425 kg | Yüzey alanı 7854 mm²; ahşap kuşaklarda 100 × 100 × 6 mm kare taban plakası ekleyin |
| Yüzey bitişi | Mavi-beyaz / sarı çinko | 5 – 12 μm; sarı yaklaşık 1.5 – 2 katı korozyon performansı verir |
| Önerilen nihai tork | 25 – 40 N·m (45#); 20 – 30 N·m (Q235) | Asla 50 N·m üzerinde değil |
| Kavrayan diş | Somun diş sayısının en az %80'i ve en az 5 diş | Somunun ötesinde 1 – 3 diş açıkta |
| Doğrusallık | 3 mm/m içinde | 6000 mm çubukta 18 mm mutlak |
| Yeniden kullanım düşük değerlendirmesi | Beş turdan itibaren 0.85 | 45# izin verilen yükü 25.0 kN'den 21.3 kN'ye indirir |
| Ekonomik sınır, 45# | q_d 83 kN/m²'yi aşmaz, bağlantı aralığı 500 × 500 mm'nin altına inmez | Ötesinde D15'e yükseltin |
| Ekonomik sınır, Q235 | q_d 58 kN/m²'yi aşmaz | Ötesinde 45#'e geçin veya bağlantı aralığını sıkılaştırın |
| Boy büyütme eşikleri | 83 kN/m² üzerinde D15; 135 kN/m² üzerinde veya kalın duvar ve büyük kesitlerde D20 | 45# ve K = 2.0 için |
Tüm seçim mantığı ezberlemeye değer tek bir dizide toplanır: yanal basıncı hesaplayın, çubuk yükünü bulmak için etki alanıyla çarpın, izin verilen yükü bulmak için garanti edilen değeri 2'ye bölün, maksimum etki alanını bulmak için izin verilen yükü tasarım basıncına bölün ve bağlantı aralığını o alandan geriye hesaplayın. Aralığın 500 × 500 mm'nin altına düşmesi gerekiyorsa boyu değiştirin. Bu dört sayı — tasarım basıncı q_d, çubuk yükü N_d, izin verilen yük [N] ve maksimum etki alanı A_max — kâğıda döküldüğünde, D12'nin uygun olup olmadığı, hangi bağlantı aralığının kullanılacağı ve D15'e çıkılıp çıkılmayacağı artık bir yargı meselesi olmaktan çıkar.
Belirli bir duvar üzerinde çalışıyorsanız duvar kalınlığını, döküm yüksekliğini, döküm hızını ve yerleştirme sıcaklığını gönderin; o durum için çubuk boyunu, bağlantı aralığı ızgarasını ve metrajı — daha ucuz boyun doğru cevap olduğu durumlar dahil — size geri iletelim. D15 ve D20 serisi D15/D20 yüksek dayanımlı kalıp bağlantı çubukları altında listelenmiştir; anker ve gömülü parçalar ile aksesuarlar serileri kalıp bağlantı sisteminin geri kalanını kapsar.
Referanslar ve standartlar.
- EN 14399-1 — Yüksek mukavemetli yapısal bulonlu birleşimler
- GB/T 700-2006 — Karbon yapı çeliği (ulusal standart, resmî tam metin)
- GB/T 699-2015 — Kaliteli karbon yapı çeliği (ulusal standart, resmî tam metin)
- ISO 16047 — Altıgen başlı cıvatalar ve altıgen somunlar
- Yüksek mukavemetli bulonlama rehberi
- EN 1090 — Çelik yapıların uygulaması
- EN 13670 — Beton yapıların uygulaması
- ACI 347 — Beton kalıpları için kılavuz
Hakkımızda: Bu makale, D12 kalıp bağlantı çubuklarını, taşıma kapasitelerini, dişlerini ve D15 adım-yükseltme kuralını kapsamaktadır. Üretim ve test verilerimiz talep edildiğinde sağlanmaktadır. iletişim sayfası, ayrıntılı belgeler için mühendislik ekibimize erişim sağlar ve hakkımızda sayfası, fabrikamızın nasıl çalıştığını açıklar. Bu makale, Qianheng Formwork Mühendislik Ekibi tarafından incelenmiştir.